यो गाइड सम्पूर्ण विषयको लागि नक्सा हो: मेसिन के हो र के होइन, प्रत्येक अक्ष कन्फिगरेसनले के अनलक गर्छ, टेम्प्लेट-रहित कार्यप्रवाह कसरी रेखाचित्रदेखि समाप्त स्पिन्डलसम्म चल्छ, र लोडिङ स्वचालनले थ्रुपुट गणितलाई कसरी परिवर्तन गर्छ। जहाँ उपविषयले आफ्नै गहिरो डुब्न योग्य छ, लिङ्कहरूले यसलाई औंल्याउँछ, त्यसैले यो पृष्ठलाई हबको रूपमा व्यवहार गर्नुहोस् र तपाईंका प्रश्नहरूले कहाँ लैजान्छन् भनेर शाखा बनाउनुहोस्।
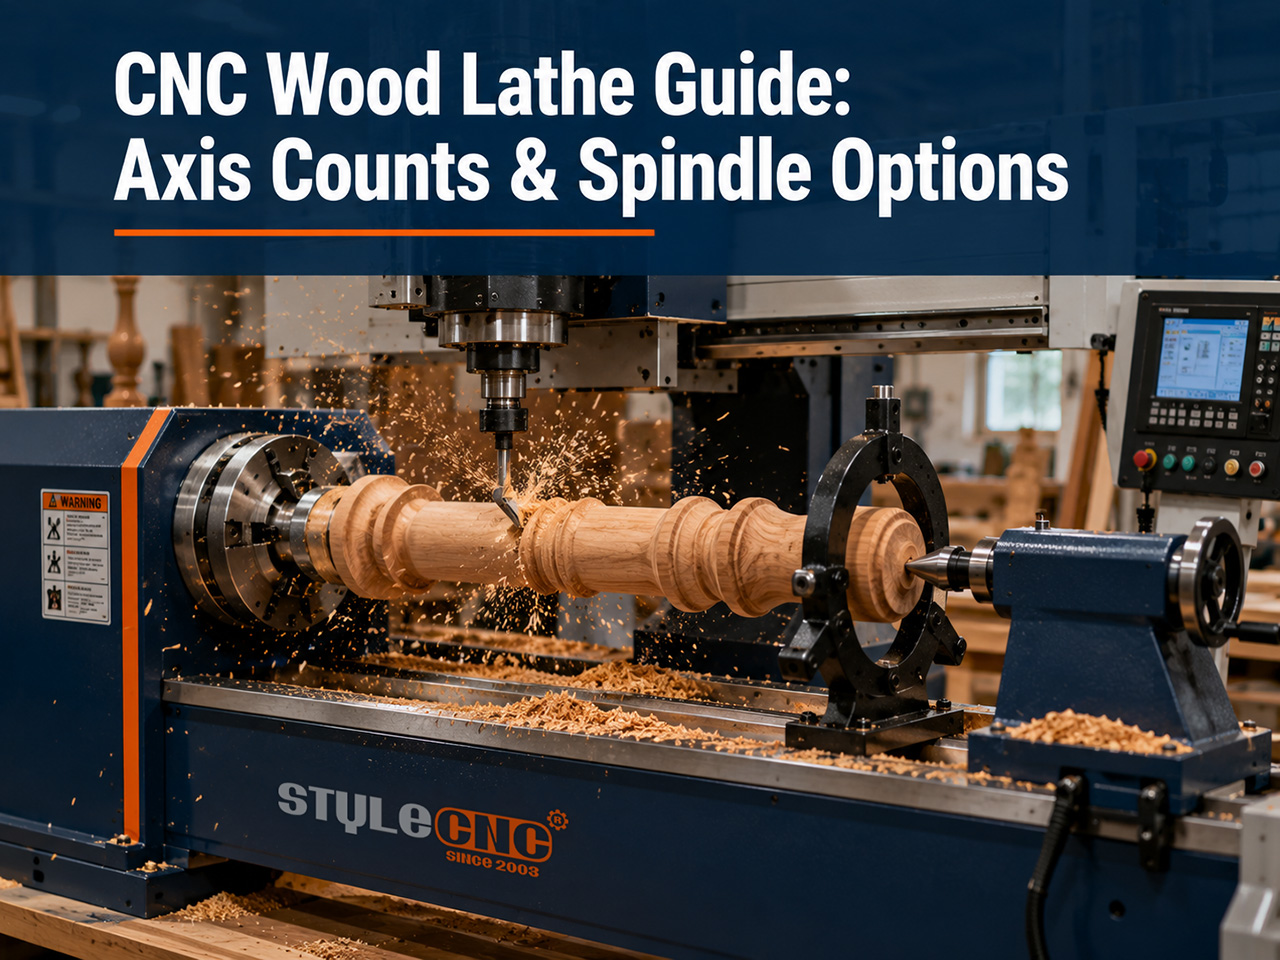
CNC काठको खरादलाई म्यानुअल खराद र CNC राउटरबाट के ले अलग गर्छ?
म्यानुअल लेथले स्टक घुमाउँछ भने टर्नरले हातले आकार दिन्छ, र प्रत्येक भागले टर्नरको सीप र दिनको स्थिरता बोक्छ। CNC काठको लेथले स्टकलाई उस्तै तरिकाले घुमाउँछ तर कटरलाई प्रोग्राम गरिएको बाटोमा सार्छ, त्यसैले ५ सयौं बलस्टर टेम्प्लेट वा अभ्यास गरिएको हात बिना पहिलोसँग मेल खान्छ।
राउटर तुलनाले धेरै खरीददारहरूलाई आकर्षित गर्छ। रोटरी चौथो अक्ष भएको CNC राउटरले घुमेको आकार बनाउन सक्छ, तर यसले धेरै पासहरूमा सानो राउटर बिट भएको सामग्री हटाउँछ, जुन गोलो प्रोफाइलहरूको लागि ढिलो हुन्छ। लेथले एक निरन्तर काटनमा टर्निङ ब्लेडको साथ सामग्री हटाउँछ, त्यसैले रोटरी राउटर सेटअप गर्ने बीस मिनेट लाग्ने खुट्टा एक वा दुईमा लेथबाट निस्कन्छ।
खरीददारहरूले सामान्यतया यसलाई आफ्नै शब्दहरूमा फ्रेम गर्छन्: के यो मेसिनले खाजा अघि चालीस मिल्दो टेबल खुट्टा बनाउन सक्छ, वा के मलाई अझै पनि घुमाउरो कामको लागि टर्नर अन स्टाफ चाहिन्छ? दुबै प्रश्नहरूको जवाफ तलको अक्ष खण्डद्वारा दिइन्छ, र फराकिलो परिवार रूखलाई समेटिएको छ काठको खराद मेसिनका प्रकारहरू व्याख्या गरियो लेथ शैलीहरू सँगसँगै तुलना गर्ने जो कोहीको लागि।
अक्ष कन्फिगरेसनहरू र प्रत्येकले के अनलक गर्छ
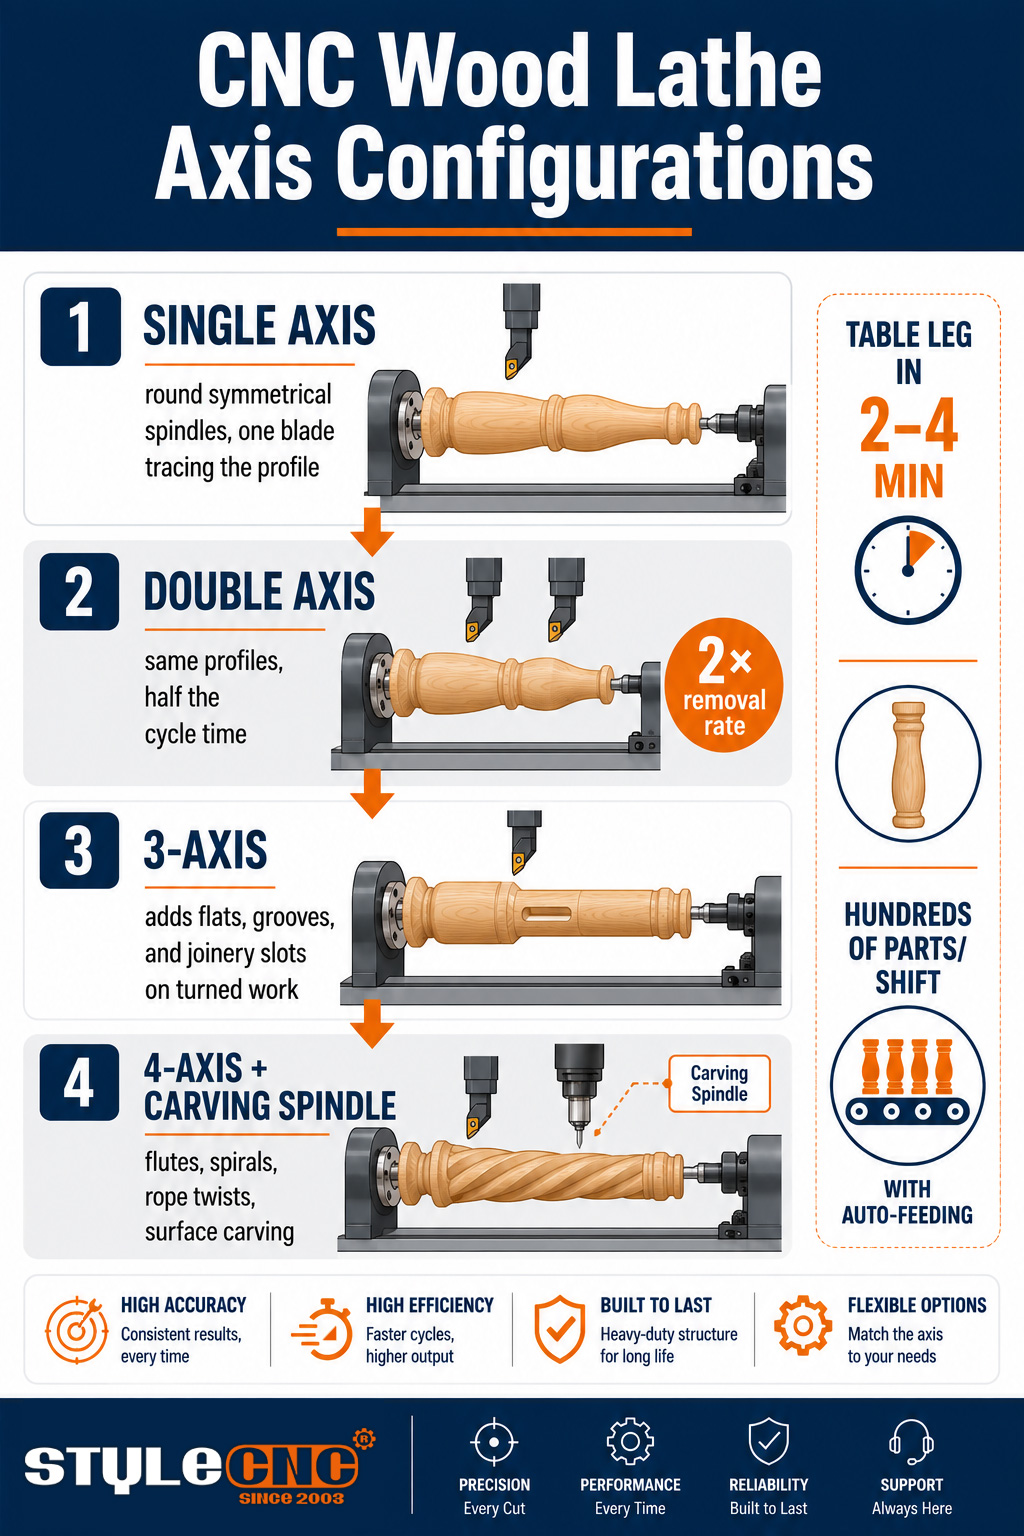
काठको खरादमा अक्ष गणनाले नियन्त्रकले कति स्वतन्त्र गतिहरू आदेश दिन्छ भनेर वर्णन गर्दछ, र प्रत्येक चरण माथि नयाँ भाग ज्यामिति अनलक गर्दछ:
| कन्फिगरेसन | यसले के थप्छ | भाग ज्यामितिहरू अनलक गरियो | विशिष्ट प्रयोग | मापन |
|---|---|---|---|---|
| एकल अक्ष | प्रोफाइल ट्रेस गर्ने एउटा उपकरण क्यारिज | गोलाकार सममित स्पिन्डलहरू: खुट्टा, बलस्टरहरू, पोस्टहरू | उत्पादन मोडमा प्रवेश | तपाईंको सबैभन्दा लामो स्पिन्डलमा प्रति घण्टा पार्टपुर्जाहरू |
| दोहोरो अक्ष | एकैसाथ २ वटा ब्लेड काट्ने | हटाउने दरको लगभग दोब्बरमा उही प्रोफाइलहरू | भोल्युम स्पिन्डल काम | एकल अक्ष विरुद्ध प्रति खुट्टा चक्र समय |
| 3- अक्ष | ट्रेसभन्दा बाहिर स्वतन्त्र उपकरण मार्गहरू | घुमाइएको काममा स्लटिंग, फ्ल्याट र ग्रुभहरू | मिश्रित घुमाउने र जोड्ने कामको तयारी | प्रत्येक भागमा सेटअपहरू हटाइए |
| ४-अक्ष नक्काशीदार धुरी सहितको | रोटरी अक्ष प्लस राउटर स्पिन्डल | बाँसुरी, घुमाउरो, डोरीको घुमाउरोपन, गोलो सतहमा कुँदिएको चित्र | सजावटी र अनुकूलित काम | तपाईंको क्याटलगको शेयर जसलाई कुँदिएको विवरण चाहिन्छ |
४-अक्षीय मेसिनले सधैं पाउने अतिरिक्त वाक्यको हकदार छ, किनभने नक्काशीको स्पिन्डलले मेसिनको श्रेणी परिवर्तन गर्छ। रोटरी अक्षले वर्कपीसलाई अनुक्रमणिका बनाउँछ र यसको साथमा राउटर स्पिन्डल काट्छ, मेसिनले डोरी ट्विस्ट, सर्पिल फ्लुट र नक्काशी गरिएका राहतहरू उत्पादन गर्दछ जुन पहिले विशेषज्ञको आवश्यकता पर्थ्यो। कन्फिगरेसनहरू बीच छनौट गर्ने पसलहरूले ट्रेड-अफहरू मार्फत काम गर्न सक्छन्। सही CNC काठको खराद किन्नको लागि गाइड, जसले प्रत्येक कन्फिगरेसनलाई उपयुक्त उत्पादन क्याटलगसँग जोड्छ।
टेम्प्लेट-रहित कार्यप्रवाह: समाप्त स्पिन्डलमा रेखाचित्र
कार्यप्रवाह मेसिनमा भन्दा सफ्टवेयरमा सुरु हुन्छ। अपरेटरले भागको आधा-प्रोफाइल कोर्छ वा आयात गर्छ, समाप्त स्पिन्डलको एक छेउको साधारण 2D रूपरेखा। CAM तहले त्यो रूपरेखालाई उपकरण मार्गहरूमा रूपान्तरण गर्दछ, वर्ग खाली गोलो हग गर्ने रफिंग पासहरू र अन्तिम वक्र ट्रेस गर्ने फिनिशिंग पासहरू गणना गर्दछ।
मेसिनमा, चक्र लोड, क्ल्याम्प, रन हो। खाली भाग घुम्छ, रफिङ ब्लेडले सेकेन्डमा यसलाई गोलो बनाउँछ, र प्रोफाइल ब्लेडले प्रोग्राम गरिएको कर्भलाई अन्त्यदेखि अन्त्यसम्म पछ्याउँछ। भाग परिवर्तन भनेको फाइल परिवर्तन हो: काट्नको लागि कुनै टेम्प्लेट छैन, समायोजन गर्न कुनै फलोअर छैन, खाली लम्बाइसँग मिल्ने बाहेक कुनै सेटअप छैन। टेम्प्लेट-मुक्तको व्यावहारिक अर्थ यही हो, र यही कारणले गर्दा यी मेसिनहरूमा छोटो कस्टम रनहरू किफायती भए।
धेरैजसो नियन्त्रकहरूले सामान्य CAD ढाँचाहरू स्वीकार गर्छन् र आन्तरिक रूपमा टर्निङ प्रोग्राम उत्पन्न गर्छन्, त्यसैले अपरेटरहरूले कच्चा G-कोडको सट्टा प्रोफाइल र प्यारामिटरहरूसँग काम गर्छन्। फर्निचर खुट्टा, बलस्टर, ब्याट र स्तम्भहरूमा समाप्त परिणामहरू दृश्यात्मक रूपमा न्याय गर्न सबैभन्दा सजिलो हुन्छ। सीएनसी काठ घुमाउने खराद परियोजना ग्यालरी, जसले प्रत्येक भाग शैलीलाई यसको पछाडिको मेसिनको कामसँग जोड्छ।
स्पिन्डल, कटर, र वर्कहोल्डिंग
घुमाउने, स्लट गर्ने र कुँद्ने उपकरणहरू
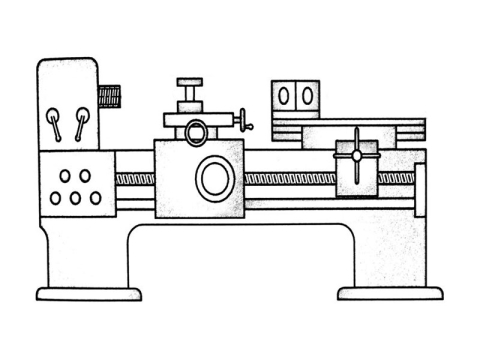
टर्निङ ब्लेडले आधारभूत काम गर्छ: एक स्थिर प्रोफाइल कटर जसले स्टक घुम्दा काठ काट्छ। स्लटिंग कटरहरूले जोइनरीको लागि फ्ल्याट र ग्रुभहरू थप्छन्। नक्काशी स्पिन्डल मानक बिटहरू बोक्ने छुट्टै उच्च-गतिको राउटर मोटर हो, र डिजाइनले टर्निङ ब्लेडले पुग्न नसक्ने सतह विवरणको लागि आह्वान गर्दा यो संलग्न हुन्छ।
लामो स्टक र छोटो काम राख्ने
स्पिन्डल वर्कले ड्राइभ चक र टेलस्टक सेन्टरको बीचमा क्ल्याम्प गर्छ, स्थिर आरामले लामो पातलो स्टकलाई विक्षेपण विरुद्ध समर्थन गर्दछ; यो बिना, पातलो बलस्टर गतिमा ह्विप गर्दछ र प्रोफाइल लहरहरू। बाउल र छोटो कामले तर्कलाई उल्ट्याउँछ, हेडस्टकमा फेसप्लेट वा चकमा मात्र माउन्ट गर्दै। धेरैजसो उत्पादन काठ खरादहरू स्पिन्डल-पहिले बनाइएका हुन्छन्, र समर्पित बाउल क्षमता अनुमान गर्नुको सट्टा पुष्टि गर्नको लागि विशिष्टता हो।
स्वचालित लोडिङ र थ्रुपुट
माथिका सबै कुराहरूमा लोडिङ स्वचालन गुणक हो। म्यानुअल-लोड मेसिनलाई अझै पनि प्रत्येक चक्रको लागि एक अपरेटर चाहिन्छ; एक स्वचालित-फिडिङ म्यागजिनले खाली ठाउँहरू, क्ल्याम्पहरू, घुमाउँछ, र म्यागजिन स्टकमा रहुन्जेलसम्म ध्यान नदिई इजेक्ट गर्दछ।
मेसिन वर्ग अनुसार थ्रुपुट तस्वीर:
• एकल अक्ष, म्यानुअल लोड: मेसिनमा अपरेटरको साथ प्रत्येक २ देखि ४ मिनेटमा टेबल लेग।
• दोहोरो अक्ष: लगभग आधा चक्रमा एउटै खुट्टा, किनकि २ वटा ब्लेड एकैसाथ काटिन्छन्।
• दोहोरो अक्षमा स्वतः खुवाउने: प्रति सिफ्ट सयौं पार्टपुर्जाहरू, एक अपरेटरले धेरै मेसिनहरूको हेरचाह गर्दछ।
• ४-अक्ष नक्काशी सहित: चक्र समय नक्काशी घनत्वमा निर्भर गर्दछ, तर भाग दोस्रो मेसिनमा जानुको सट्टा समाप्त हुन्छ।
स्वचालन निर्णय श्रम गणित हो, प्रत्येक मेसिन खरिद जस्तै: एक अटो-फिडरले आफैंले भुक्तानी गर्छ जब यसले मुक्त गर्ने अपरेटरले पसलमा अन्यत्र बढी मूल्य उत्पादन गर्दछ। भोल्युमहरूमा मालिक अनुभवहरू सङ्कलन गरिन्छ। काठको खराद ग्राहक समीक्षा, र तिनीहरू स्वचालनले कहाँबाट लागत कमायो र कहाँ निष्क्रिय रह्यो भन्ने बारेमा स्पष्ट छन्।
सीएनसी काठ खराद छनौट गर्दा हुने सामान्य गल्तीहरू
• उत्पादन मोड्नको लागि रोटरी-एक्सिस राउटर किन्नु र चक्र समय पत्ता लगाउनु असम्भव छ।
• अर्को वर्ष आउने भर्याङ पोस्ट अर्डरको लागि कुनै पनि भत्ता बिना ओछ्यानको आकार आजको सबैभन्दा लामो भागमा मिलाउने।
• स्थिर आराम छोड्ने र पातलो काममा बकबकको लागि मेसिनलाई दोष दिने।
• सादा गोलाकार खुट्टाको सूचीले कहिल्यै पनि नक्काशी गर्ने धुरीको लागि पैसा तिर्ने छैन।
• धुलो निकासीलाई बेवास्ता गर्दै, त्यसपछि पहिलो दिउँसोसम्ममा गाइडवेहरूलाई काटेर गाड्ने।
सर्टलिस्ट चेकलिस्ट
• तपाईंको वास्तविक भाग मिश्रण सूचीबद्ध गर्नुहोस्: लम्बाइ, अधिकतम व्यास, र कतिवटा कुँदिएका विवरणहरू आवश्यक छन्।
पृष्ठको सबैभन्दा सक्षम मेसिनमा होइन, त्यो मिश्रणमा अक्ष गणना मिलाउनुहोस्।
• तपाईंको सबैभन्दा ठूलो भागमाथि मार्जिन राखेर अधिकतम स्टक लम्बाइ र स्विङ व्यास पुष्टि गर्नुहोस्।
• तपाईंको श्रम गणितबाट स्वतः-फिडिङ गर्ने निर्णय गर्नुहोस्, डेमो भिडियोबाट होइन।
• मेसिन पठाउनु अघि आफ्नो CAD फाइलहरूसँग सफ्टवेयर कार्यप्रवाह प्रमाणित गर्नुहोस्।
प्राय : सोधिने प्रश्नहरू
के मलाई अझै पनि CNC काठको खराद चलाउन घुमाउने सीप चाहिन्छ?
हातले घुमाउने तरिकाले घुमाउने सीप होइन, प्रक्रिया सीप महत्त्वपूर्ण छ: फिडहरू छनौट गर्ने, पातलो स्टकलाई समर्थन गर्ने, र कट पढ्ने। एक राम्रो अपरेटरले मेसिन दिनहरूमा सिक्छ, जबकि हात घुमाउने काममा निपुण हुन वर्षौं लाग्छ।
टेबलको खुट्टाको लागि रोटरी अक्ष भएको CNC काठको खराद वा CNC राउटर?
परिमाणमा गोलाकार प्रोफाइलहरूको लागि, चक्र समयमा लेथले निर्णायक रूपमा जित्छ किनभने राउटरले बिट निबल गर्दा टर्निङ ब्लेडले निरन्तर काट्छ। रोटरी राउटरले आफ्नो स्थान कमाउँछ जब भागहरू प्रायः घुमाउनुको सट्टा प्रायः कुँदिएका हुन्छन्।
दोहोरो अक्ष मेसिनको दोस्रो अक्षले वास्तवमा के गर्छ?
यसमा दोस्रो काट्ने ब्लेड हुन्छ, त्यसैले रफिङ र प्रोफाइलिङ सँगै गरिन्छ वा एकैचोटि २ प्रोफाइल काटिन्छ। व्यावहारिक परिणाम एउटै स्पिन्डल काममा हटाउने दर दोब्बरको नजिक छ।
के यी मेसिनहरूले बाँसुरी र सर्पिल काट्न सक्छन्, वा गोलो प्रोफाइल मात्र काट्न सक्छन्?
गोलाकार प्रोफाइलहरू टर्निङ ब्लेडहरूबाट आउँछन्; बाँसुरी, सर्पिल र डोरी ट्विस्टहरूलाई ४-अक्ष मेसिनमा नक्काशी स्पिन्डल चाहिन्छ, जसले राउटर बिटले काट्दा वर्कपीसलाई अनुक्रमणिका बनाउँछ।
CNC काठको खराद कुन सफ्टवेयरले चलाउँछ र के मलाई G-कोड सिक्नु आवश्यक छ?
मेसिनहरूमा टर्निङ सफ्टवेयर हुन्छ जसले कोरिएको आधा-प्रोफाइललाई प्रोग्राममा रूपान्तरण गर्छ, र धेरैजसो अपरेटरहरूले कहिल्यै कच्चा G-कोड छुँदैनन्। यदि तपाईं भाग रूपरेखा कोर्न वा आयात गर्न सक्नुहुन्छ भने, तपाईं मेसिन चलाउन सक्नुहुन्छ।
एक कुशल हात घुमाउने व्यक्तिको तुलनामा CNC खराद कति छिटो हुन्छ?
एक अभ्यास गरिएको टर्नरले दस मिनेटमा एउटा सादा खुट्टालाई आकार दिन सक्छ; एकल अक्ष CNC ले यो काम २ देखि चार मिनेटमा गर्छ, दोहोरो अक्षले अझ छिटो गर्छ, र खाजा पछि दुवै ढिलो हुँदैन। ब्याचभरि स्थिरता भनेको कच्चा गति भन्दा ठूलो अन्तर हो।
के CNC काठको खरादले कचौरा घुमाउन सक्छ, वा यो स्पिन्डल-मात्र हो?
उत्पादन मोडेलहरू केन्द्रहरू बीच, स्पिन्डल-पहिले बनाइन्छ। केहीले सीमित स्विङ भित्र फेसप्लेट काम स्वीकार गर्छन्, तर यदि कचौरा व्यवसाय हो भने, लेथ नामले यसलाई समेट्छ भन्ने अनुमान गर्नुको सट्टा स्पष्ट रूपमा कचौरा क्षमता पुष्टि गर्नुहोस्।
यी मेसिनहरूले कुन आकारको स्टक ह्यान्डल गर्न सक्छन्?
साधारण उत्पादन बेडहरूले ३०० देखि ४०० मिमीको नजिक अधिकतम घुम्ने व्यास भएका केन्द्रहरू बीच लगभग १.५ देखि २.५ मिटरसम्मको स्टक ह्यान्डल गर्छन्, र लामो-बेड भेरियन्टहरूले पोष्टहरू र स्तम्भहरूको लागि अझ फैलिन्छन्। मार्जिनको साथ तपाईंको सबैभन्दा लामो आवर्ती भागसँग स्पेक मिलाउनुहोस्।
के सानो पसलको लागि स्वतः खुवाउनु उचित हुन्छ?
मेसिन पर्याप्त घण्टा चल्दा मात्र स्वतन्त्र अपरेटरले फरक पार्छ। दिनमा केही दर्जन पार्टपुर्जा घुमाउने पसलले विरलै लागत फिर्ता पाउँछ; फर्निचर लाइनलाई खुवाउने पसलले लगभग सधैं गर्छ।
CNC काठको खरादमा कुन काठ राम्रोसँग चल्छ?
बिच, म्यापल, बर्च र ओक जस्ता सिधा दाना भएका काठका रूखहरूले सबैभन्दा सफा काट्छन् र विवरणहरू समात्छन्। नरम, स्ट्रिङ, वा गाँठो भएको स्टक टियर र बकबक, CNC मेसिनहरूमा ठ्याक्कै हातले जस्तै, त्यसैले खाली गुणस्तरले अझै पनि फिनिश गुणस्तर निर्धारण गर्दछ।
कन्फिगरेसनहरू सँगसँगै तुलना गर्नुहोस्
एकल, दोहोरो र ४-अक्ष मेसिनहरू कसरी पूर्ण दायरामा लाइन अप हुन्छन् हेर्नुहोस् घुमाउन र नक्काशी गर्नको लागि CNC काठको खरादहरू, विशिष्टताहरू, भिडियोहरू, र तपाईंको भाग सूचीसँग मिल्ने नि:शुल्क उद्धरण सहित।