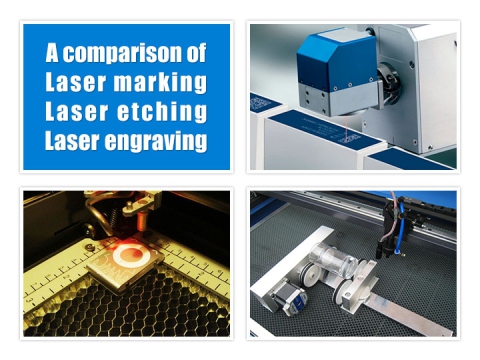
स्टेनलेस स्टीलमा कालो चिन्ह लगाउन खोज्नुहोस् र परिणामहरू एकअर्काभन्दा बाहिर तर्क गर्छन्, किनकि ३ फरक प्रक्रियाहरूले अँध्यारो परिणाम उत्पादन गर्छन्। यो गाइडले एनिलिङ, एचिङ र इन्ग्रेभिङलाई अलग गर्छ, त्यसपछि कर्पोरेट व्याख्याकर्ताहरूले छोडेका फाइबर सेटिङहरू हस्तान्तरण गर्छ।
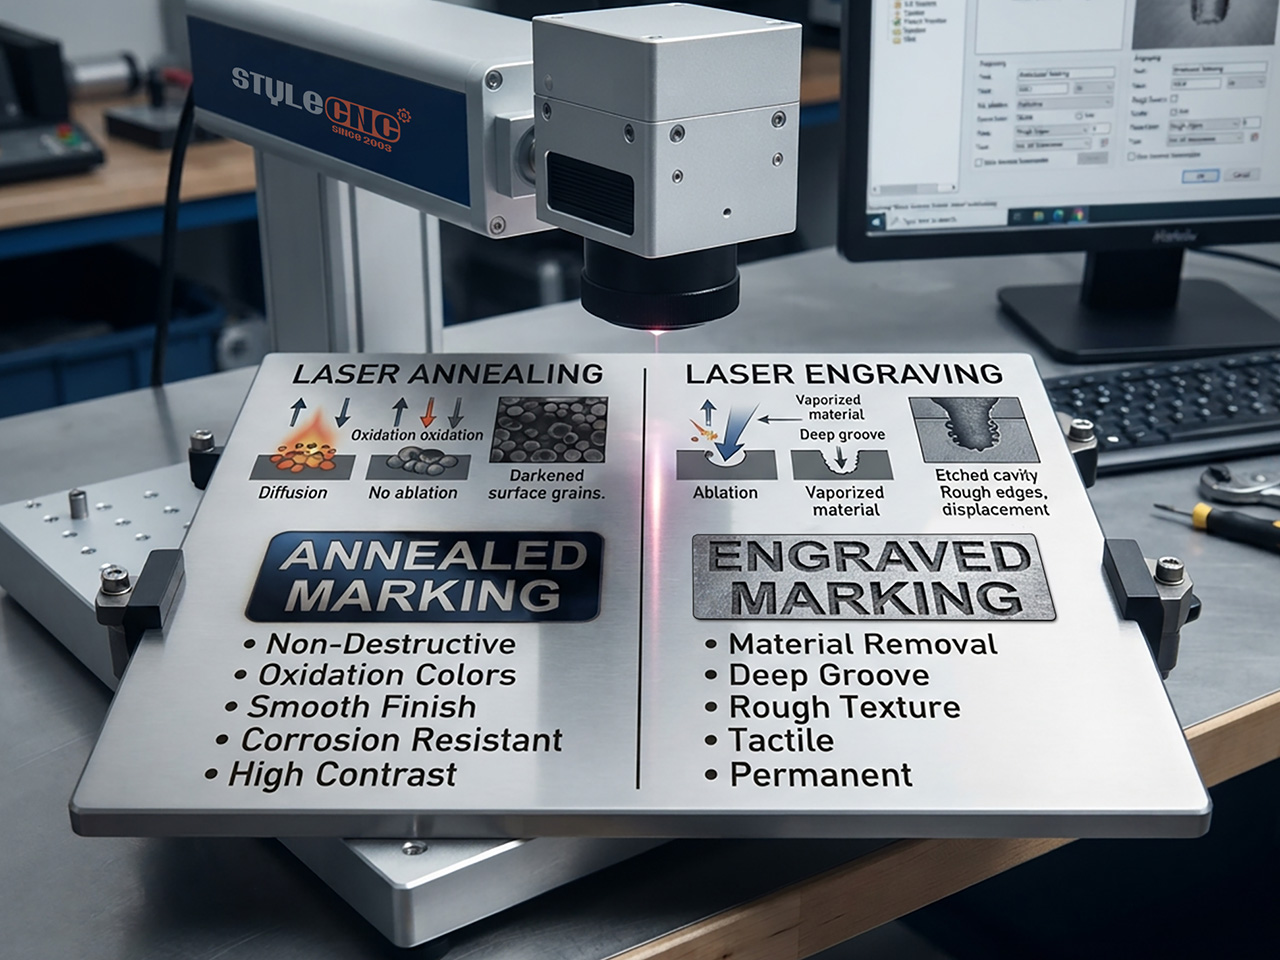
३ अंक, ३ गहिराइ
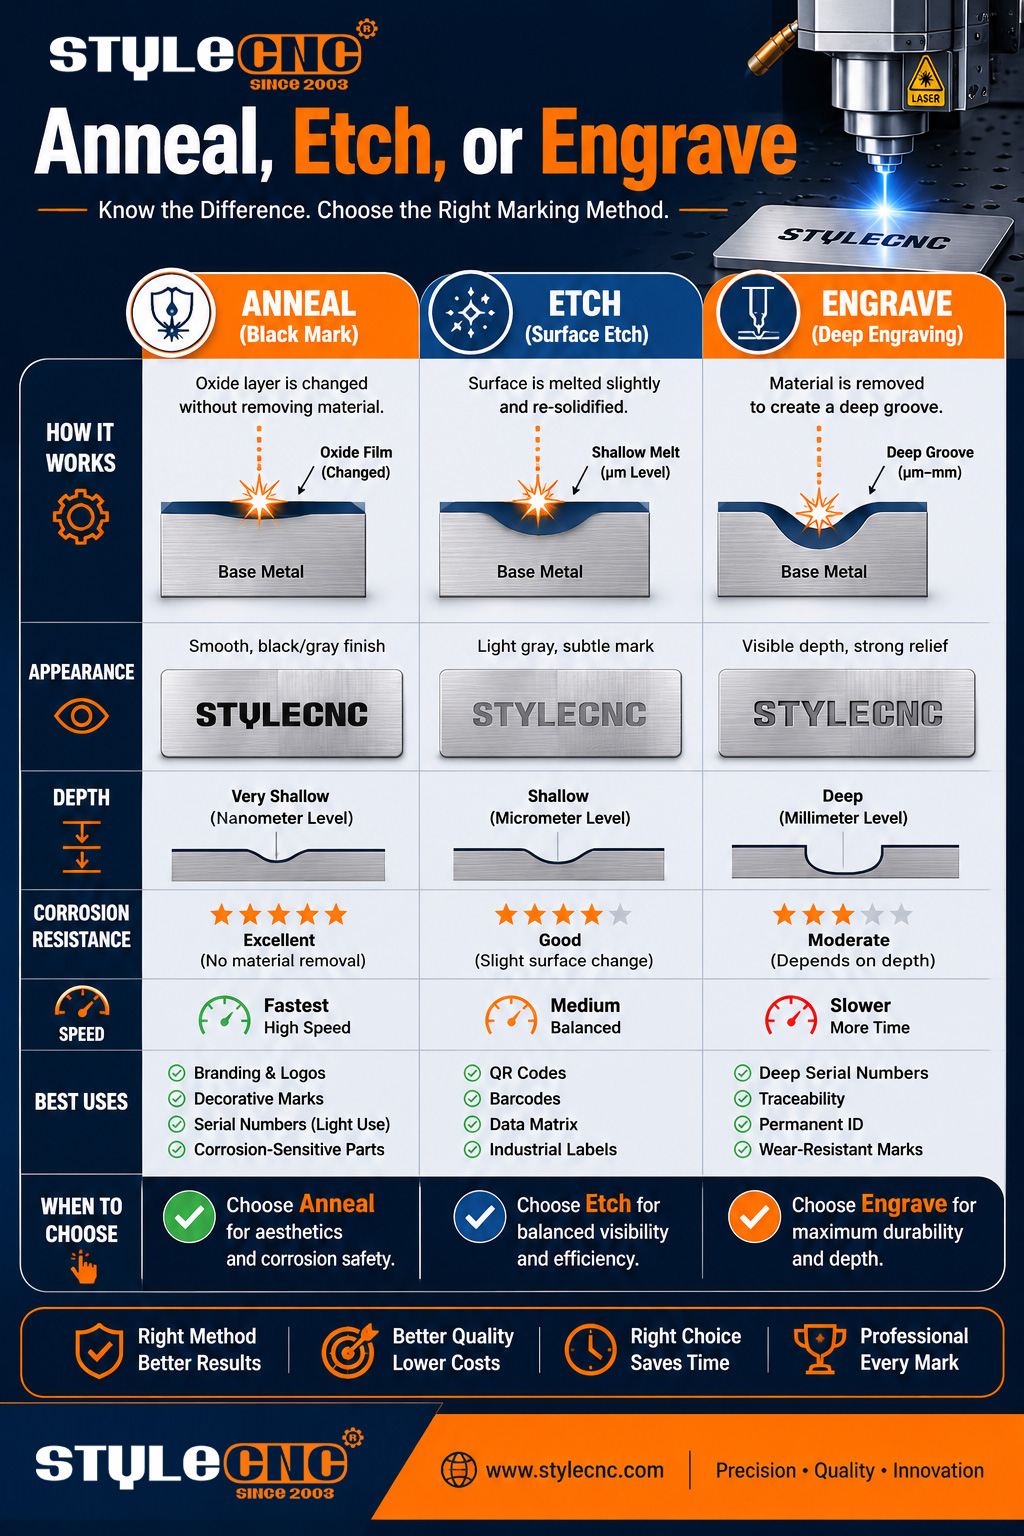
एनिलिङ भनेको शुद्ध ताप हो। किरणले सतहलाई तताउँछ जबसम्म यसको भित्र नियन्त्रित अक्साइड बढ्दैन, एक माइक्रोन नहटाई रंग परिवर्तन गर्छ, त्यसैले फिनिश चिल्लो रहन्छ।
नक्काशीले एउटा पातलो तह पगाल्छ जुन थोरै बनावटको साथ पुन: ठोस हुन्छ, वास्तविक गतिको लागि सतह परिवर्तनको व्यापार गर्दछ। उत्कीर्णनले अझ अगाडि बढ्छ र मापनयोग्य गहिराइ उत्खनन गर्दछ, जुन ATF ले बन्दुकहरूको लागि निर्दिष्ट गर्ने जस्ता नियामक-ग्रेड सिरियलहरूको लागि एक मात्र मार्ग हो।
सबै ३ जना एउटै बाटोमा चल्छन् लेजर मार्किंग मेशीन हार्डवेयर; केवल रेसिपी परिवर्तन हुन्छ। त्यसैले तुलना खरिद गर्नु अघि महत्त्वपूर्ण हुन्छ, पछि होइन।
क्षरणको प्रश्न
स्टेनलेस स्टीलले स्व-निको पार्ने क्रोमियम अक्साइड छालाको कारणले खिया प्रतिरोध गर्छ। उत्कीर्णनले त्यो छालालाई सिधै काट्छ, र ताजा खाँचोहरू भिजेको वा नुनिलो सेवामा पहिलो स्थानमा खिया लाग्छ जबसम्म भागलाई A द्वारा प्रकाशित मापदण्डहरूमा पुन: निष्क्रिय पारिएको हुँदैन।STM अन्तर्राष्ट्रिय।
एनिलिङले छालाको विरुद्धमा काम गर्नुको सट्टा छालासँग काम गर्छ। बढेको अक्साइड सुरक्षात्मक तहसँग निरन्तर रहन्छ, त्यसैले दागहरू अटोक्लेभ, डिटर्जेन्ट र बाहिरी एक्सपोजरमा अपरिवर्तित रहन्छन्।
त्यो एकल सम्पत्तिले चिकित्सा र खाद्य क्षेत्रहरूलाई एनिल गरिएको पहिचानकर्ताहरू तर्फ डोऱ्याउँछ, जसमा FDA चिकित्सा उपकरण नियमहरू अन्तर्गत ट्र्याक गरिएका उपकरण कोडहरू समावेश छन्।
एनिलिङ बनाम एचिङ बनाम इन्ग्रेभिङ एक नजरमा
| विशेषताहरु | Annealing | Echching | कुँदिएको |
| मापन | अक्साइड फिल्म, दशौं न्यानोमिटर | पग्लिएको तह, २५ माइक्रोनभन्दा कम | हटाइएको गहिराई, १० देखि ५०० माइक्रोन |
| चिन्ह लगाइसकेपछि सतह | चिल्लो, बनावट अपरिवर्तित | थोरै उठेको बनावट | छरिएका खाडलहरू र भिरालाहरू |
| निष्क्रिय क्रोमियम तह | संरक्षित | प्रायः संरक्षित | निशान भित्रबाट हटाइयो |
| क्षरण व्यवहार | आधार धातुबाट अपरिवर्तित | मूलको नजिक | भिजेको सेवाको लागि पुन: निष्क्रियता आवश्यक छ |
| सापेक्षिक गति | सब भन्दा ढिलो | सबभन्दा छिटो | ढिलो, गहिराइसँगै गुणा हुन्छ |
| विशिष्ट प्रयोगहरू | चिकित्सा उपकरण, खाद्य गियर, सजावटी कालो | लोगो, कोड, भोल्युम ID | सिरियल, मोल्ड, घर्षण सेवा |
गति तुलनाले एउटै कलाकृतिलाई एउटै 30W फाइबर स्रोत। एच बनावट फ्रिक्वेन्सी अनुसार फरक हुन्छ र उच्च सेटिङहरूमा एनिल स्मूथनेसमा पुग्न सक्छ।
प्रत्येक मार्कको लागि व्यावहारिक फाइबर सेटिङहरू
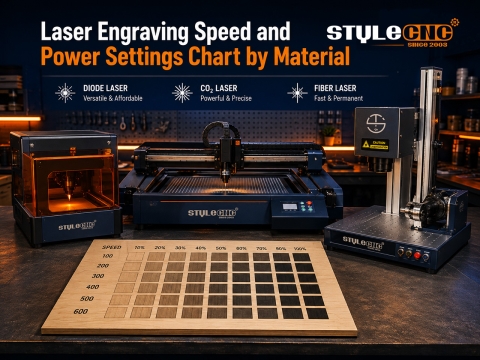
तलका झ्यालहरू उपयुक्त छन् 30W ३०४ प्लेटमा फाइबर स्रोत र सिद्धान्तलाई पहिलो-रन संख्याहरूमा परिणत गर्नुहोस्। फाइबर लेजर मार्किङ मिसिनहरू फोकस डायल गरिसकेपछि यस पावर वर्गमा समान व्यवहार हुन्छ।
| लक्ष्य परिणाम | गति | पावर | Frequency | फोकस | पास हुन्छ |
| मापन | मिमी / से | मूल्याङ्कन गरिएको उत्पादनको प्रतिशत | kHz | तीव्र फोकसबाट अफसेट | गणना |
| गाढा एनिल | 100-250 | 50-70 | 40-60 | प्लस १ देखि ३ मिमी | 1 |
| कन्ट्रास्ट इच | 500-800 | 35-50 | 30-50 | तीव्र | 1 |
| गहिरो कुँदिएको | 400-600 | 80-100 | 20-30 | तीव्र, प्रति तह तल झरेको | 10-40 |
मानहरू मिरर वा म्याट ३०४ मानिन्छ। मनका-ब्लास्ट गरिएको, ब्रश गरिएको, र ३१६ सतहहरूले प्रत्येक झ्याललाई सार्छन्, त्यसैले उत्पादन गर्नु अघि प्रत्येक फिनिशलाई र्याम्प-परीक्षण गर्नुहोस्।
डिफोकस भनेको धेरैजसो स्पेक पानाहरूले छोड्ने एनिलिङ लिभर हो। हेडलाई १ देखि ३ मिमी माथि तीव्र फोकस माथि उठाउँदा दाग फैलिन्छ, एब्लेशन थ्रेसहोल्डभन्दा तल तीव्रता घट्छ, र तापलाई भित्र सोस्न दिन्छ; पल्स नियन्त्रण, MOPA र Q-स्विच गरिएका स्रोतहरू बीचको भिन्नता, प्रत्येक पल्स कति बिस्तारै अवतरण हुन्छ भनेर निर्धारण गर्दछ।
गहिराइको कामले हरेक प्राथमिकतालाई उल्ट्याउँछ: तीव्र ध्यान, अधिकतम शक्ति, कम आवृत्ति, र धैर्य। समर्पित प्लेटफर्महरू जस्तै 50W धातुको लागि फाइबर गहिरो उत्कीर्णन मेसिन गुहा बढ्दै जाँदा फोकल प्लेनलाई तल झार्नुहोला।
सम्झन लायक प्रमुख संख्याहरू
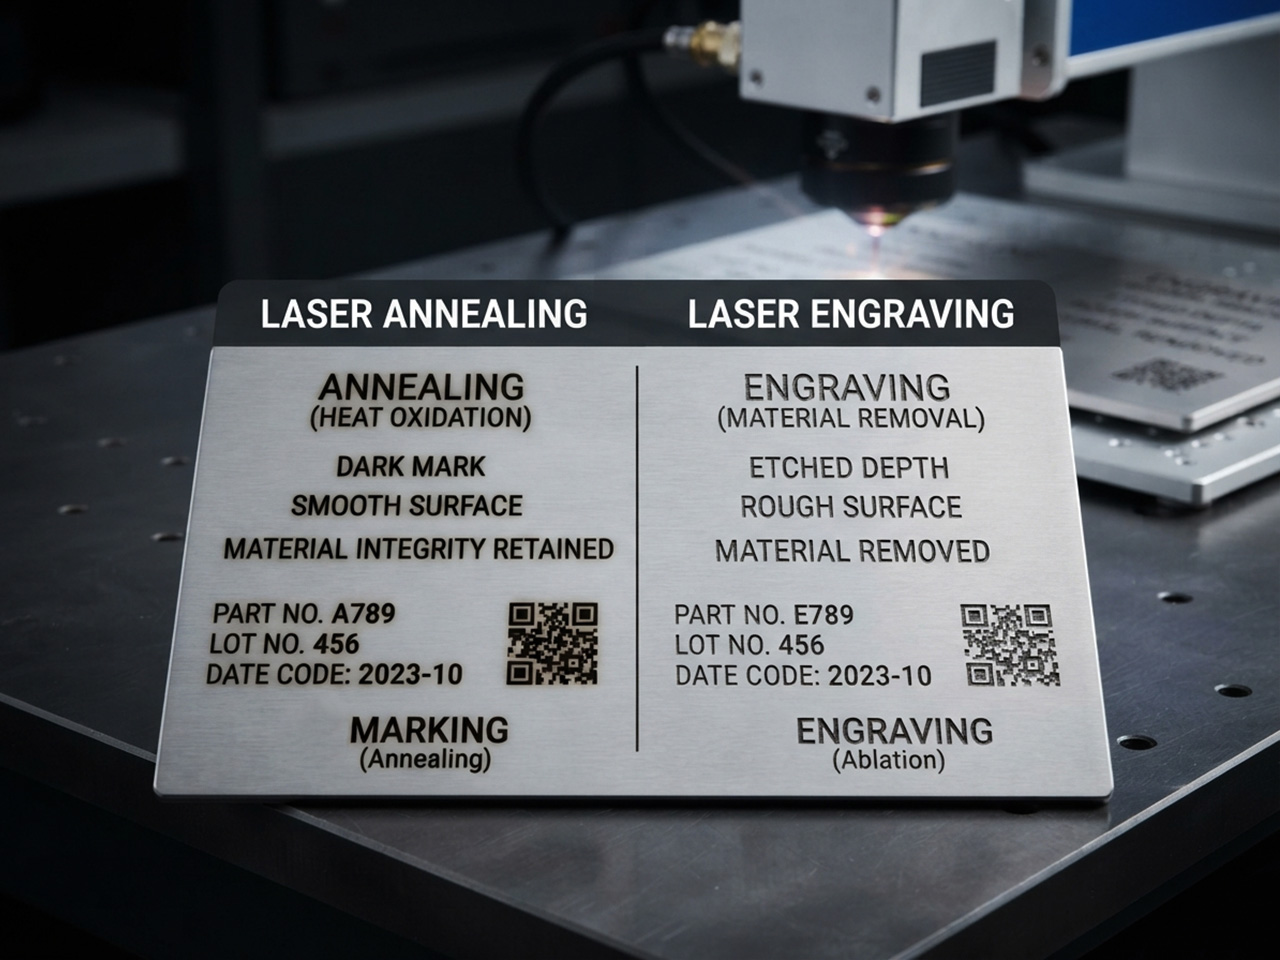
• एनियल अक्साइड फिल्महरूले दशौं न्यानोमिटर नाप्छन्; उत्कीर्णनले १० देखि ५०० माइक्रोनसम्म हटाउँछ।
• धेरैजसो सार्नको लागि १ देखि ३ मिमीको डिफोकस पर्याप्त हुन्छ 20W लाई 50W पृथकीकरणबाट शुद्ध तापमा स्रोतहरू।
• एचिङले सामान्यतया एउटै कलाकृति एनिलिङ भन्दा धेरै गुणा छिटो समाप्त गर्छ।
• गहिरो उत्कीर्णनले १० देखि ४० पाससम्म स्ट्याक गर्छ, त्यसैले नक्काशी गर्न सेकेन्ड लाग्ने मिनेटहरू बजेट गर्नुहोस्।
• एनिल गरिएको डेटा म्याट्रिक्स कोडहरू सयौं अटोक्लेभ चक्रहरूमा पढ्न योग्य रहन्छन्, त्यसैले अस्पतालहरूले तिनीहरूलाई निर्दिष्ट गर्छन्।
• STYLECNCको ग्यालरी स्टीलमा नतिजा चिन्ह लगाउने एनिल गरिएको, नक्काशी गरिएको, र कुँदिएका नमूनाहरू सँगसँगै देखाउँछ।
सञ्चालकहरूले वास्तवमा सोध्ने प्रश्नहरू
सर्जिकल क्ल्याम्पको लागि मैले कुन प्रक्रिया उद्धृत गर्नुपर्छ?
एनिलिङ, लगभग अपवाद बिना। चिन्हले अटोक्लेभ चक्रलाई जीवित राख्छ, प्रदूषणको लागि कुनै दरार छोड्दैन, र उपकरणको कार्य जीवनको लागि पहिचानकर्तालाई पढ्न योग्य राख्छ।
किन गहिराइले कन्ट्रास्ट भन्दा धेरै समय लिन्छ?
उत्कीर्णनले प्रति पास केही माइक्रोन धातु मात्र उठाउँछ, त्यसैले ०.२ मिमी सिरियलले दर्जनौं पासहरू स्ट्याक गर्न सक्छ। कन्ट्रास्ट थर्मल पास हो; गहिराई उत्खनन हो।
के एउटा मेसिनले साँच्चै ३ वटा अंक पूरा गर्न सक्छ?
हो। एउटा मात्र फाइबर स्रोतले एनिल, इच र इन्ग्रेभ बीच स्विच गर्छ, र MOPA रङ स्रोत एउटै प्लेटफर्म सुनौलो र नीलो रंगमा पनि पुग्छ।
रेखा धमिलो पार्ने सामान्य गल्तीहरू
• कुनै पनि कालो दागलाई एनिल भन्नु; सतहको बनावटले नै यसको संकेत गर्छ।
• तीव्र फोकसमा एनिलिङ गर्ने र शान्त रूपमा एब्लेट गर्ने।
• लेन्स वा स्रोत परिवर्तन पछि डिफोकस र्याम्प परीक्षण छोड्ने।
• स्टेनलेस उत्कीर्णन र पुन: निष्क्रियता बिना भिजेको सेवामा ढुवानी।
• ब्रश गरिएको वा मनका-ब्लास्ट गरिएको फिनिशमा मिरर-प्लेट रेसिपीहरू पुन: प्रयोग गर्ने।
• पिस्ने वा भारी घर्षणबाट बच्न एनिलको अपेक्षा गर्नु।
• एनिल, इच र इन्ग्रेभको लागि एउटै फ्रिक्वेन्सी चलाउने।
• वेल्डिङ गर्नु अघि वा पछिको सट्टा झुकाउनु अघि चिन्ह लगाउने।
प्रक्रिया छनोट चेकलिस्ट
✓ पहिले आवश्यकता पुष्टि गर्नुहोस्: कन्ट्रास्ट मात्र, वा मापनयोग्य गहिराइ।
✓ मिश्र धातु प्रमाणित गर्नुहोस्; एनिलिङ गर्दा फेरस वा टाइटेनियम सतहहरू चाहिन्छ।
✓ स्क्र्यापमा तीव्र फोकसबाट प्लस ३ मिमी सम्म डिफोकस र्याम्प चलाउनुहोस्।
✓ भोल्युम उद्धृत गर्नु अघि वास्तविक कलाकृतिमा दुवै प्रक्रियाहरूलाई समय दिनुहोस्।
✓ एकल पासहरूलाई ढिलो बनाउन एनिल कामहरू राख्नुहोस्; स्ट्याकिङ गर्मीको प्रतिरोध गर्नुहोस्।
✓ भिजेको सेवाको लागि कुनै पनि उत्कीर्ण स्टेनलेस बाउन्डलाई पुन: निष्क्रिय पार्नुहोस्।
✓ प्रत्येक कामको साथ रेसिपी, फोकस अफसेट, र सतह फिनिश लग गर्नुहोस्।
प्राय : सोधिने प्रश्नहरू
मेरो कालो दाग केही हप्ता पछि किन खिया लाग्छ?
किनभने यो सम्भवतः एनिल होइन, नङको नङले बनेको हुन सक्छ। यसमा औंलाको नङ चलाउनुहोस्: कुनै पनि बनावटको अर्थ सामग्री सतहबाट बाहिर निस्कन्छ र निष्क्रिय तह पनि त्यससँगै जान्छ। वास्तविक एनिल वरपरको स्टील जस्तै महसुस हुन्छ र उस्तै मौसम हुन्छ।
एनिलिङ गर्न कति डिफोकस चाहिन्छ?
तीव्र फोकस माथि १ मिमी सुरु गर्नुहोस् र ०.५ मिमी वृद्धिमा लगभग ३ मिमी सम्म माथि जानुहोस्। अधिक अफसेटले ऊर्जा फैलाउँछ र अक्साइड वृद्धिलाई ढिलो बनाउँछ; धेरै बढी र चिन्ह खैरोमा फिक्का हुन्छ। स्क्र्यापमा र्याम्प परीक्षणले केही मिनेटमा राम्रो ठाउँ फेला पार्छ।
एक हुन सक्छ CO2 लेजर एनिल स्टेनलेस?
छैन। नाङ्गो धातुले लामोलाई प्रतिबिम्बित गर्दछ CO2 तरंगदैर्ध्य, त्यसैले सतहले अक्साइड बढ्नको लागि पर्याप्त ताप कहिल्यै अवशोषित गर्दैन। CO2 मेसिनहरूले पहिले स्प्रे गरिएको बन्डिङ कम्पाउन्ड मार्फत मात्र स्टेनलेस चिन्ह लगाउँछन्। एनिलिङ १०६४ एनएममा फाइबर स्रोतहरूसँग सम्बन्धित छ।
के एनिल गरिएका दागहरू अटोक्लेभ र डिशवाशरहरूमा टिक्छन्?
हो। यो चिन्ह माथिको लेपको सट्टा सतहमा उम्रिएको अक्साइड हो, त्यसैले बारम्बार स्टीम चक्र, डिटर्जेन्ट र कीटाणुनाशकहरूले यसलाई अछुतो छोड्छन्। त्यो टिकाउपन, साथै दरार-रहित फिनिश, वास्तवमा चिकित्सा उपकरण पहिचानकर्ताहरू प्रक्रियामा भर पर्छन्।
मेरो घाँटीको घाँटी किन कालो हुनुको सट्टा खैरो भयो?
खैरो रंगको अर्थ अक्साइड छोटो भएर रोकिएको हो। गति २० प्रतिशतले ढिलो गर्नुहोस्, एक कदम डिफोकस कस्नुहोस्, वा पावर थोरै बढाउनुहोस्, प्रति रन एक चर परिवर्तन गर्नुहोस्। ब्रश गरिएको र मनका-ब्लास्ट गरिएको फिनिश पनि समान संख्यामा मिरर प्लेट भन्दा हल्का पढ्छ, त्यसैले वास्तविक फिनिशमा न्याय गर्नुहोस्।
के एनिलिङले भागलाई बाङ्गो बनाउँछ वा कमजोर बनाउँछ?
तताइएको क्षेत्र उथले र स्थानीयकृत छ, त्यसैले सामान्य गेजहरूमा संरचनात्मक परिवर्तन नगण्य छ। पातलो पन्नीहरू अपवाद हुन्: पर्याप्त तापले उल्टो पक्षलाई टिन्ट गर्न सक्छ वा हल्का धनुष परिचय गराउन सक्छ। ०.५ मिमी भन्दा कम कुनै पनि कुरामा, कमिट गर्नु अघि पावर छोड्नुहोस् र गति थप्नुहोस्।
कुन प्रक्रिया बारकोड र डेटा म्याट्रिक्स कोडहरू उपयुक्त हुन्छ?
धेरैजसो अवस्थामा एनिलिङ। चिल्लो अँध्यारो क्षेत्रले सफासँग स्क्यान गर्छ, कुनै ब्याक्टेरिया लुकाउँदैन, र कहिल्यै पनि फोहोरले भर्दैन। उच्च-भोल्युम लाइनहरूले कहिलेकाहीं गतिको लागि नक्काशी गरिएको कोडहरू स्वीकार गर्दछ, तर जहाँ पनि स्वच्छता वा लामो सेवा जीवन महत्त्वपूर्ण हुन्छ, एनिल गरिएको संस्करणले समयसँगै पठनीयता प्रतियोगिता जित्छ।
नियमन गरिएको सिरियल नम्बर कति गहिरो हुनुपर्छ?
गहिराई नियमहरू उद्योग र क्षेत्राधिकार विशिष्ट हुन्, र सतह एनिलिङले ती मध्ये कुनै पनि सन्तुष्ट पार्न सक्दैन। उदाहरणका लागि, संयुक्त राज्य अमेरिकामा बन्दुक धारावाहिकहरू एक निश्चित न्यूनतम गहिराइमा कुँदिएका हुनुपर्छ, त्यसैले त्यो श्रेणीमा गहिरो कुँदिएको अनिवार्य रहन्छ।
के एनिलिङले कालोको सट्टा रङ बनाउन सक्छ?
हो, जब स्रोतले पल्स-चौडाइ नियन्त्रण गर्न अनुमति दिन्छ। समायोज्य पल्सहरूले अक्साइडलाई फरक मोटाईमा बढाउँछन्, र प्रत्येक मोटाईले सुनौलो देखि बैजनी देखि नीलो सम्म फरक रंग प्रतिबिम्बित गर्दछ। स्थिर-पल्स स्रोतहरूले प्रायः कालो वा परालको टोन ल्याउँछन् जुन नुस्खाले फरक पार्दैन।