कुनै पनि मार्किंग पसललाई सोध्नुहोस् कि कुन क्षमताले आफैंलाई बिक्री गर्छ, र रंगीन स्टेनलेस सामान्यतया सूचीको शीर्षमा हुन्छ। भित्र फाइबर लेजर मार्किंग मेशीन परिवार, MOPA स्रोतहरू रङ विशेषज्ञहरू हुन्, र यो गाइडले तिनीहरूका ४ प्रमुख सेटिङहरूलाई दोहोरिने रङहरूमा परिणत गर्दछ।
किन MOPA स्रोतहरूले रंग उत्पादन गर्छन्
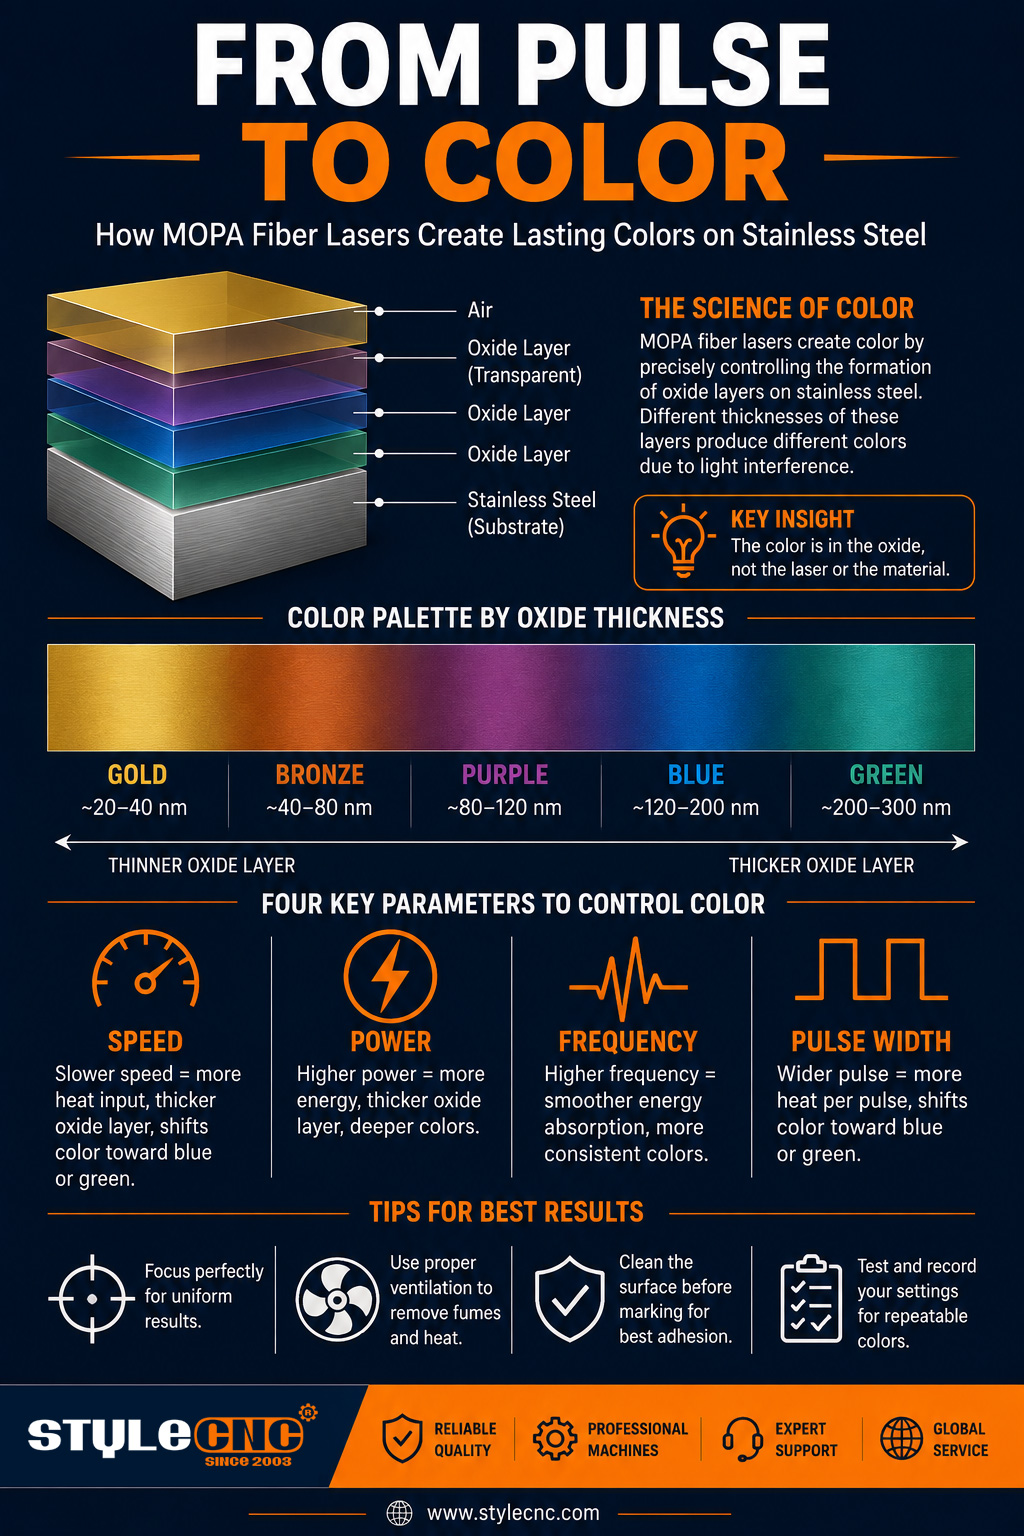
स्टेनलेस स्टीलमा रङ मसी वा कोटिंग होइन। किरणले केही दशौं न्यानोमिटर बाक्लो पारदर्शी क्रोमियम अक्साइड फिल्म बनाउँछ, र त्यो फिल्म भित्र प्रकाश हस्तक्षेप गर्दा एक विशिष्ट रंग फर्काउँछ, उही भौतिकी जसले तेलको स्लिकहरू रंगाउँछ।
फिल्म मोटाईले सतहमा सही तापक्रम वक्र ट्र्याक गर्छ, त्यसैले पल्स नियन्त्रण धेरै महत्त्वपूर्ण हुन्छ। MOPA स्रोतले तपाईंलाई पल्स अवधि र पल्स फ्रिक्वेन्सी स्वतन्त्र रूपमा सेट गर्न दिन्छ, जसले गर्दा त्यो वक्रमा राम्रो नियन्त्रण मिल्छ।
त्यो नियन्त्रण समर्पित हार्डवेयर जस्तै पछाडिको सम्पूर्ण कथा हो MOPA फाइबर स्रोत भएको रङ लेजर मार्किङ मेसिन र कम्प्याक्ट MOPA फाइबर लेजर मार्करहरू: दोहोर्याउन मिल्ने रङहरूलाई दोहोर्याउन मिल्ने पल्स चाहिन्छ।
रंग निर्धारण गर्ने ४ चरहरू
गतिले बस्ने समय सेट गर्छ, शक्तिले अधिकतम ऊर्जा सेट गर्छ, आवृत्तिले पल्स कति पटक अवतरण हुन्छ भनेर सेट गर्छ, र पल्स चौडाइले प्रत्येक कति समय टिक्छ भनेर सेट गर्छ। सँगै तिनीहरूले फिल्म बढाउने संचित ताप निर्धारण गर्छन्।
२ वटा सपोर्टिङ सेटिङहरूले नतिजालाई आकार दिन्छन्। ह्याच स्पेसिङले संतृप्ति नियन्त्रण गर्छ, र फोकल h8 ले सबै कुरा नियन्त्रण गर्छ; आधा मिलिमिटर त्रुटिले एउटा रङलाई २ वटा पूरै रङले सार्न सक्छ।
Fraunhofer ILT जस्ता अनुसन्धान समूहहरूले यी अक्सिडेशन विन्डोहरूलाई विस्तृत रूपमा नक्साङ्कन गरेका छन्, र व्यावहारिक उपाय सरल छ: एक पटकमा एउटा चर परिवर्तन गर्नुहोस्।
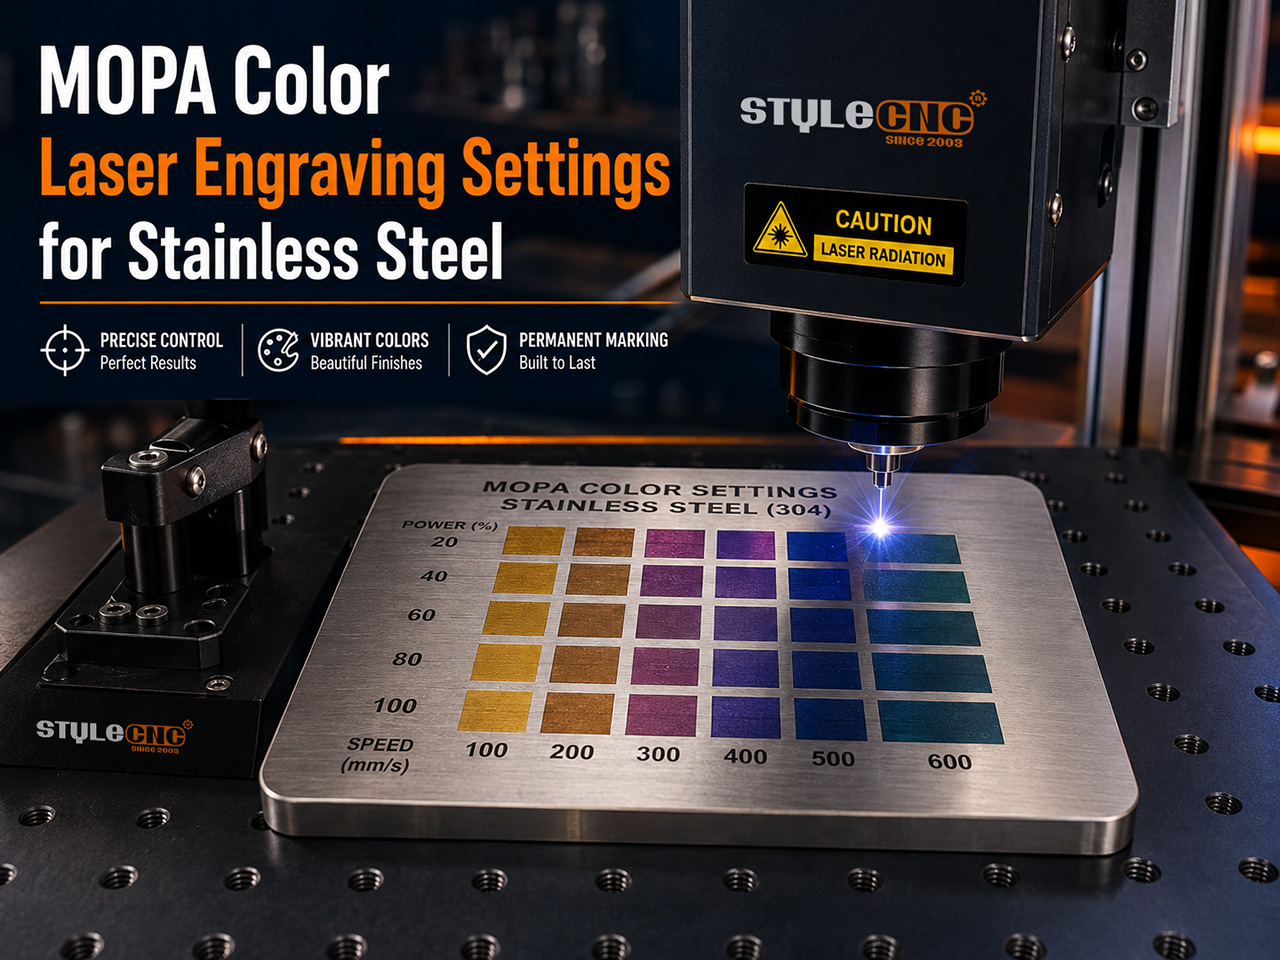
स्टेनलेस स्टीलको लागि MOPA रङ सेटिङ चार्ट
तलका झ्यालहरू केन्द्रित 20W मिरर-फिनिश ३०४ प्लेटमा ११० मिमी फिल्ड लेन्स भएको MOPA स्रोत, एकल पास। तिनीहरूलाई अन्तिम रेसिपीहरूको सट्टा पहिलो-ग्रिड निर्देशांकको रूपमा व्यवहार गर्नुहोस्।
| रंग | गति | पावर | Frequency | पल्स चौडाइ | ह्याच |
| मापन | मिमी / से | मूल्याङ्कन गरिएको उत्पादनको प्रतिशत | kHz | ns | भरण रेखाहरू बीच मिमी |
| गोल्ड | 500-600 | 30-40 | 200-260 | 140-200 | 0.010 |
| कांस्य खैरो | 400-500 | 35-45 | 160-220 | 180-240 | 0.010 |
| बैजनी | 300-380 | 40-50 | 100-150 | 240-300 | 0.010 |
| गहिरो नीलो | 200-280 | 45-55 | 60-100 | 300-380 | 0.008-0.012 |
| हल्का निलो | 150-220 | 50-60 | 45-70 | 380-450 | 0.008 |
| हरियो (सबैभन्दा कडा) | 120-180 | 55-65 | 40-60 | 420-500 | 0.006-0.010 |
| गहिरो कालो | 100-180 | 55-70 | 40-60 | २२०-३००, थोरै डिफोकस | 0.010 |
ठूला लेन्सहरू, उच्च वाटेज, ब्रश गरिएको फिनिश, र ग्रेड परिवर्तनहरू सबैले प्रत्येक झ्याललाई परिवर्तन गर्छन्। पसलको न्यानो प्रकाशमा रङहरू फरक तरिकाले पढ्छन्, त्यसैले दिनको उज्यालोमा नतिजाहरूको मूल्यांकन गर्नुहोस्।
सम्झन लायक प्रमुख संख्याहरू
• MOPA पल्स चौडाइ लगभग २ देखि ५०० ns सम्म समायोजन हुन्छ, जबकि Q-स्विच गरिएका स्रोतहरू निश्चित पल्स वर्गको नजिकै बस्छन्।
• यी रङहरू पछाडिको अक्साइड फिल्महरूले दसौं न्यानोमिटर मात्र नाप्छन्, जुन साबुनको बुलबुलाको भित्ताभन्दा पातलो हुन्छ।
• ०.५ मिमीको फोकस त्रुटिले यसको छिमेकीको लागि एउटा रङ साट्न पर्याप्त हुन्छ।
• ०.००६ र ०.०२० मिमी बीचको ह्याच स्पेसिङले धेरैजसो संतृप्त भरणहरू ढाक्छ।
• ग्रेड ३०४ र ३१६ मा अलि फरक प्यालेटहरू छन्; ASM इन्टरनेशनलले यसको पछाडि क्रोमियम र निकल भिन्नताहरू दस्तावेज गर्दछ।
• STYLECNCको ग्यालरी स्टीलमा MOPA अंकन नतिजा ऐना र ब्रश गरिएको सतहहरूले एउटै रेसिपीलाई कसरी फरक तरिकाले बोक्छन् भनेर देखाउँछ।
रङ परीक्षण म्याट्रिक्स कसरी चलाउने
मध्यम मानमा पावर फिक्स गर्नुहोस्, त्यसपछि पङ्क्तिहरू र पल्स चौडाइलाई स्तम्भहरूमा पार गर्दै फ्रिक्वेन्सी तल झर्दै ग्रिड बनाउनुहोस्। ८ मिमीको २५ वर्ग प्रत्येकले एउटा अफकटमा पूरा प्यालेट ढाक्छ।
प्लेटलाई आइसोप्रोपाइल अल्कोहलले सफा गर्नुहोस् र किनाराबाट मात्र ह्यान्डल गर्नुहोस्। छालाको तेल भनेको दोहोर्याइएको दौडले हिजोको रङसँग मेल नखाने सबैभन्दा सामान्य कारण हो।
समाप्त ग्रिडको फोटो डेलाइट र लग वाटेज, लेन्स साइज, प्लेट ग्रेड, र यसको छेउमा फोकल h8 मा खिच्नुहोस्। यसको सन्दर्भ बिनाको रेसिपी भनेको सिक्का फ्लिप गर्नु हो।
घुमाउरो काम जस्तै रंगीन गिलास र मगहरू ग्रिड तर्क समान रहँदा सतह फोकल h8 मा रहनको लागि रोटरी अक्ष चाहिन्छ।
फाइबर तरंगदैर्ध्य अदृश्य हुन्छ, र पालिश गरिएको धातुले तिनीहरूलाई प्रतिबिम्बित गर्दछ, त्यसैले लेजर इन्स्टिच्युट अफ अमेरिकाको निर्देशन पूरा गर्ने १०६४ एनएमको लागि मूल्याङ्कन गरिएको चश्मा लगाउनुहोस् र प्रत्येक ग्रिडको समयमा एन्क्लोजर इन्टरलकहरू सक्रिय राख्नुहोस्।
सञ्चालकहरूले वास्तवमा सोध्ने प्रश्नहरू
मेरो नीलो रंग किन बैजनी रंगमा परिणत हुँदै जान्छ?
बैजनी रंगको अर्थ अक्साइड नीलो रंगभन्दा एक कदम अगाडि रोकिएको हो। हेडलाई १० देखि १५ प्रतिशत ढिलो गर्नुहोस् वा पल्स चौडाइ थोरै लम्ब्याउनुहोस्, र रेसिपीलाई दोष दिनु अघि फोकस पुष्टि गर्नुहोस्।
के Q-स्विच गरिएको फाइबर लेजरले यो प्यालेट उत्पादन गर्न सक्छ?
यसको नाडी चौडाइ स्थिर भएकोले यसको केवल एउटा साँघुरो टुक्रा, प्रायः पराल र खैरो रंगको। MOPA र Q-स्विच गरिएका स्रोतहरू बीचको भिन्नता त्यो एउटा समायोज्य चरमा आउँछ, र रङको कामले आफैंलाई पैसा तिर्छ।
के म पहिले रङ लगाउँछु वा पहिले लोगो खोप्छु?
रन कलर पहिले भरिन्छ, त्यसपछि कुनै पनि गहिरो उत्कीर्णन हुन्छ। रङ पछि एब्लेसनले कुरकुरा चम्किलो किनाराहरू छोड्छ, जबकि पहिलो उत्कीर्णनले सतहमा फोहोर जम्मा गर्छ जसले अक्साइड वृद्धिमा बाधा पुर्याउँछ।
प्यालेट बिगार्ने सामान्य गल्तीहरू
• विभिन्न वाटेज वा फिल्ड लेन्स आकारहरूमा रेसिपीहरू प्रतिलिपि गर्ने।
• अल्कोहल वाइप छोड्दा; सतहको तेलले अक्साइडको वृद्धिलाई विकृत गर्छ।
• रङ कार्यहरू चलाउँदा अलिकति फोकस बाहिर भए पनि।
• प्रत्येक रङको लागि एउटा विश्वव्यापी ह्याच स्पेसिङ प्रयोग गर्दै।
• ३०४ र ३१६ प्लेट बीचको प्यालेट परिवर्तनलाई बेवास्ता गर्दै।
• ब्रश गरिएको वा मनका-ब्लास्ट गरिएको फिनिशमा मिरर-प्लेट रङहरूको अपेक्षा गर्दै।
• सतह चिसो हुनुभन्दा पहिले ताजा दागहरू छुनु।
• सुनौलो र नीलो रंगमा एङ्करको रूपमा डायल गर्नुको सट्टा हरियो पहिलोलाई पछ्याउँदै।
प्रि-मार्किङ रङ चेकलिस्ट
✓ प्लेटलाई आइसोप्रोपाइल अल्कोहल र लिन्ट-रहित कपडाले पुछ्नुहोस्।
✓ परीक्षण पल्स वा फोकस र्याम्पको साथ सटीक फोकल h8 प्रमाणित गर्नुहोस्।
✓ पावर फिक्स गर्नुहोस्, त्यसपछि पल्स चौडाइ विरुद्ध ग्रिड फ्रिक्वेन्सी।
✓ प्रत्येक ग्रिडको फोटो नियमित दिनको उज्यालोमा खिच्नुहोस्।
✓ प्रत्येक रेसिपीको साथ लेन्सको आकार, वाटेज, र सामग्री ग्रेड लग गर्नुहोस्।
✓ प्लेट आपूर्तिकर्ता परिवर्तन हुँदा म्याट्रिक्स पुन: चलाउनुहोस्।
✓ बाहिरी वा डिशवाशरका भागहरूलाई चिन्ह लगाएपछि पारदर्शी कोटले सिल गर्नुहोस्।
प्राय : सोधिने प्रश्नहरू
तलका प्रश्नहरू मार्किंग र मेकर समुदायहरूमा दोहोरिन्छन्; उत्तरहरू द्रुत सन्दर्भको लागि संक्षिप्त गरिएका छन्।
किन प्रकाशित MOPA रेसिपीहरू मेरो मेसिनसँग कहिल्यै मेल खाँदैनन्?
रङ कुल ताप इनपुटमा निर्भर गर्दछ, र त्यो स्रोत वाटेज, लेन्सको आकार, बीम गुणस्तर, र प्लेट ग्रेडसँगै परिवर्तन हुन्छ। रेसिपी भनेको छिमेक हो, ठेगाना होइन। आफ्नो प्लेटमा पल्स चौडाइ विरुद्ध पावर, ग्रिड फ्रिक्वेन्सी ठीक गर्नुहोस्, र प्यालेट केही वर्गहरूमा देखा पर्दछ।
नीलोको लागि मैले कुन पल्स चौडाइबाट सुरु गर्नुपर्छ?
एक मा 20W स्रोत, ६० देखि १०० kHz को फ्रिक्वेन्सी र २५० mm/s को आसपास गतिको साथ ३०० देखि ३८० ns प्रयास गर्नुहोस्। यदि बैजनी रंग देखा पर्यो भने, ऊर्जा थोरै छोटो छ, त्यसैले पल्सलाई एक कदम ढिलो गर्नुहोस् वा लम्ब्याउनुहोस् र पङ्क्ति पुन: चलाउनुहोस्।
के वाटेजले रेसिपी परिवर्तन गर्छ, वा गति मात्र?
दुवै। क 60W or 100W स्रोतले उही अक्साइड तापक्रम धेरै छिटो पुग्छ, त्यसैले प्रत्येक मान परिवर्तन हुन्छ: उच्च गति, छोटो बास, प्रायः फरक आवृत्तिहरू। कहिल्यै पनि मापन नगर्नुहोस् 20W चार्ट रेखीय रूपमा; स्रोत, लेन्स, वा प्लेट ग्रेड परिवर्तन हुँदा ताजा म्याट्रिक्स चलाउनुहोस्।
के उही सेटिङहरूले टाइटेनियमलाई रंग दिन सक्छ?
टाइटेनियम रंगहरू स्टेनलेस भन्दा पनि सजिलैसँग बन्छन् किनभने यसको अक्साइड छिटो र समान रूपमा बढ्छ, त्यसैले ज्वेलर्सले यसलाई मूल्य दिन्छन्। रंगहरू कम ऊर्जामा आउँछन्, त्यसैले तपाईंको स्टेनलेस रेसिपी भन्दा छिटो र चिसो सुरु गर्नुहोस्, त्यसपछि ग्रिडलाई ब्लूज र बैजनी तिर हिंड्नुहोस्।
हरियो रंग किन यति गाह्रो छ?
हरियो रंग नीलो र खैरो रंगको बीचमा साँघुरो अक्साइड मोटाई ब्यान्डमा बस्छ, त्यसैले सानो ओभरशूट सिधै यसको छेउबाट जान्छ। कडा फोकस, राम्रो ह्याच, र सानो पल्स चौडाइ चरणहरू सबैभन्दा महत्त्वपूर्ण हुन्छन्। धेरै अपरेटरहरूले शुद्ध हरियोको पछि लाग्नुको सट्टा निलो सम्झौता स्वीकार गर्छन्।
के टम्बलरहरूमा रङहरू डिशवाशरहरूमा टिक्छन्?
अक्साइड आफैंमा कडा र खाना सुरक्षित छ, तर तातो डिटर्जेन्ट चक्र बिस्तारै संतृप्तिलाई मधुरो बनाउँछ, र हातको तेलले समयसँगै रङ परिवर्तन गर्छ। दैनिक धुने पेय पदार्थहरूको लागि, डिजाइन चिन्ह लगाउनुहोस्, रङ प्रमाणित गर्नुहोस्, त्यसपछि बीमाको लागि खाना-सुरक्षित स्पष्ट कोट थप्नुहोस्।
के मैले भागहरू निर्माण गर्नु अघि वा पछि चिन्ह लगाउनु पर्छ?
सम्भव भएसम्म। झुकाउने, वेल्डिङ ताप, र प्यासिभेसन बाथहरूले अक्साइड फिल्मलाई बाधा पुर्याउँछन् र समाप्त रंगलाई पुछ्न वा परिवर्तन गर्न सक्छन्। यदि चिन्ह लगाउनु पहिले आउनु पर्छ भने, डिजाइनहरूलाई मोड्ने रेखाहरूबाट टाढा राख्नुहोस् र कुनै पनि डाउनस्ट्रीम रासायनिक प्रक्रियाको समयमा तिनीहरूलाई मास्क गर्नुहोस्।
मैले फिल्ड लेन्स परिवर्तन गर्दा किन हरेक रङ परिवर्तन भयो?
ठूलो लेन्सले ठूलो ठाउँमा उही पल्स फैलाउँछ, जसले गर्दा ऊर्जा घनत्व घट्छ, त्यसैले प्रत्येक रङलाई अब बढी बसोबास चाहिन्छ। लेन्स स्वापलाई नयाँ मेसिन जस्तै व्यवहार गर्नुहोस्: सन्दर्भको लागि पुरानो चार्ट राख्नुहोस् र म्याट्रिक्सलाई नयाँ फोकल लम्बाइमा पुन: चलाउनुहोस्।
के कप र घण्टीहरूलाई घुम्ने अक्ष चाहिन्छ?
हो, कर्भमा रहेको सानो समतल प्यानलभन्दा बाहिरको कुनै पनि कुराको लागि। रङ फोकस-महत्वपूर्ण हुन्छ, र सिलिन्डर केही मिलिमिटर चाप भित्र स्वीट स्पटबाट बाहिर खस्छ। रोटरीले सतहलाई स्थिर h8 मा राख्छ ताकि रङ भाग वरिपरि समान रूपमा रहन्छ।