EV निर्माणमा CNC मेसिनिङ भनेको के हो?
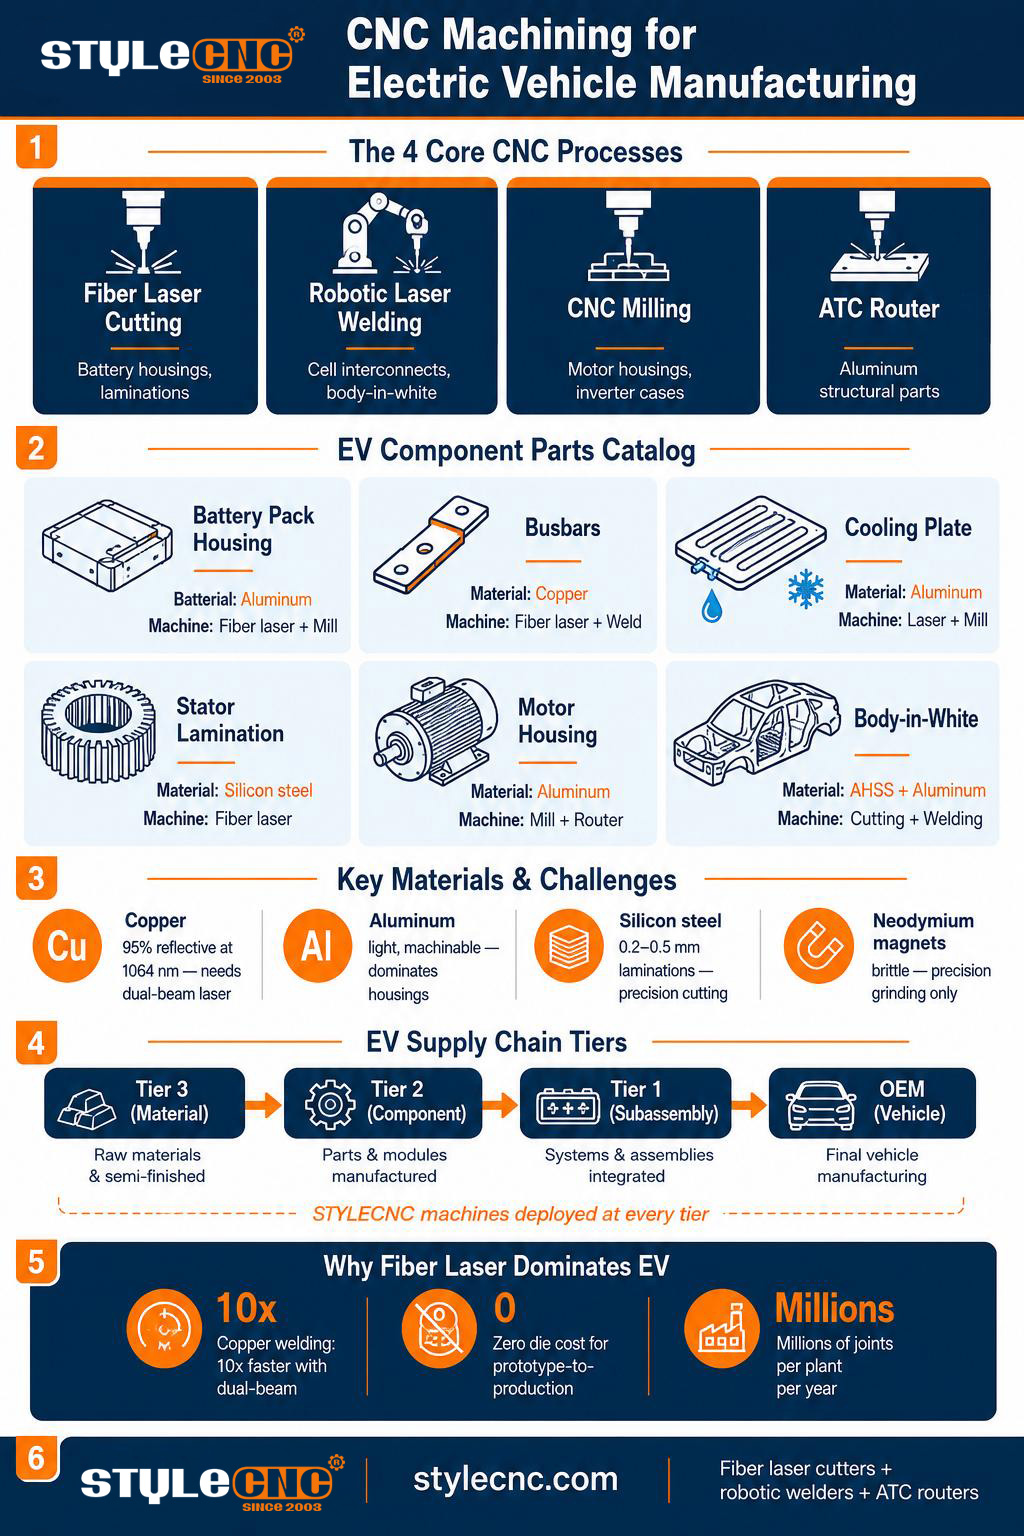
EV निर्माणमा प्रयोग हुने प्राथमिक CNC मेसिनहरू ब्याट्री हाउसिङ र बडी प्यानलहरूको लागि फाइबर लेजर कटरहरू, सेल इन्टरकनेक्टहरू र बसबारहरूको लागि रोबोटिक लेजर वेल्डरहरू, मोटर कम्पोनेन्टहरू र इन्भर्टर हाउसिङहरूको लागि प्रेसिजन CNC मिलहरू, र आल्मुनियम संरचनात्मक भागहरूको लागि ATC राउटरहरू हुन्। प्रत्येक प्रक्रियाले EV आपूर्ति श्रृंखला भित्र विशिष्ट सामग्री र भाग ज्यामितिहरू ह्यान्डल गर्दछ।
EV निर्माण अटोमोटिभ भोल्युम र एयरोस्पेस-ग्रेड प्रेसिजनको प्रतिच्छेदनमा अवस्थित छ। एउटा ब्याट्री प्याकमा हजारौं व्यक्तिगत वेल्डेड जडानहरू हुन्छन्। एउटा मोटरलाई प्रेसिजन-कट सिलिकन स्टील ल्यामिनेशनहरू, कडा सहनशीलतामा मेसिन गरिएका एल्युमिनियम हाउसिङहरू, र तामाको विन्डिङहरू आवश्यक पर्दछ जुन गर्मीको क्षति बिना जोडिनुपर्छ।
परिणामस्वरूप, उत्पादन वातावरण सिर्जना हुन्छ जहाँ CNC मेसिनरीहरू प्रत्येक चरणमा तैनाथ गरिन्छ: कच्चा पदार्थ ब्ल्याङ्किङ, कम्पोनेन्ट फेब्रिकेशन, सबएसेम्ब्ली वेल्डिङ, फाइनल हाउसिङ मेसिनिङ, र फिनिश्ड प्रोडक्ट मार्किङ। R&D मा प्रोटोटाइप मात्रादेखि उत्पादनमा प्रति वर्ष लाखौं पार्टपुर्जाहरू सम्मको मात्रा हुन्छ। प्रक्रियाहरूको मिश्रण परम्परागत अटोमोटिभ भन्दा फरक छ किनभने EV ले आन्तरिक दहन इन्जिन र ट्रान्समिशनलाई ब्याट्री प्याक, इलेक्ट्रिक मोटर र पावर इलेक्ट्रोनिक्सले प्रतिस्थापन गर्दछ, प्रत्येकले फरक CNC टूलसेटको माग गर्दछ।
EV कम्पोनेन्ट पार्ट्स क्याटलग: के मेसिन गरिन्छ र कसरी
तलको तालिकाले प्रमुख EV कम्पोनेन्टहरूलाई CNC मेसिनहरूसँग जोड्छ जसले तिनीहरूलाई उत्पादन गर्दछ। यो EV आपूर्ति-श्रृंखला मेसिनिङको अनुसन्धान गर्ने खरीददारहरूको लागि सन्दर्भको रूपमा डिजाइन गरिएको हो।
| EV कम्पोनेन्ट | समारोह | सामाग्री | सीएनसी प्रक्रिया |
|---|---|---|---|
| ब्याट्री प्याक हाउसिंग | कोषहरूलाई सुरक्षित गर्ने संरचनात्मक घेरा | एल्युमिनियम ६०६१ वा डाइ-कास्ट ADC१२ | फाइबर लेजर काट्ने + सीएनसी मिलिङ |
| ब्याट्री मोड्युल केसिङ | कक्षहरूलाई मोड्युलहरूमा समूहबद्ध गर्दछ | एल्युमिनियम पाता, १ देखि ३ मिमी | फाइबर लेजर काटन |
| बसबारहरू | कोषहरू बीच विद्युत् प्रवाह गर्ने अन्तरसम्बन्धहरू | तामा वा आल्मुनियम, १ देखि ५ मिमी | फाइबर लेजर काट्ने + लेजर वेल्डिङ |
| चिसो पार्ने प्लेटहरू | ब्याट्री थर्मल व्यवस्थापन | ब्रेज्ड च्यानलहरू भएको एल्युमिनियम | फाइबर लेजर काट्ने + सीएनसी मिलिङ |
| सेल इन्टरकनेक्टहरू | सेल-टु-बसबार जोड्ने | निकेल-प्लेटेड स्टील वा तामा ट्याबहरू | रोबोटिक लेजर वेल्डिंग |
| मोटर स्टेटर ल्यामिनेशनहरू | विद्युत चुम्बकीय कोर स्ट्याक | सिलिकन स्टील, ०.२ देखि ०.५ मिमी | फाइबर लेजर काटन |
| मोटर आवास | संरचनात्मक + थर्मल घेरा | एल्युमिनियम डाइ-कास्ट | सीएनसी मिलिङ + एटीसी राउटर |
| मोटर रोटर | घुम्ने चुम्बकीय कोर | दुर्लभ पृथ्वी चुम्बक भएको स्टील | प्रेसिजन सीएनसी मिलिङ |
| इन्भर्टर हाउसिङ | पावर इलेक्ट्रोनिक्स घेरा | एल्यूमिनियम | फाइबर लेजर काट्ने + सीएनसी मिलिङ |
| चार्जिङ पोर्ट एसेम्बली | बाह्य चार्जिङ इन्टरफेस | एल्युमिनियम वा इन्जिनियरिङ प्लास्टिक | सीएनसी मिलिङ + इंजेक्शन टुलिङ |
| बडी-इन-सेतो प्यानलहरू | सवारी साधनको शरीरको संरचनात्मक भागहरू | एल्युमिनियम पाता + उन्नत स्टील्स | फाइबर लेजर काट्ने + रोबोटिक वेल्डिंग |
| ब्याट्री प्याकको ढक्कन | प्याकको लागि हर्मेटिक टप कभर | स्ट्याम्प गरिएको वा काटिएको एल्युमिनियम पाता | फाइबर लेजर काट्ने + वेल्डिंग |
एउटा EV लाई वास्तुकला र ट्रिम स्तरको आधारमा लगभग २० देखि ४० वटा फरक CNC-मेसिन गरिएका कम्पोनेन्ट परिवारहरू चाहिन्छ। ब्याट्री-केन्द्रित भागहरू भोल्युमको हिसाबले हावी हुन्छन्। मोटर र इन्भर्टर भागहरू परिशुद्धता आवश्यकताको हिसाबले हावी हुन्छन्। बडी-इन-ह्वाइटमा संलग्न मेसिनरीमा पूँजी लगानी हावी हुन्छ।
ब्याट्री प्रणाली निर्माण: आवास, मोड्युल, र बसबारहरू
ब्याट्री प्याक निर्माण त्यस्तो ठाउँ हो जहाँ EV उत्पादनले सबैभन्दा धेरै CNC मेसिनरी खपत गर्छ। उदाहरणका लागि, टेस्ला मोडेल Y ब्याट्री प्याकले वेल्डेड सतहमा एकल-पक्षीय प्लेटिङको साथ एल्युमिनियम बसबारहरू प्रयोग गर्दछ, जुन 92s9p कन्फिगरेसनमा 4680 बेलनाकार सेलहरूको 4 मोड्युलहरूमा व्यवस्थित गरिएको छ। प्रत्येक मोड्युलमा 107 सेलहरू छन् र दर्जनौं लेजर-कट र लेजर-वेल्डेड इन्टरफेसहरू प्रतिनिधित्व गर्दछ।
प्याक हाउसिङ र संरचनात्मक घेराहरू
प्याक हाउसिङहरू सामान्यतया एल्युमिनियम पाना वा डाइ-कास्ट एल्युमिनियमबाट बनाइएका हुन्छन्। पानाको मोटाई (१ देखि ५ मिमी) र पोर्टहरू, कूलिंग च्यानलहरू, र माउन्टिंग सुविधाहरूको ज्यामितीय जटिलताको कारणले गर्दा काट्ने काम फाइबर लेजर कटरहरूले हावी हुन्छ। CNC मिलहरूमा पोस्ट-कट मेसिनिङले थ्रेड-ट्याप गरिएको माउन्टिंग प्वालहरू, सिलिङ सतहहरू, र प्रेसर पोर्ट इन्टरफेसहरू थप्छ।
बसबार निर्माण र वेल्डिङ
बसबारहरू ब्याट्री प्याकको विद्युतीय राजमार्गहरू हुन्। तिनीहरू सामान्यतया तामा वा एल्युमिनियमका हुन्छन्, १ देखि ५ मिमी बाक्लो, र मोड्युल आर्किटेक्चर मार्फत बुन्नको लागि आकार दिइन्छ। सामग्री अत्यधिक परावर्तक र पातलो भएकोले काट्ने काम फाइबर लेजर कटरहरूद्वारा गरिन्छ। सेल टर्मिनलहरूमा बसबारहरू वेल्डिंग गर्नु EV निर्माणमा सबैभन्दा माग गर्ने एकल कार्य हो: यसमा फरक सामग्रीहरू (तामादेखि एल्युमिनियम, वा निकेल-प्लेटेड स्टीलदेखि तामा), कडा ज्यामितीय सहनशीलता, र प्रति प्लान्ट प्रति वर्ष लाखौं जोर्नीहरूमा मापन गरिएको भोल्युमहरू समावेश हुन्छन्।
सेल इन्टरकनेक्ट र शीतलन
सेल-टु-बसबार इन्टरकनेक्टहरूलाई मानक १०६४ एनएम फाइबर लेजर तरंगदैर्ध्यमा तामाको उच्च परावर्तनशीलतालाई पार गर्न बीम वबल प्रविधिहरू सहित रोबोटिक लेजर वेल्डिंग आवश्यक पर्दछ। आधुनिक डुअल-बीम फाइबर लेजर वेल्डरहरूले यी जोइन्टहरूमा एकल-बीम पूर्ववर्तीहरू भन्दा दस गुणा छिटो काम गर्न सक्छन्। थर्मल व्यवस्थापनको लागि प्याक मार्फत बुनेको कूलिंग प्लेटहरूले ब्रेज्ड वा लेजर-वेल्डेड च्यानलहरू भएको एल्युमिनियम पाना प्रयोग गर्छन्।
इलेक्ट्रिक मोटर र पावरट्रेन निर्माण
उत्पादन EV हरूमा विद्युतीय मोटरहरू स्थायी चुम्बक सिंक्रोनस मोटरहरू (PMSM) र बढ्दो रूपमा अक्षीय प्रवाह डिजाइनहरू द्वारा प्रभुत्व जमाउँछन्। दुबै वास्तुकलाहरू परिशुद्धता CNC मेसिनिंगमा धेरै निर्भर छन्।
स्टेटर ल्यामिनेशन र आवासहरू
स्टेटर ल्यामिनेशनहरू ०.२ देखि ०.५ मिमी बाक्लो सिलिकन स्टील शीटबाट काटिन्छन्। प्रेसिजन फाइबर लेजर काटिङले प्रोटोटाइप र कम-भोल्युम रनहरूको लागि स्ट्याम्पिङलाई ठूलो मात्रामा प्रतिस्थापन गरेको छ किनभने यसले टुलिङ लागत हटाउँछ र द्रुत डिजाइन पुनरावृत्तिलाई अनुमति दिन्छ। उच्च-भोल्युम उत्पादनले अझै पनि प्रगतिशील डाइज प्रयोग गर्दछ, तर ती पनि उपकरण निर्माणको लागि तार EDM र लेजर काटिङमा निर्भर गर्दछ। स्टेटर हाउजिङहरू सामान्यतया एल्युमिनियम डाइ-कास्ट बडीहरू हुन् जुन बोरहरू, माउन्टिंग सतहहरू, र शीतलक मार्गहरूको लागि CNC मिलहरूमा फिनिश-मशिन गरिएको हुन्छ।
मोटर हेयरपिन वेल्डिङ
धेरै EV ड्राइभ एकाइहरूमा मानक, हेयरपिन मोटर विन्डिङहरू, आयताकार तामाको तार प्रयोग गर्छन् र निरन्तर स्टेटर वाइन्डिङमा वेल्डेड हुन्छन्। हेयरपिन छेउहरू बीचको टिप जोइन्टहरू रोबोटिक फाइबर लेजर प्रणालीहरूद्वारा वेल्डेड हुन्छन्, प्रायः प्रति मोटर हजारौं जोइन्टहरू। बीम गुणस्तर र जोइन्ट ज्यामितिले मोटरको विद्युतीय प्रतिरोध निर्धारण गर्दछ, जसले प्रत्यक्ष रूपमा सवारी साधनको दायरालाई असर गर्छ।
इन्भर्टर र पावर इलेक्ट्रोनिक्स हाउसिंगहरू
इन्भर्टर हाउसिङहरूले सिलिकन कार्बाइड पावर मोड्युलहरू समात्छन् जसले मोटरको लागि ब्याट्री DC लाई ३-फेज AC मा रूपान्तरण गर्दछ। तिनीहरू सामान्यतया एकीकृत कूलिंग प्यासेजहरू सहितको आल्मुनियम हुन्, जुन खाली ठाउँहरूको फाइबर लेजर काट्ने र त्यसपछि सील सतहहरूको CNC मिलिङ, माउन्टिंग प्याडहरू, र कूलिंग च्यानल फिनिशिंग द्वारा उत्पादित हुन्छन्।
मोटर कम्पोनेन्टहरूको उत्पादन मात्रा ब्याट्री कम्पोनेन्टहरू भन्दा कम छ तर सहनशीलता कडा छ। एउटा हेयरपिन घुमाउने मोटरलाई २,००० देखि ५,००० व्यक्तिगत लेजर वेल्ड जोइन्टहरू आवश्यक पर्न सक्छ। उच्च प्रतिरोध भएको कुनै पनि जोइन्ट मोटरको सञ्चालन जीवनमा ताप हानिको रूपमा देखा पर्दछ, त्यसैले उत्पादन गतिमा गुणस्तर निरीक्षण महत्त्वपूर्ण छ।
EV CNC निर्माणमा सामग्रीहरू
परम्परागत अटोमोटिभको तुलनामा EV उत्पादनमा विशिष्ट सामग्री मिश्रण प्रयोग गरिन्छ। तौलको कारणले संरचनात्मक पक्षमा आल्मुनियम हावी हुन्छ, चालकताको कारणले विद्युतीय पक्षमा तामा हावी हुन्छ, र मोटर कोर र शरीर संरचनाहरूमा विशेष स्टीलहरू देखा पर्दछन्।
| सामाग्री | जहाँ प्रयोग गरियो | सीएनसी प्रक्रिया | विशेष विचारहरू |
|---|---|---|---|
| एल्युमिनियम ५०५२/६०६१ | ब्याट्री हाउजिङ, मोटर केस, इन्भर्टर एन्क्लोजरहरू | फाइबर लेजर काट्ने, सीएनसी मिलिङ | उत्कृष्ट मशीनिंग क्षमता, कम तौल, उच्च तापीय चालकता |
| डाइ-कास्ट ADC12 | मोटर हाउजिङ, ब्याट्री प्याकका ढक्कनहरू | सीएनसी मिलिङ, फिनिश मेसिनिङ | कास्ट पोरोसिटीलाई ढिलो कटौती आवश्यक पर्दछ, सतहहरू सील गर्नु महत्त्वपूर्ण हुन्छ |
| तामा (C110, C102) | बसबारहरू, मोटर वाइन्डिङहरू, हेयरपिनहरू | फाइबर लेजर काट्ने + वेल्डिंग | १०६४ एनएममा अत्यधिक परावर्तक, बीम वबल वा डुअल-बीम लेजर चाहिन्छ |
| सिलिकन स्टील (विद्युत स्टील) | स्टेटर र रोटर ल्यामिनेशनहरू | फाइबर लेजर काट्ने, तार EDM | स्ट्याक पङ्क्तिबद्धताको लागि आवश्यक सटीक कटौतीहरू |
| निकेल-प्लेटेड स्टील | सेल टर्मिनलहरू, सेल ट्याबहरू | रोबोटिक लेजर वेल्डिंग | निकेल प्लेटिङले अन्तरधातु यौगिक गठनलाई रोक्छ |
| स्टेनलेस स्टील ३०४/३१६ | शीतलक ट्युबिङ, सेन्सर हाउसिङहरू | फाइबर लेजर काट्ने, सीएनसी मिलिङ | जंग प्रतिरोध, खुला भागहरूको लागि राम्रो |
| उन्नत उच्च-शक्तिको स्टील | बडी-इन-सेतो संरचनात्मक प्यानलहरू | फाइबर लेजर काट्ने, रोबोटिक वेल्डिंग | धेरै उच्च तन्य शक्ति, उच्च लेजर शक्ति चाहिन्छ |
| Neodymium मैग्नेट | मोटर रोटरहरू (PMSM) | सटीक पीस | भंगुर, मेसिन गर्न गाह्रो, काटेपछि चुम्बकीकृत |
भिन्न-सामग्री समस्या भनेको EV निर्माणको परिभाषित प्राविधिक चुनौती हो। परम्परागत एकल-बीम लेजरहरूसँग वेल्ड गर्दा तामादेखि एल्युमिनियम, फलामदेखि एल्युमिनियम, र निकेल-प्लेटेड स्टीलदेखि तामाका जोइन्टहरू सबैले भंगुर इन्टरमेटालिक यौगिकहरू बनाउँछन्। डुअल-बीम फाइबर लेजर वेल्डिंग, रिंग-मोड बीम आकार दिने, र अर्ध-निरन्तर तरंग (QCW) लेजर वेल्डिंग उद्योग-मानक समाधानहरू हुन्।
फाइबर लेजर काट्ने: EV धातु निर्माणको मेरुदण्ड
फाइबर लेजर काट्ने काम EV निर्माणमा एक महत्वपूर्ण प्रक्रिया हो। यसले ब्याट्री हाउजिङ, मोड्युल क्यासिङ, बसबार, स्टेटर ल्यामिनेशन, कुलिङ प्लेट, इन्भर्टर हाउजिङ र बडी-इन-ह्वाइट प्यानलहरू ह्यान्डल गर्छ। STYLECNC फाइबर लेजर काट्ने मेसिन क्याटलग निरन्तर आपूर्ति-श्रृंखला प्रयोगको लागि सानो-ढाँचाको प्रोटोटाइप कटरदेखि औद्योगिक उत्पादन प्लेटफर्महरूसम्मको कन्फिगरेसनहरू समेट्छ।
संरचनात्मक ब्याट्री आवास र ठूला बडी प्यानलहरूको लागि, उच्च-शक्ति फाइबर लेजर धातु काट्ने मेसिन अटोमोटिभ आपूर्ति-श्रृंखला भोल्युमसँग मेल खाने कन्फिगरेसनमा बाक्लो एल्युमिनियम र स्टील पाना ह्यान्डल गर्दछ। उच्च-भोल्युम फ्ल्याट-स्टक उत्पादनको लागि, कोइल-फेड लेजर ब्ल्याङ्किङ लाइन ब्याट्री प्याक ढक्कनहरू, कूलिंग प्लेटहरू, र संरचनात्मक प्यानलहरूको लागि परम्परागत स्ट्याम्पिङ प्रेसहरू प्रतिस्थापन गर्दछ जहाँ डाइ लागत परिशोधन गर्न सकिँदैन।
जटिलको लागि 3D उत्पादन बडी-इन-सेतो काममा ज्यामिति, 3D रोबोटिक फाइबर लेजर धातु काट्ने मेसिन एसेम्बल गरिएका सबफ्रेमहरू, स्ट्रक्चरल नोडहरू, र स्ट्याम्प गरिएको हाइड्रोफर्म्ड भागहरूमा बहु-अक्ष पहुँच प्रदान गर्दछ जुन फ्ल्याट-बेड कटरहरूले पहुँच गर्न सक्दैनन्।
EV उत्पादनमा पाना-धातुको मोटाई पातलो छेउमा ०.२ मिमी सिलिकन स्टील ल्यामिनेशनदेखि बाक्लो छेउमा ८ मिमी स्ट्रक्चरल एल्युमिनियमसम्म हुन्छ। एकल फाइबर लेजर प्लेटफर्मले यो सम्पूर्ण दायरालाई कुशलतापूर्वक कभर गर्न विरलै सक्छ, त्यसैले धेरैजसो EV आपूर्ति-श्रृंखला पसलहरूले विभिन्न मोटाई ब्यान्डहरूको लागि ट्युन गरिएको २ वा ३ फाइबर लेजर कन्फिगरेसनहरू चलाउँछन्।
उत्पादन स्तरमा नेस्टिङ सफ्टवेयर आवश्यक छ। आधुनिक ब्याट्री प्याक ढक्कन वा मोड्युल केसिङ प्रोग्राममा प्रति पाना सयौं साना सुविधाहरू समावेश हुन्छन्, र कट-अर्डर अप्टिमाइजेसनले सिफ्टले कति भागहरू उत्पादन गर्छ भनेर प्रत्यक्ष रूपमा निर्धारण गर्दछ। प्रत्येक फाइबर लेजर कटरले STYLECNC मानक कन्फिगरेसनको भागको रूपमा नेस्टिङ-सक्षम CAM भएका जहाजहरू तैनाथ गर्दछ।
रोबोटिक लेजर वेल्डिङ: सेल इन्टरकनेक्ट र बडी-इन-व्हाइट
लेजर वेल्डिङ EV ब्याट्री प्याक एसेम्बलीको लागि र बढ्दो रूपमा बडी-इन-ह्वाइट उत्पादनको लागि सक्षम पार्ने प्रक्रिया हो। फाइबर लेजर वेल्डरहरूले प्रत्येक ब्याट्री प्लान्टमा लाखौं सेल-टु-बसबार जोइन्टहरू ह्यान्डल गर्छन्, र रोबोटिक लेजर वेल्डरहरूले संरचनात्मक बडी प्यानलहरूलाई एकसाथ राख्ने बहु-अक्ष वेल्डहरू ह्यान्डल गर्छन्। द अटोमोबाइल निर्माणको लागि औद्योगिक फाइबर लेजर वेल्डिङ रोबोटहरू लेखले आधुनिक EV प्लान्टहरूमा तैनाती ढाँचाको विवरण दिन्छ।
विशेष गरी ब्याट्री सेल निर्माणको लागि, लिथियम-आयन ब्याट्री निर्माणको लागि लेजर काट्ने र वेल्डिंग प्रणालीहरू सन्दर्भले एकीकृत उत्पादन लाइन कन्फिगरेसनहरू समेट्छ जसले सेल ट्याब वेल्डिंग, बसबार संलग्नता, र प्याक सिलिङलाई एकल लाइनमा संयोजन गर्दछ। 3D औद्योगिक फाइबर लेजर वेल्डिङ रोबोट बहु-अक्ष मार्ग अनुसरण गर्न आवश्यक पर्ने शरीर-भित्र-सेतो कोषहरूको लागि एक सामान्य निर्माण ब्लक हो।
कम-भोल्युम प्रोटोटाइप कार्य र उत्पादन मर्मतको लागि, स्वचालित सीएनसी लेजर वेल्डिंग मेसिन अनुसन्धान र विकास पसलहरू र विशेष EV एसेम्बलरहरूको लागि उपयुक्त सानो फुटप्रिन्टमा रोबोटिक प्रणालीहरू जस्तै परिशुद्धता प्रदान गर्दछ।
STYLECNC EV आपूर्ति श्रृंखलामा: प्रोटोटाइपदेखि उत्पादनसम्म
EV उत्पादन एक बहु-स्तरीय आपूर्ति श्रृंखला हो। टियर १ आपूर्तिकर्ताहरूले OEM हरूलाई समाप्त ब्याट्री प्याक, मोटर र इन्भर्टरहरू प्रदान गर्छन्। टियर २ आपूर्तिकर्ताहरूले टियर १ मा आवास, बसबार र स्टेटर ल्यामिनेशनहरू प्रदान गर्छन्। टियर ३ सामग्री आपूर्तिकर्ताहरूले टियर २ मा एल्युमिनियम पाना, तामा पाना र सिलिकन स्टील प्रदान गर्छन्। प्रत्येक तहमा CNC मेसिनरी तैनाथ गरिएको छ।
STYLECNC औद्योगिक मेसिनहरू EV आपूर्ति श्रृंखलाका सबै तहहरूमा तैनाथ छन्। फाइबर लेजर कटरहरूले टियर २ र टियर ३ मा ब्याट्री हाउसिङका लागि खाली निर्माण ह्यान्डल गर्छन्। रोबोटिक लेजर वेल्डरहरूले टियर १ ब्याट्री उत्पादकहरूमा सेल ट्याब वेल्डिङ र बसबार जोड्ने ह्यान्डल गर्छन्। ATC राउटरहरू, सहित डिस्क ATC प्रणाली भएको एल्युमिनियम CNC राउटर, प्रोटोटाइप र कम-भोल्युम EV निर्माणहरूको लागि स्ट्रक्चरल आल्मुनियम मेसिनिङ ह्यान्डल गर्नुहोस् जहाँ डाइ लागत निषेधात्मक छ।
प्रोटोटाइप EV कार्यक्रमहरूको लागि, उत्पादन बसबारहरू चलाउने उही फाइबर लेजर कटरले प्रारम्भिक डिजाइनहरूलाई उही शुद्धतामा प्रोटोटाइप गर्न सक्छ। प्रोटोटाइप र उत्पादन बीचको यो निरन्तरताले कार्यक्रमको अन्त्यमा डिजाइन परिवर्तनहरूको जोखिम कम गर्छ। यसले कार्यक्रम प्रबन्धकले समन्वय गर्नुपर्ने छुट्टाछुट्टै आपूर्तिकर्ताहरूको संख्या पनि घटाउँछ।
उत्पादन कार्यक्रमहरूको लागि, STYLECNC कोइल-फेड ब्ल्याङ्किङ लाइनहरू, उच्च-शक्ति फाइबर लेजर कटरहरू, र 3D रोबोटिक वेल्डिङ प्रणालीहरू EV निर्माणले माग गर्ने प्लान्ट MES सँग निरन्तर-कर्तव्य सञ्चालन र एकीकरणको लागि डिजाइन गरिएको हो। ग्राहक-तैनाती सेन्सर एरे, पार्ट ट्रेसेबिलिटी, र गुणस्तर निरीक्षणसँग एकीकरण वैकल्पिक भन्दा मानक हो।
शब्दावली: EV CNC निर्माण सर्तहरू
EV उत्पादन प्रक्रियाहरू तुलना गर्दा, आपूर्तिकर्ताहरूको मूल्याङ्कन गर्दा, वा उद्योग प्राविधिक कागजातहरूको समीक्षा गर्दा यो सन्दर्भ प्रयोग गर्नुहोस्।
| अवधि | परिभाषा |
|---|---|
| बसबार | ब्याट्री सेल वा मोड्युलहरू जोड्ने कठोर विद्युतीय कन्डक्टर, सामान्यतया तामा वा एल्युमिनियम। |
| कक्ष ट्याब | बाह्य जडानको लागि व्यक्तिगत ब्याट्री सेलबाट फैलिएको पातलो कन्डक्टर। |
| बडी-इन-ह्वाइट (BIW) | रंग लगाउनु वा ट्रिम गर्नु अघि भेला गरिएको सवारी साधनको शरीरको संरचना, जसमा वेल्डेड स्टील र आल्मुनियम प्यानलहरूको प्रभुत्व हुन्छ। |
| हेयरपिन घुमाउने | आयताकार तामाको तार प्रयोग गरी मोटर घुमाउने शैली, हेयरपिन आकारमा मोडिएको र टुप्पोमा वेल्ड गरिएको। |
| सिलिकन स्टील | विद्युतीय क्षति कम गर्न सिलिकनसहितको फलामको मिश्र धातु थपिएको; मोटर स्टेटर र रोटर कोरहरूमा प्रयोग गरिन्छ। |
| वब्बल वेल्डिङ | लेजर वेल्डिङ प्रविधि जसले पग्लिएको पोखरीलाई फराकिलो बनाउन बीमलाई गोलाकार ढाँचामा दोलन गर्छ। |
| दोहोरो-बीम लेजर | परावर्तक धातुहरूको स्थिर वेल्डिंगको लागि २ समाक्षीय बीमहरू (कोर प्लस रिंग) भएको फाइबर लेजर। |
| QCW लेजर | सटीक वेल्डिङको लागि स्पन्दित र निरन्तर आउटपुट संयोजन गर्ने अर्ध-निरन्तर तरंग लेजर। |
| इन्टरमेटलिक यौगिक | भिन्न-सामग्री वेल्ड इन्टरफेसमा बनेको धातु-देखि-धातुको भंगुर चरण; जोर्नी विफलता रोक्नको लागि नियन्त्रण गर्नुपर्छ। |
| कुण्डली-फेड ब्ल्याङ्किङ | उच्च-भोल्युम अटोमोटिभ पार्टपुर्जाहरूको लागि प्रयोग गरिने स्टील कोइलबाट निरन्तर खुवाइने पाना धातु ब्ल्याङ्किङ प्रक्रिया। |
प्राय : सोधिने प्रश्नहरू
EV निर्माणको लागि कुन CNC मेसिनहरू प्रयोग गरिन्छ?
कोर स्ट्याकमा ब्याट्री हाउजिङ, मोड्युल क्यासिङ, बसबार र स्टेटर ल्यामिनेशनका लागि फाइबर लेजर कटरहरू; सेल-टु-बसबार जडानहरू र बडी-इन-ह्वाइट जोइन्टहरूको लागि रोबोटिक लेजर वेल्डरहरू; मोटर हाउजिङ, इन्भर्टर एन्क्लोजर र रोटर कम्पोनेन्टहरूको लागि CNC मिलहरू; र एल्युमिनियम संरचनात्मक भागहरूको लागि ATC राउटरहरू समावेश छन्। प्रत्येक प्रमुख EV OEM र टियर १ आपूर्तिकर्ताले चारैवटाको केही संयोजन चलाउँछन्।
EV ब्याट्री उत्पादनमा लेजर वेल्डिङ किन यति महत्त्वपूर्ण छ?
किनभने ब्याट्री जोइन्टहरूले उत्पादन गतिमा, प्रति प्याक हजारौं पटक, अत्यन्त कम विद्युतीय प्रतिरोधमा फरक सामग्रीहरू संयोजन गर्नुपर्छ। IPG फोटोनिक्स र टेक ब्रीफ्स उद्योग कभरेजले डुअल-बीम प्रविधिहरू सहितको फाइबर लेजर वेल्डिंग एक मात्र प्रविधि हो जसले गति, परिशुद्धता, र फरक-सामग्री क्षमतालाई आवश्यक संयोजन गर्दछ भनेर कागजात गर्दछ। अल्ट्रासोनिक वेल्डिंग विशिष्ट सेल-टु-ट्याब जडानहरूको लागि सँगै प्रयोग गरिन्छ तर पूर्ण-प्याक एसेम्बलीको लागि लेजर वेल्डिंगलाई प्रतिस्थापन गर्न सक्दैन।
तामाका बसबारहरू वेल्ड गर्न के ले गाह्रो बनाउँछ?
तामाले मानक १०६४ एनएम फाइबर लेजर बीमको लगभग ९५ प्रतिशत प्रतिबिम्बित गर्छ, जसले गर्दा अस्थिर किहोल गठन, स्प्याटर र एकल-बीम प्रणालीहरूसँग असंगत प्रवेश हुन्छ। उद्योग समाधान डुअल-बीम फाइबर लेजरहरू हुन् जहाँ रिंग बीमले अवशोषण बढाउन तामालाई पूर्व-तातो बनाउँछ, त्यसपछि कोर बीमले वास्तविक वेल्ड गर्दछ। यसले स्प्याटर हटाउँछ र एकल-बीम पूर्ववर्तीहरू भन्दा दस गुणा छिटो वेल्डिंग गति प्रदान गर्दछ।
परम्परागत अटोमोटिभ मेसिनिङभन्दा EV उत्पादन कसरी फरक छ?
परम्परागत अटोमोटिभ मेसिनिङ आन्तरिक दहन इन्जिन, ट्रान्समिसन र चेसिसमा केन्द्रित हुन्छ। EV उत्पादनले ब्याट्री प्याक, इलेक्ट्रिक मोटर र पावर इलेक्ट्रोनिक्सले ती वस्तुहरूलाई प्रतिस्थापन गर्छ, जसको सामग्री र प्रक्रियाको माग पूर्णतया फरक हुन्छ। कपर वेल्डिङ केन्द्रीय बन्छ। सिलिकन स्टील ल्यामिनेशन काट्ने स्केल बढ्छ। एल्युमिनियम संरचनात्मक मेसिनिङ तीव्र रूपमा बढ्छ किनभने EV हरूले ब्याट्रीको तौल अफसेट गर्न ICE सवारी साधनहरू भन्दा बढी एल्युमिनियम प्रयोग गर्छन्।
EV उत्पादनमा कुन सामग्रीहरू मेसिन गर्न सबैभन्दा गाह्रो हुन्छन्?
३ वटा भौतिक चुनौतीहरू हावी छन्। परावर्तकताको कारणले लेजर प्रक्रियाहरूको लागि तामा सबैभन्दा गाह्रो छ। सिलिकन स्टील परिशुद्धताको लागि सबैभन्दा गाह्रो छ किनभने ल्यामिनेशन स्ट्याकहरूले हजारौं तहहरूमा माइक्रोमिटर-पूर्ण रूपमा पङ्क्तिबद्ध गर्नुपर्छ। नियोडिमियम चुम्बकहरू मेसिनिङको लागि सबैभन्दा गाह्रो हुन्छन् किनभने तिनीहरू भंगुर हुन्छन्, विशिष्ट अभिमुखीकरणमा ह्यान्डल गर्नुपर्छ, र अवशिष्ट चुम्बकत्वको साथ क्षतिग्रस्त काट्ने उपकरणहरूबाट बच्न काट्ने पछि मात्र चुम्बकीकृत गरिन्छ।
के अवस्थित CNC पसलहरूले EV आपूर्ति-श्रृंखलामा काम गर्न सक्छन्?
हो, र धेरै छन्। उपकरण ओभरल्याप महत्त्वपूर्ण छ: पहिले नै फाइबर लेजर कटर, रोबोटिक वेल्डर, वा CNC मेसिनिङ सेन्टरहरू चलिरहेको कुनै पनि पसलमा मुख्य क्षमता हुन्छ। परिवर्तन भनेको प्रोग्रामिङ, फिक्स्चरिङ र गुणस्तर प्रमाणीकरण हो। EV आपूर्ति श्रृंखलाहरूलाई सामान्यतया IATF १६९४९ अटोमोटिभ गुणस्तर प्रमाणीकरण, पार्ट ट्रेसेबिलिटी, र MES एकीकरण आवश्यक पर्दछ। मेसिनरी लगानी प्रायः ठाउँमा प्रवेश गर्ने पसलहरूको लागि गुणस्तर-प्रणाली लगानी भन्दा कम बाधा हुन्छ।
तल रेखा
दशकौंमा EV निर्माणले CNC उद्योगलाई कुनै पनि एकल ठाडो जत्तिकै परिवर्तन गरेको छ। फाइबर लेजर काट्ने पूर्वनिर्धारित पाना-धातु प्रक्रिया बनेको छ। रोबोटिक लेजर वेल्डिंग विशेषताबाट मानकमा सरेको छ। आल्मुनियम र तामाका कम्पोनेन्टहरूको प्रेसिजन CNC मेसिनिङ तीव्र रूपमा बढेको छ, र EV आपूर्ति श्रृंखलाको प्रत्येक तह अब लागत र गुणस्तर लक्ष्यहरू पूरा गर्न CNC क्षमतामा निर्भर गर्दछ।
STYLECNC औद्योगिक फाइबर लेजर कटरहरू, रोबोटिक लेजर वेल्डिङ प्रणालीहरू, र ATC राउटरहरू विश्वव्यापी रूपमा EV आपूर्ति श्रृंखलाहरूमा तैनाथ गरिएका छन्, प्रोटोटाइप कार्यक्रमहरूदेखि टियर १ ब्याट्री प्याक उत्पादकहरूसम्म। EV कम्पोनेन्ट मेसिनिङ कन्फिगरेसनहरू छलफल गर्न, समीक्षा गर्नुहोस् फाइबर लेजर काट्ने मेसिन क्याटलग, को लेजर वेल्डिङ मेसिन क्याटलगवा सम्पर्क गर्नुहोस् STYLECNC तपाईंको विशिष्ट भाग सूची विरुद्ध कन्फिगर गरिएको उद्धरणको लागि टोली।