
मेरो उत्सुकतापूर्वक प्रतिक्षा गरिएको कुरा मिल्यो LCW1500 आज, र म भन्नै पर्छ, यसले मलाई साँच्चै छक्क पार्यो। यो बहु-कार्यात्मक ह्यान्डहेल्ड लेजर मेसिनिङ गन अविश्वसनीय रूपमा शक्तिशाली छ, काट्ने, वेल्डिङ र सफाई क्षमताहरू संयोजन गर्दै, मलाई विभिन्न प्रकारका धातु कार्य प्रविधिहरूसँग प्रयोग गर्न अनुमति दिन्छ। यसको पोर्टेबल डिजाइनले यसलाई लचिलो र वरिपरि घुम्न सजिलो बनाउँछ, जसले गर्दा मलाई कुनै पनि समय र जहाँसुकै विभिन्न भित्री र बाहिरी परियोजनाहरू प्रदर्शन गर्न सुविधाजनक बनाउँछ। निर्मित टचस्क्रिन नियन्त्रक प्रयोगकर्ता-अनुकूल र सञ्चालन गर्न सजिलो छ, म जस्तै शुरुआतीहरूको लागि पनि। यसको फाइदाहरू स्व-स्पष्ट छन्, तर त्यहाँ केहि कुरा छ जसले मलाई परेशान गर्छ - विभिन्न धातु निर्माण प्रक्रियाहरू ह्यान्डल गर्न सफ्टवेयरको काम गर्ने प्यारामिटरहरू (जस्तै लेजर पावर र सामग्री गुणहरू) बुझ्नको लागि इष्टतम सेटिङहरू पत्ता लगाउन एक ठाडो सिकाइ वक्र र बारम्बार प्रयोग आवश्यक पर्दछ। सबैमा, यो सबै शौकिया धातु कार्य उत्साहीहरूको लागि एक पूर्ण अनिवार्य छ।
हरेक आवश्यकता र बजेटको लागि ह्यान्डहेल्ड र स्वचालित लेजर वेल्डरहरू
लेजर वेल्डिङ मेसिन भनेको धातु वा थर्मोप्लास्टिक भागहरूलाई पगालेर र फ्युज गरेर जोड्ने वातावरणमैत्री सटीक सोल्डरिङ उपकरण हो, जसले ह्यान्डहेल्ड लेजर गनसँग मोबाइल वेल्डिङ, CNC नियन्त्रकसँग स्वचालित वेल्डिङ र एकल-आर्म रोबोटसँग स्मार्ट वेल्डिङको लागि अनुमति दिन्छ। लेजर वेल्डरहरू थर्मल वेल्डिङ मेसिनहरू हुन् जसले सामग्रीहरू पगाल्न र उच्च गतिमा उच्च परिशुद्धता र न्यूनतम थर्मल विकृतिको साथ भागहरू जोड्न केन्द्रित लेजर बीम प्रयोग गर्दछ, स्पट वेल्डिङ, सीम वेल्डिङ, ल्याप एज, T बट, बट जोइन्ट, ल्याप जोइन्ट, साँघुरो वेल्डहरू, गहिरो वेल्डहरू र चुम्बन वेल्डहरू दक्षता र बलियो वेल्ड गुणस्तरको साथ प्रदर्शन गर्दछ। लेजर बीम वेल्डिङ मेसिनलाई लेजर वेल्डिङ गन, वेल्डिङ उपकरण, सीम वेल्डर, बन्डिङ मेसिन, ब्रेजिङ मेसिन, जोइनिङ मेसिन, सोल्डरिङ मेसिन पनि भनिन्छ। लेजर वेल्डरले गहना, भान्साकोठा, एयरोस्पेस, अटोमोटिभ, इलेक्ट्रोनिक उपकरणहरू र कम्पोनेन्टहरू, व्यावसायिक, जहाज निर्माण, रासायनिक र चिकित्सा उद्योगहरूसँग लघु, घना रूपमा व्यवस्थित, सटीक र ताप-संवेदनशील भागहरूको अनुप्रयोगहरूमा यसको व्यावसायिक र शक्तिशाली क्षमताहरूको साथ परम्परागत MIG र TIG वेल्डरहरूलाई प्रतिस्थापन गर्ने बाटोमा छ। यहाँ छ STYLECNCशुरुआती र पेशेवरहरूका लागि २०२५ को सबैभन्दा लोकप्रिय लेजर वेल्डरहरूको चयन, जसमा एन्ट्री-लेभल ह्यान्डहेल्ड लेजर वेल्डिङ गनदेखि लिएर CNC नियन्त्रक भएको स्वचालित लेजर वेल्डिङ प्रणालीहरू, साथै व्यावसायिकहरू सम्मका छन्। 3D लेजर वेल्डिङ रोबोट। सबै प्रकारका लेजर बीम वेल्डरहरू उपलब्ध छन् STYLECNC शक्तिहरू सहित 1000W, 1500W, 2000W र 3000W मेसिनिस्ट, अपरेटर, DIYers, निर्माता, शिल्पकार, शुरुआती, घरधनी, पसल मालिक, व्यावसायिक प्रयोगकर्ता र औद्योगिक निर्माताहरूका लागि। अब अरु नहेर्नुहोस् र हरेक आवश्यकता र बजेटको लागि आफ्नो उत्तम लेजर वेल्डर खोज्न र खरिद गर्न सुरु गर्नुहोस्।
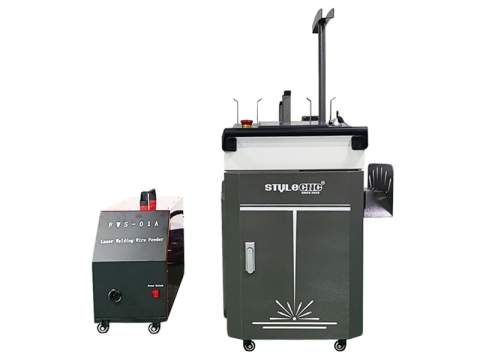
३-इन-१ ह्यान्डहेल्ड लेजर वेल्डिङ, सफाई, काट्ने मेसिन

बिक्रीको लागि २०२५ को उत्कृष्ट पोर्टेबल ह्यान्डहेल्ड लेजर वेल्डिङ मेसिन
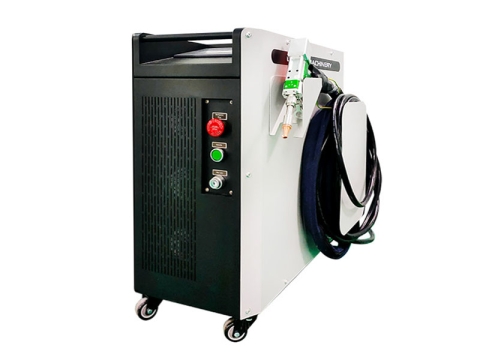
ह्यान्डहेल्ड वेल्डिङ गन सहितको एयर-कूल्ड पोर्टेबल लेजर वेल्डर
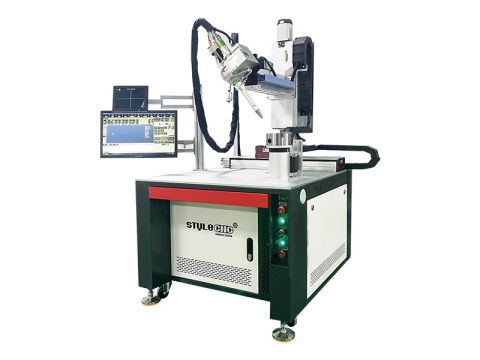
बिक्रीको लागि उच्च-प्रेसिजन स्वचालित सीएनसी लेजर वेल्डिङ मेसिन
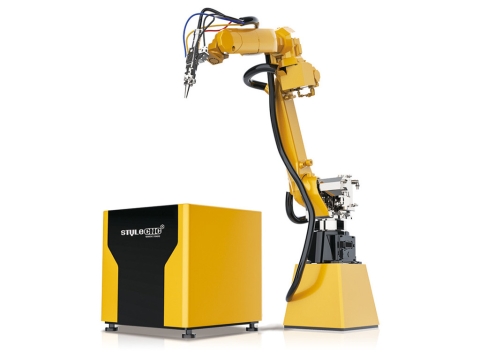
स्वचालित स्मार्ट 3D बिक्रीको लागि औद्योगिक लेजर वेल्डिङ रोबोट
- देखाउने 5 वस्तुहरू सक्रिय 1 पृष्ठ
तपाईंको पहिलो लेजर वेल्डिङ मेसिन किन्नको लागि शुरुआती गाइड
लेजर वेल्डिङ मेसिनहरू अटोमोटिभ, एयरोस्पेस, गहना र चिकित्सा उपकरण निर्माणमा धेरै प्रयोग गरिन्छ। तिनीहरूले धातु वा प्लास्टिक जस्ता दुई सामग्रीहरू बीच सटीक र सटीक वेल्डहरू सिर्जना गर्न लेजर प्रविधि प्रयोग गर्छन्। छिटो वेल्डिङ गति, कम ताप इनपुट, र न्यूनतम विकृतिको साथ, तिनीहरू सबैभन्दा लोकप्रिय आधुनिक वेल्डिङ समाधानहरू बनेका छन्। लेजरको पावर आउटपुट, मेसिनको आकार र प्रकार, सामग्री अनुकूलता, र लागत केही आवश्यक तत्वहरू हुन् जसले नयाँ वेल्डिङ मेसिन खरिद गर्दा राम्रो भूमिका खेल्छन्। लेजर वेल्डरले आफ्नो उत्पादन दक्षता र कामको गुणस्तर सुधार गर्न खोज्ने व्यवसायहरूलाई महत्त्वपूर्ण फाइदाहरू ल्याउँछ। यदि भ्रम कहाँ छनौट गर्ने भन्ने बारे हो भने, STYLECNC तपाईंको अपेक्षा पूरा गर्न सधैं भरपर्दो स्रोत हो। जे भए पनि, यो लेख शौक र औद्योगिक व्यावसायिक प्रयोगको लागि वेल्डर खोज्नेहरूका लागि एक व्यापक दिशानिर्देश हुनेछ।
छलफलको गहिराइमा जाऔं।
LBW - लेजर बीम वेल्डिङ
लेजर बीम वेल्डिङ (LBW) एक नयाँ प्रकारको फ्युजन वेल्डिङ विधि हो जसले सामग्रीको सतहमा उच्च-तीव्रताको बीम विकिरण गर्दछ, र बीम र सामग्रीहरूको अन्तरक्रिया मार्फत वेल्डिङ बनाउन सामग्री पग्लिन्छ।
यसले राम्रो मोनोक्रोमेटिकिटी, बलियो दिशात्मकता र उच्च तीव्रता भएको किरण उत्पादन गर्न काम गर्ने पदार्थलाई उत्तेजित गर्न परमाणु उत्तेजित विकिरणको सिद्धान्त प्रयोग गर्दछ।
केन्द्रित किरणको ऊर्जा घनत्व सम्म पुग्न सक्छ 1013W/cm, जसले लेजर ऊर्जालाई दोस्रो वा कमको केही हजारौं भागमा १०,०००°C भन्दा बढी ताप ऊर्जामा रूपान्तरण गर्न सक्छ।
बीमद्वारा निस्कने उच्च ताप ऊर्जाले सामग्रीको स्थानीय तापक्रम बढाउनेछ। जब आन्तरिक तापक्रम पग्लने बिन्दुमा पुग्छ, सामग्री पग्लिनेछ र पग्लिएको पोखरी बनाउनेछ, जसले गर्दा पातलो सामग्री र सटीक भागहरूको वेल्डिंग सक्षम हुनेछ।
लेजर वेल्डिङ एउटा प्रक्रिया हो जसले प्रभावकारी वेल्डहरू प्राप्त गर्न विकिरण ऊर्जा प्रयोग गर्दछ। यसको कार्य सिद्धान्त सक्रिय लेजर माध्यम (फाइबर, CO2, YAG) लाई एक विशेष तरिकाले प्रयोग गरिन्छ, जसले गर्दा यो उत्तेजित विकिरण उत्पादन गर्न अनुनाद गुहामा अगाडि पछाडि दोलन हुन्छ। बीमबाट प्राप्त ताप ऊर्जा सामग्रीसँग सम्पर्क गर्दा अवशोषित हुन्छ, र तापक्रम सामग्रीको पग्लने बिन्दुमा पुगेपछि वेल्डिंग गर्न सकिन्छ।
लागत र मूल्य निर्धारण
यदि तपाईंले कहिल्यै धातुका टुक्राहरू कसरी जोडिन्छन् भनेर सोच्नुभएको छ भने, तपाईंले पक्कै पनि लेजर वेल्डरको बारेमा सुन्नुभएको छ, जसले लेजर बन्दुकले धातुलाई वेल्ड गर्छ र त्यसपछि प्रयोगकर्ताले चाहेको सटीक धातु जोडहरू तताउन र सिर्जना गर्न लेजर बीम प्रयोग गर्दछ।
तैपनि, तपाईं सोचिरहनुभएको हुन सक्छ कि लेजर वेल्डरको वास्तवमा कति खर्च लाग्छ?
एउटा राम्रो नियम भनेको एन्ट्री-लेभल ह्यान्डहेल्ड लेजर वेल्डरहरू लगभग सुरु हुन्छन् $4,७००, जबकि व्यावसायिक पोर्टेबल लेजर वेल्डिङ मेसिनहरू देखि $6,500 देखि $9,८००, फाइबर लेजर पावर विकल्पहरू सहित 1000W, 1500W, 2000W, र 3000W.
स्वचालित सीएनसी लेजर वेल्डिंग प्रणालीहरूले तपाईंलाई जहाँबाट पनि खर्च गर्न सक्छन् $12,500 सम्म $1७,१००, यो कति शक्तिशाली र व्यावसायिक छ भन्ने आधारमा।
औद्योगिक ५-अक्ष लेजर वेल्डिङ रोबोटहरूको मूल्य दायरा देखि $4गर्न 8,000 $5८,०००, जुन विभिन्न पावर विकल्पहरू र यो कति स्मार्ट छ भन्ने कुरामा निर्भर गर्दछ।
अल-इन-वन फाइबर लेजर वेल्डर, क्लिनर, कटर मेसिनको मूल्य यहाँबाट छ $3,600 देखि $5८००, जुन किफायती र शुरुआतीहरूको लागि बजेट-अनुकूल छ।
२०२५ मा लेजर वेल्डरहरूको औसत लागत जति कम छ $5, ह्यान्डहेल्ड मोडेलहरूको लागि ८००, र उच्चतम $5रोबोटिक प्रकारका लागि २,८००।
यद्यपि, लागत सामान्यतया वेल्डरको कन्फिगरेसन र सुविधाहरूमा निर्भर गर्दछ।
यसबाहेक, वेल्डिङ मेसिन स्टार्टर वा पेशेवरहरूको लागि तयार छ कि छैन भन्ने आधारमा तपाईंले फरक मूल्य तिर्न अपेक्षा गर्न सक्नुहुन्छ।
आफ्नो बजेट उठाउनुहोस्
| प्रकार | न्यूनतम मूल्य | अधिकतम मूल्य | औसत मूल्य |
|---|---|---|---|
| ह्यानहेल्ड | $4,700 | $9,800 | $6,780 |
| स्वचालित | $12,500 | $17,100 | $15,600 |
| रोबोट | $48,000 | $58,000 | $51,200 |
| 1000W | $4,700 | $48,000 | $6,280 |
| 1500W | $5,200 | $50,000 | $6,590 |
| 2000W | $6,600 | $54,000 | $8,210 |
| 3000W | $9,800 | $58,000 | $12,300 |
निर्दिष्टीकरण
| ब्रान्ड | STYLECNC |
| लेजर पावर | 1000W, 1500W, 2000W, 3000W |
| लेजर स्रोत | फाइबर लेजर |
| लेजर वेवलटाइम | 1070-1080nm |
| पग्लने गहिराइ | 0.5-3।0mm |
| वेल्डिंग गति | 0-120mm/s |
| शीतलन प्रणाली | औद्योगिक पानी चिलर |
| मूल्य सीमा | $४.९९ - $58,000 |
प्रकार
लेजर वेल्डिङ विभिन्न सामग्री र मोटाईका लागि उच्च गुणस्तरको स्पट वेल्डहरू प्राप्त गर्ने बहुमुखी, कम लागतको तरिका हो। यो सामग्रीको विस्तृत दायरामा परिणाम दिन्छ। त्यहाँ ३ सामान्य प्रकारहरू छन्, जसमा CO2, YAG र फाइबर लेजर वेल्डरहरू। ठूला-ढाँचा र बाक्लो पानाहरूको लागि उच्च-शक्ति वेल्डरहरू छन्, र साना-आकारका भागहरूको लागि कम-शक्ति वेल्डरहरू छन्। धातुहरू र प्लास्टिक र सिरेमिक जस्ता गैर-धातु सामग्रीहरूको लागि वेल्डरहरू छन्।
विभिन्न प्रकारहरूलाई निम्नानुसार वर्गीकृत गर्न सकिन्छ:
• तार र तार वेल्डहरू - क्रस वेल्डहरू, समानान्तर ल्याप वेल्डहरू, तार-देखि-तार बट वेल्डहरू र टी-प्रकार वेल्डहरू।
• स्लाइसहरू बीचको वेल्डहरू - एन्ड वेल्डहरू, बट वेल्डहरू, सेन्टर पर्फोरेसन फ्युजन वेल्डहरू र सेन्टर पेनिट्रेसन फ्युजन वेल्डहरू।
• धातुको तार र ब्लक कम्पोनेन्टहरूको वेल्ड। यसले धातुको तार र ब्लक तत्व बीचको सम्बन्ध सफलतापूर्वक महसुस गर्न सक्छ, र ब्लक तत्वको आकार मनमानी हुन सक्छ। वेल्डिङ गर्दा तार-जस्तै कम्पोनेन्टहरूको ज्यामितीय आयामहरूमा ध्यान दिनुपर्छ।
• विभिन्न धातुहरूको वेल्डहरू। विभिन्न प्रकारका धातुहरूको वेल्डहरूले वेल्डेबिलिटी प्यारामिटरहरूको दायरा समाधान गर्नुपर्छ। विभिन्न सामग्रीहरू बीचको वेल्डिंग निश्चित सामग्री संयोजनहरूसँग मात्र सम्भव छ।
उपयोगहरु
लेजर वेल्डरहरू उत्पादन, जहाज निर्माण उद्योग, अटोमोटिभ उद्योग, ब्याट्री उद्योग, एयरोस्पेस उद्योग, गहना, बायोमेडिसिन, पाउडर धातु विज्ञान, इलेक्ट्रोनिक्स उद्योग, आईटी उद्योग, इलेक्ट्रोनिक उपकरणहरू, अप्टिकल सञ्चार उद्योग, सेन्सर उद्योग, हार्डवेयर उद्योग, अटोमोबाइल सामान उद्योग, चश्मा उद्योगमा व्यापक रूपमा प्रयोग गरिन्छ। , पोर्सिलेन दाँत, सौर्य ऊर्जा उद्योग, विद्युतीय ताप उद्योग र पातलो सामग्री, सटीक भागहरू निर्माण।
यसले स्पट, बट, स्टिच, र सिलिंग वेल्डिंग, र निरन्तर उच्च गुणस्तरको परिणामहरू प्राप्त गर्न सक्छ। यो विशेष गरी लघु, घना रूपमा व्यवस्थित, सटीक, र ताप-संवेदनशील वर्कपीसहरूको लागि उपयुक्त छ।
अटोमोबाइल उत्पादनलाई उदाहरणको रूपमा लिँदा, यस प्रकारको वेल्डिङले ठूलो मात्रामा उपलब्धि हासिल गरेको छ, र सम्बन्धित स्वचालित उत्पादन लाइनहरू र वेल्डिङ रोबोटहरू देखा परेका छन्।
सान्दर्भिक तथ्याङ्क अनुसार, युरोप र अमेरिकाका विकसित औद्योगिक देशहरूमा, 50% लाई 70% अटो पार्टपुर्जाहरूको लगभग ५० प्रतिशत लेजर मेसिनिङद्वारा प्रशोधन गरिन्छ। ती मध्ये, लेजर बीम वेल्डिङ र काट्ने काम प्रायः प्रयोग गरिन्छ, र अब LBW अटोमोटिभ निर्माणमा एक मानक प्रक्रिया हो।
अटोमोबाइल उद्योगले पनि यो उन्नत वेल्डिङ प्रविधिलाई महत्त्व दिन थालेको छ। अटोमोबाइल उद्योगमा, लेजर उत्पादन प्रविधि मुख्यतया बडी टेलर र पार्टपुर्जा वेल्डिङको लागि प्रयोग गरिन्छ।
कार बडी प्यानलहरूको वेल्डिङमा प्रयोग हुने लेजरले फरक मोटाई र फरक सतह कोटिंग भएका धातु प्लेटहरूलाई एकसाथ वेल्ड गर्न सक्छ, र त्यसपछि तिनीहरूलाई थिच्न सक्छ, ताकि बनाइएको प्यानल संरचनाले सबैभन्दा उचित धातु संयोजन प्राप्त गर्न सकोस्। थोरै विकृति भएकोले, माध्यमिक प्रशोधन पनि हटाइन्छ। LBW ले शरीर स्ट्याम्प गरिएका भागहरूसँग नक्कली भागहरू प्रतिस्थापन गर्ने प्रक्रियालाई गति दिन्छ।
LBW को प्रयोगले ओभरल्याप चौडाइ र केही बलियो बनाउने भागहरूलाई घटाउन सक्छ, र शरीरको संरचनाको मात्रा पनि कम्प्रेस गर्न सक्छ। यसले मात्र शरीरको w8 लाई लगभग 50 किलोग्रामले घटाउन सक्छ। यसबाहेक, LBW प्रविधिले सोल्डर जोइन्टहरू आणविक स्तरमा जोडिएको सुनिश्चित गर्न सक्छ, जसले कारको शरीरको कठोरता र टक्कर सुरक्षालाई प्रभावकारी रूपमा सुधार गर्दछ, र एकै समयमा कारमा आवाजलाई प्रभावकारी रूपमा कम गर्दछ।
लेजर टेलर वेल्डिङ कार बडीको डिजाइन र निर्माणमा छ। कार बडीको विभिन्न डिजाइन र कार्यसम्पादन आवश्यकताहरू अनुसार, स्टील प्लेटहरूको विभिन्न विशिष्टताहरू चयन गरिन्छ, र कार बडीको निश्चित भाग, जस्तै अगाडिको विन्डशील्ड फ्रेम र ढोका भित्री प्यानलको निर्माण पूरा हुन्छ। लेजर काट्ने र एसेम्बली प्रविधि। यसमा भागहरू र मोल्डहरूको संख्या घटाउने, स्पट वेल्डिंगको संख्या घटाउने, सामग्रीको मात्रा अनुकूलन गर्ने, भागहरूको w8 घटाउने, लागत घटाउने, र आयामी शुद्धता सुधार गर्ने फाइदाहरू छन्।
यद्यपि, LBW मुख्यतया कार बडीको फ्रेम संरचनाको लागि प्रयोग गरिन्छ, जस्तै माथिल्लो कभर र साइड कार बडी। प्रतिरोध स्पट वेल्डिंगको परम्परागत वेल्डिंग विधिलाई बिस्तारै लेजर बीम वेल्डरले प्रतिस्थापन गरेको छ।
लेजर प्रविधिको साथ, वर्कपीस जडानहरू बीचको संयुक्त सतहको चौडाइ घटाउन सकिन्छ, जसले प्रयोग गरिएको प्लेटहरूको मात्रा मात्र घटाउँदैन तर कारको शरीरको कठोरतालाई पनि सुधार गर्दछ। यसलाई विश्वका केही प्रमुख अटोमेकरहरू र उच्च-अन्तका कारहरू उत्पादन गर्ने अग्रणी पार्टपुर्जा आपूर्तिकर्ताहरूले अपनाएका छन्।
विमान निर्माणमा, यो मुख्यतया वायुगतिकीय सतहको समोच्च सहनशीलता सुनिश्चित गर्न ठूला विमान छाला र लामो ट्रसहरूको विभाजनमा प्रयोग गरिन्छ। यसको अतिरिक्त, यो भेन्ट्रल फिन र फ्ल्यापको पखेटा बक्स जस्ता फ्यूजलेज सामानहरूको संयोजनमा पनि व्यापक रूपमा प्रयोग गरिन्छ। पछि, LBW प्रविधि 3-आयामी ठाउँमा वेल्डिंग र विभाजन पूरा गर्न प्रयोग गरिन्छ। उत्पादनको गुणस्तर मात्र राम्रो छैन, उत्पादन दक्षता उच्च छ, तर प्रक्रिया पुनरुत्पादन क्षमता राम्रो छ, र w8 कटौती प्रभाव स्पष्ट छ।
गहना उद्योगमा, LBW ले विभिन्न सामग्रीहरू बीचको सौन्दर्य र वेल्डिंगलाई सन्तुष्ट पार्न सक्छ। यो सुन र चाँदीको गहना मर्मत प्वालहरू, स्पट वेल्डिंग प्वालहरू, र वेल्डिंग इनलेहरूमा व्यापक रूपमा प्रयोग गरिएको छ।
LBW क्ल्याडिङ मोल्ड मर्मतको लागि मुख्य प्रविधि बनेको छ। एयरोस्पेस उद्योगले एयरोस्पेस इन्जिनहरूमा निकल-आधारित टर्बाइन ब्लेडहरूको ताप-प्रतिरोधी र पहिरन-प्रतिरोधी तहहरू मर्मत गर्न यो प्रविधि प्रयोग गर्दछ। परम्परागत सतह परिमार्जन प्रविधिहरूको तुलनामा, लेजर क्ल्याडिङमा कम ताप इनपुट, उच्च ताप गति, न्यूनतम विकृति, कम पातलो दर, उच्च बन्धन शक्ति, परिमार्जित तहको सटीक मोटाई नियन्त्रण, राम्रो पहुँच, राम्रो स्थिति, र उच्च उत्पादकता समावेश छ।
मोबाइल फोन ब्याट्री, इलेक्ट्रोनिक कम्पोनेन्ट, सेन्सर, घडी, प्रेसिजन मेसिनरी र सञ्चार जस्ता अन्य उद्योगहरूले LBW प्रविधिको प्रयोग गरेका छन्।
उपकरणमा उच्च लगानीको कारण, लेजर बीम वेल्डर हाल उच्च मूल्य अभिवृद्धि क्षेत्रहरूमा मात्र प्रयोग गरिन्छ। यी क्षेत्रहरूमा पनि, लामो समयदेखि LBW पूर्ण रूपमा प्रयोग गरिएको छैन। यद्यपि, नयाँ लेजर उत्पादन प्रविधि र उपकरणहरूको विकाससँगै, LBW बिस्तारै परम्परागत वेल्डरहरूले लामो समयदेखि ओगटेको "क्षेत्र" मा निचोड हुँदैछ।
विशेषताहरु
लेजर वेल्डिङमा केन्द्रित र नियन्त्रणयोग्य ताप दायरा, सानो विकृति र उच्च गति समावेश छ।
तपाईंको मन बनाउन मद्दतको लागि, लेजर बीम वेल्डरलाई आर्क वेल्डरसँग तुलना गरौं।
लेजर स्पटको व्यासलाई सटीक रूपमा नियन्त्रण गर्न सकिन्छ। सामान्यतया, सामग्रीको सतहमा विकिरणित स्पटको व्यास ०.२-० को दायरामा हुन्छ।6mm, र स्थानको केन्द्रको जति नजिक हुन्छ, ऊर्जा त्यति नै उच्च हुन्छ (ऊर्जा केन्द्रबाट किनारासम्म घातीय रूपमा क्षय हुन्छ, अर्थात्, गौसियन वितरण)। सिम चौडाइ तल नियन्त्रण गर्न सकिन्छ। 2mm.
यद्यपि, आर्क वेल्डरको आर्क चौडाइलाई ठ्याक्कै नियन्त्रण गर्न सकिँदैन र यो लेजर स्पटको व्यास भन्दा धेरै ठूलो हुन्छ, र आर्क वेल्डरको सिमको चौडाइ पनि लेजरको भन्दा धेरै ठूलो हुन्छ, सामान्यतया भन्दा बढी। 6mm. लेजरको ऊर्जा धेरै केन्द्रित भएकोले, कम सामग्री पग्लिन्छ, र आवश्यक कुल ताप कम हुन्छ, त्यसैले वेल्डिङ विकृति सानो हुन्छ र गति छिटो हुन्छ।
लेखनलाई लेजर र आर्कको रूपकको रूपमा प्रयोग गर्न सकिन्छ। लेजर बीम वेल्डिंग भनेको ०.३ मिमी सिग्नेचर पेनले लेख्नु जस्तै हो। शब्दहरू यति पातलो र छिटो हुनुपर्छ, र लेखेपछि कागज मूल रूपमा अपरिवर्तित रहन्छ। यो भन्न सकिन्छ कि यसले कहाँ हिट गर्ने भनेर बुझाउँछ।
आर्क वेल्डिङ भनेको ठूलो ब्रसले लेख्नु जस्तै हो। यो बाक्लो मात्र होइन, प्रयोग गरिएको बल अनुसार क्यारेक्टरहरूको मोटाई पनि फरक हुन्छ, र लेखन ढिलो हुन्छ। लेखिसकेपछि, धेरै पानी भिजेको कारणले कागज अनिवार्य रूपमा विकृत हुन्छ।
लेजर निक्षेप वेल्डहरू
मर्मत र परिमार्जन, पुन: कन्डिसन गरिएको गुणस्तरको साथ।
स्पट र सिलाई वेल्डिंग
सबैभन्दा सानो वेल्डिङ स्पटदेखि निरन्तर सिलाईसम्म।
स्क्यानर वेल्ड्स
वर्कपीसहरू सार्दा वा प्रशोधन हेडहरू द्वारा समयको क्षति हुँदैन।
पोलिमर वेल्डहरू
उत्तम सतहहरूसँग उच्च शक्ति जडानहरूको लागि लचिलो विधि।
ट्यूब र प्रोफाइल वेल्डहरू
ट्यूब र प्रोफाइलहरूको इष्टतम लेजर बीम वेल्डिंग।
पेशेवरहरू र विपक्ष
लेजर बीम वेल्डिङ एक ताप चालन प्रक्रिया हो। वर्कपीसको सतह लेजर विकिरणद्वारा तताइन्छ, र लेजर ऊर्जालाई निश्चित सानो दायरामा अत्यधिक केन्द्रित गर्न नियन्त्रित गरिन्छ।
सतहको ताप ताप चालन मार्फत भित्री भागमा फैलिन्छ, र लेजर पल्सको चौडाइ, ऊर्जा, शिखर शक्ति र पुनरावृत्ति आवृत्तिलाई वर्कपीस पगाल्न र एक विशिष्ट पग्लिएको पोखरी बनाउन प्यारामिटरहरूद्वारा नियन्त्रित गरिन्छ।
परम्परागत आर्गन आर्क वेल्डरको तुलनामा, लेजर बीम वेल्डरको प्राकृतिक फाइदा छ र यो औद्योगिक इलेक्ट्रोनिक्स, अटोमोबाइल निर्माण र एयरोस्पेस र अन्य परिशुद्धता मेकानिकल भागहरूको क्षेत्रमा व्यापक रूपमा प्रयोग गरिन्छ।
• केन्द्रित बीममा परम्परागत विधिको तुलनामा धेरै गुणा बढी शक्ति घनत्व हुन्छ र गति पनि धेरै हुन्छ, र तापबाट प्रभावित क्षेत्र र विकृति पनि सानो हुन्छ।
• बीम प्रसारण र नियन्त्रण गर्न सजिलो भएकोले, र टर्च र नोजल बारम्बार परिवर्तन गर्न आवश्यक नपर्ने भएकोले, यसले बन्द हुने सहायक समयलाई उल्लेखनीय रूपमा घटाउँछ, त्यसैले लोड फ्याक्टर र उत्पादन दक्षता उच्च हुन्छ।
• शुद्धीकरण प्रभाव र उच्च शीतलन दरको कारण, सिम बलियो छ र समग्र प्रदर्शन उच्च छ।
• कम सन्तुलन ताप इनपुट र उच्च प्रशोधन शुद्धताको कारण, पुन: प्रशोधन लागत घटाउन सकिन्छ। साथै, LBW को सार्ने लागत अपेक्षाकृत कम छ, जसले उत्पादन लागत घटाउन सक्छ।
• स्वचालन महसुस गर्न सजिलो छ, र प्रभावकारी रूपमा बीम तीव्रता र राम्रो स्थिति नियन्त्रण गर्न सक्छ।
• न्यूनतम ताप इनपुट। उच्च तापक्रममा पग्लने प्रक्रिया छिटो पूरा हुन्छ, जसले गर्दा वर्कपीसमा अत्यन्तै कम ताप हुन्छ, र लगभग कुनै थर्मल विकृति र ताप-प्रभावित क्षेत्रहरू हुँदैनन्।
• ऊर्जा घनत्व ठूलो छ र रिलिज अत्यन्तै छिटो छ। यसले उच्च-गति प्रशोधनको क्रममा थर्मल क्षति र विकृतिबाट बच्न सक्छ, र सटीक भागहरू र ताप-संवेदनशील सामग्रीहरू प्रशोधन गर्न सक्छ।
• वेल्डिङ गरिने सामग्रीलाई अक्सिडाइज गर्न सजिलो हुँदैन र ग्यास सुरक्षा वा भ्याकुम वातावरण बिना नै वायुमण्डलमा वेल्डिङ गर्न सकिन्छ।
• लेजरले इन्सुलेट गर्ने सामग्रीहरूलाई सिधै वेल्ड गर्न सक्छ, र फरक धातु सामग्रीहरूलाई वेल्ड गर्न सजिलो छ, र धातु र गैर-धातुलाई पनि सँगै वेल्ड गर्न सक्छ।
• वेल्डिङ गर्नको लागि वेल्डर वर्कपीसको सम्पर्कमा हुनु आवश्यक छैन। बीमलाई ऐना वा डिफ्लेक्शन प्रिज्मको साथ कुनै पनि दिशामा झुकाउन वा केन्द्रित गर्न सकिन्छ, र यसलाई अप्टिकल फाइबरको साथ वेल्डिङको लागि पुग्न गाह्रो ठाउँहरूमा पनि निर्देशित गर्न सकिन्छ। लेजरलाई पारदर्शी सामग्रीहरू मार्फत पनि केन्द्रित गर्न सकिन्छ, त्यसैले यसले सामान्य विधिहरूद्वारा पहुँच गर्न गाह्रो हुने जोर्नीहरू वा राख्न नसकिने जोर्नीहरू, जस्तै भ्याकुम ट्यूबहरूमा इलेक्ट्रोडहरू वेल्ड गर्न सक्छ।
• बीमले कुनै पनि घिसार्ने काम गर्दैन र लामो समयसम्म स्थिर रूपमा काम गर्न सक्छ।
प्रयोगकर्ताको मार्गदर्शन
सुरु गर्नु अघिको तयारी
• लेजर वेल्डरको पावर सप्लाई जाँच गर्नुहोस् र पानीको परिसंचरण सामान्य छ कि छैन।
• मेसिन भित्रका उपकरणको ग्यास जडान सामान्य छ कि छैन जाँच गर्नुहोस्।
• मेसिनको सतह धुलो, दाग, तेलबाट मुक्त छ कि छैन जाँच गर्नुहोस्।
खोल्नुहोस् / बन्द गर्नुहोस्
बुट चरणहरू:
• पावर अन गर्नुहोस् र मुख्य पावर स्विच अन गर्नुहोस्।
• पानी कुलर, जेनेरेटर क्रमशः खोल्नुहोस्।
• आर्गन ग्यास भल्भ खोल्नुहोस् र ग्यास प्रवाह समायोजन गर्नुहोस्।
• हाल गर्नुपर्ने कामको प्यारामिटरहरू प्रविष्ट गर्नुहोस्।
• वेल्डर सञ्चालन गर्नुहोस्।
बन्द गर्ने चरणहरू:
• कार्यक्रमबाट बाहिर निस्कनुहोस् र जेनेरेटर बन्द गर्नुहोस्।
• धुलो सङ्कलन गर्ने मेसिन, पानी कूलर र अन्य उपकरणहरू क्रमबद्ध रूपमा बन्द गर्नुहोस्।
• आर्गन सिलिन्डरको भल्भ बन्द गर्नुहोस्।
• मुख्य पावर स्विच बन्द गर्नुहोस्।
सुरक्षा सञ्चालन नियमहरू
• सञ्चालनको क्रममा, यदि कुनै आपतकालीन अवस्था (पानी चुहावट र लेजरबाट असामान्य आवाज) आयो भने, तुरुन्तै आपतकालीन स्टप थिच्नुहोस् र तुरुन्तै बिजुली आपूर्ति काट्नुहोस्।
• सञ्चालन गर्नु अघि वेल्डरको बाह्य पानी परिसंचरण स्विच खोल्नु पर्छ।
• वेल्डिङ प्रणालीले पानी चिसो पार्ने विधि अपनाउने र बिजुली आपूर्तिले हावा चिसो पार्ने विधि अपनाउने भएकोले, यदि चिसो पार्ने प्रणाली असफल भयो भने, मेसिन सुरु गर्न कडाइका साथ निषेध गरिएको छ।
• मेसिन भित्रका कुनै पनि भागहरू इच्छा अनुसार नछुटाउनुहोस्, र मेसिनको सुरक्षा ढोका खुला हुँदा वेल्डिंग नगर्नुहोस्।
• वेल्डरले काम गरिरहेको बेला, लेजरलाई सिधै हेर्न वा आँखाले परावर्तन गर्न र आँखामा चोटपटक लाग्नबाट बच्नको लागि सिधै आँखाले वेल्डिङ गनलाई सामना गर्न कडाइका साथ निषेध गरिएको छ।
• आगो र विस्फोटन नहोस् भनेर प्रकाश मार्गमा वा किरण विकिरण गर्न सकिने ठाउँमा ज्वलनशील र विस्फोटक पदार्थहरू नराख्नुहोस्।
• मेसिनले काम गरिरहेको बेला, सर्किट उच्च भोल्टेज र बलियो करेन्टको अवस्थामा हुन्छ। काम गर्दा मेसिनमा रहेका सर्किट कम्पोनेन्टहरूलाई छुनु कडाइका साथ निषेध गरिएको छ।
• अप्रशिक्षित कर्मचारीहरूलाई यो मेसिन चलाउन निषेध गरिएको छ।
सावधानी र चेतावनी
लेजर वेल्डरको आगमनले तपाईंको कार्य दक्षतामा धेरै सुधार गरेको छ, तर प्रयोगको प्रक्रियामा, अपरेटरको सुरक्षा सुनिश्चित गर्न, हामीले सञ्चालनको क्रममा निम्न सुरक्षा सञ्चालन विशिष्टताहरूमा महारत हासिल गर्न आवश्यक छ।
• पावर घनत्व उच्च छ, र बीम धेरै पातलो छ, जसले मानव आँखा र छालालाई सजिलै क्षति पुर्याउन सक्छ। त्यसैले, वेल्डिंग सञ्चालन गर्दा आँखाको सुरक्षा गर्नु महत्त्वपूर्ण छ। साइटमा काम गर्ने अपरेटरहरूले विशेष सुरक्षात्मक चश्मा लगाउनु पर्छ।
• छालामा प्रत्यक्ष विकिरणले छालामा जलन निम्त्याउँछ, र फैलिएको परावर्तनको दीर्घकालीन प्रभावले छालाको बुढ्यौली, सूजन र अपरेटरको छालाको क्यान्सर घाउ पनि निम्त्याउँछ। फैलिएको परावर्तनको प्रभाव कम गर्न साइटमा अपरेटरहरूले काम गर्ने लुगा लगाउनु पर्छ।
• उपकरण र व्यक्तिगत सुरक्षा सुनिश्चित गर्न निर्देशन पुस्तिका ध्यानपूर्वक पढ्नुहोस् र वेल्डरलाई कडाईका साथ सञ्चालन नियमहरू अनुसार सञ्चालन गर्नुहोस्।
• वेल्डरका सबै भागहरू सामान्य रूपमा काम गरिरहेका छन् कि छैनन् जाँच गर्नुहोस्। यो काम गर्नु अघि, सबै भागहरू सामान्य रूपमा काम गरिरहेका छन् कि छैनन् जाँच गर्नुहोस्। सञ्चालन पछि, लुकेका खतराहरू हटाउन र दुर्घटना बिना सुरक्षा सुनिश्चित गर्न मेसिन र कार्यस्थल जाँच गर्नुहोस्।
• लेजर एक्सपोजरबाट हुने आगोबाट बच्नुहोस्। प्रत्यक्ष विकिरण वा किरणको बलियो परावर्तनले दहनशील पदार्थहरू जलाउनेछ र आगो निम्त्याउनेछ। यसको अतिरिक्त, लेजरमा हजारौंदेखि दशौं हजार भोल्ट उच्च भोल्टेज हुन्छ, जुन विद्युतीय झट्काले क्षतिग्रस्त हुनेछ। त्यसैले प्रशिक्षित कर्मचारीहरूलाई मात्र वेल्डर सञ्चालन गर्न अनुमति छ। प्रत्यक्ष एक्सपोजर रोक्नको लागि अप्टिकल पथ प्रणाली धातुले पूर्ण रूपमा बन्द हुनुपर्छ, र विकिरण एक्सपोजर रोक्नको लागि वेल्डर वर्कबेन्चलाई पनि ढाल्नु पर्छ।
• वेल्डिङ मेसिनमा घुम्ने पानी सफा राख्नुपर्छ, अन्यथा लेजरको आउटपुट प्रभावित हुनेछ। प्रयोगकर्ताले सुरु हुने समय र पानीको गुणस्तर अनुसार चिसो पानी परिवर्तन गर्ने चक्र निर्धारण गर्न सक्छ। सामान्यतया, पानी परिवर्तन चक्र जाडोमा भन्दा गर्मीमा लामो हुन्छ। छोटो।
• चोटपटकबाट बच्नको लागि केसिङलाई सुरक्षा जमिनसँग जोडिएको हुनुपर्छ।
• वातावरण सफा राख्न ध्यान दिनुहोस्, र अप्टिकल कम्पोनेन्टहरू बारम्बार प्रदूषित छन् कि छैनन् जाँच गर्नुहोस्।
• यदि वेल्डिङ मेसिन सञ्चालन गर्दा कुनै असामान्यता देखा पर्यो भने, जाँच गर्नु अघि तपाईंले पावर बन्द गर्नुपर्छ। यदि तपाईंलाई वेल्डिङ मेसिनमा मर्मतसम्भार गर्न आवश्यक छ भने, बिजुलीको झट्काबाट बच्न अगाडि बढ्नु अघि बिजुली आपूर्ति काट्न र ऊर्जा भण्डारण क्यापेसिटरमा चार्ज डिस्चार्ज भएको सुनिश्चित गर्न निश्चित गर्नुहोस्।
लेजर हाइब्रिड वेल्डिंग
लेजर-टिग हाइब्रिड वेल्डिङ
• लेजर प्रभाव बढाउन चाप प्रयोग गर्दै।
• पातलो भागहरू वेल्डिंग गर्दा उच्च गति सम्भव छ।
• यसले प्रवेश गहिराइ बढाउन, वेल्ड गठन सुधार गर्न र उच्च-गुणस्तरको वेल्डेड जोडहरू प्राप्त गर्न सक्छ।
• यसले बेस मेटल एन्ड फेस इन्टरफेसको परिशुद्धता आवश्यकताहरूलाई कम गर्न सक्छ।
लेजर-प्लाज्मा एआरसी हाइब्रिड वेल्डिङ
यसले समाक्षीय विधि अपनाउँछ। प्लाज्मा चाप रिंग-आकारको इलेक्ट्रोडद्वारा उत्पन्न हुन्छ, र बीम प्लाज्मा चापको बीचबाट जान्छ।
प्लाज्मा आर्कको २ मुख्य कार्यहरू छन्:
एकातिर, यसले अतिरिक्त ऊर्जा प्रदान गर्दछ, जसले गति बढाउँछ, जसले गर्दा सम्पूर्ण प्रक्रियाको दक्षतामा सुधार हुन्छ।
अर्कोतर्फ, प्लाज्मा चाप लेजरलाई घेर्छ, जसले ताप उपचारको प्रभाव उत्पादन गर्न सक्छ, चिसो समय लम्ब्याउन सक्छ, कडा हुने र अवशिष्ट तनावको संवेदनशीलता कम गर्न सक्छ, र वेल्डको माइक्रोस्ट्रक्चरल गुणहरू सुधार गर्न सक्छ।
लेजर-एमआईजी हाइब्रिड वेल्डिङ
वेल्ड क्षेत्रमा चापको ऊर्जा इनपुटको अतिरिक्त, लेजरले वेल्ड धातुमा ताप पनि पुर्याउँछ। हाइब्रिड वेल्डर भनेको क्रमशः कार्य गर्ने २ विधिहरू होइन, तर एकै समयमा क्षेत्रमा कार्य गर्ने २ विधिहरू हुन्।
लेजर र आर्कले हाइब्रिड वेल्डरको कार्यसम्पादनलाई फरक-फरक डिग्री र रूपहरूमा असर गर्छ। काम गर्ने क्रममा, वाष्पीकरण वर्कपीसको सतहमा मात्र नभई फिलर तारमा पनि हुन्छ, जसले गर्दा थप धातु वाष्पीकरण हुन्छ, जसले गर्दा लेजर ऊर्जा स्थानान्तरण सजिलो हुन्छ।
MIG वेल्डर कम पावर लागत, राम्रो वेल्ड ब्रिजिङ, राम्रो आर्क स्थिरता, र फिलर मेटलको साथ वेल्ड संरचना सुधार गर्न सजिलो द्वारा विशेषता हो। बीम वेल्डिंगका विशेषताहरू ठूलो प्रवेश, उच्च गति, कम ताप इनपुट, र साँघुरो वेल्ड सिम हुन्, तर बाक्लो सामग्रीहरूलाई उच्च पावर लेजर चाहिन्छ।
एकै समयमा, पग्लिएको पोखरी MIG वेल्डरको भन्दा सानो छ, र वर्कपीसको विकृति सानो छ, जसले वेल्डिंग पछि विकृति सच्याउने कामलाई धेरै कम गर्छ।
लेजर-एमआईजी हाइब्रिड वेल्डरले २ वटा स्वतन्त्र पग्लिएका पूलहरू उत्पादन गर्छ, र वेल्डिङ पछिको चाप तापलाई टेम्पर गर्न सकिन्छ जसले गर्दा वेल्डको कठोरता कम हुन्छ, जसले गर्दा समय र लागत बचत हुन्छ।
दोहोरो लेजर बीम वेल्डिङ
वेल्डिंग प्रक्रियामा, उच्च शक्ति घनत्व बीमको कारण, धातु द्रुत रूपमा तताइन्छ, पग्लिन्छ, र उच्च-तापमान धातु वाष्प उत्पन्न गर्न वाष्पीकरण गरिन्छ, प्लाज्मा क्लाउड उत्पन्न गर्न सजिलो हुन्छ, जसले वर्कपीस द्वारा अवशोषण मात्र कम गर्दैन, तर प्रक्रियालाई अस्थिर पनि बनाउँछ।
यदि ठूला गहिरो प्रवेश प्वालहरू बनेपछि विकिरणित हुन जारी रहेको शक्ति घनत्व घटाइयो भने, र पहिले नै बनेका ठूला गहिरो प्रवेश प्वालहरूले बढी बीम सोस्छन् भने, फलस्वरूप, धातुको वाष्पमा पर्ने प्रभाव कम हुन्छ, र प्लाज्मा बादलहरू संकुचित हुन वा हराउन सक्छन्।
त्यसकारण, वर्कपीसमा कम्पाउन्ड वेल्डिङ गर्न उच्च शिखर शक्ति भएको निरन्तर वा स्पन्दित लेजर, वा पल्स चौडाइ, पुनरावृत्ति आवृत्ति र शिखर शक्तिमा ठूलो भिन्नता भएका २ वटा स्पन्दित लेजरहरू प्रयोग गर्नुहोस्।
प्रक्रियाको क्रममा, वर्कपीसलाई आवधिक रूपमा ठूला गहिरो प्रवेश प्वालहरू बनाउन सह-विकिरण गर्नुहोस्, र त्यसपछि समयमै विकिरण रोक्नुहोस्, जसले प्लाज्मा क्लाउडलाई सानो बनाउन वा गायब गर्न सक्छ, वर्कपीसद्वारा लेजर ऊर्जाको अवशोषण र उपयोगमा सुधार गर्न सक्छ, प्रवेश बढाउन सक्छ, र क्षमता सुधार गर्न सक्छ।
यसले २ विधिहरूलाई संयोजन गर्दछ, उत्तम प्रभाव प्राप्त गर्न तिनीहरूको सम्बन्धित फाइदाहरूलाई पूर्ण खेल दिन्छ, र यसमा द्रुत गति र राम्रो वेल्ड ब्रिजिंग छ। यो हालको एक उन्नत वेल्डिंग विधि हो, गति र गुणस्तरको उत्तम संयोजन प्राप्त गर्दै।
यो अटोमोटिभ उद्योगमा एकदमै नयाँ वेल्डिङ प्रविधि हो, विशेष गरी बीम वेल्डिङबाट प्राप्त गर्न नसकिने वा आर्थिक रूपमा सम्भव नहुने एसेम्बली ग्याप आवश्यकताहरूको लागि। यसमा लगानी लागत घटाउने, उत्पादन समय घटाउने, उत्पादन लागत बचत गर्ने र उत्पादकता सुधार गर्ने, बलियो प्रतिस्पर्धात्मकताका साथ विस्तृत दायराका अनुप्रयोगहरू र उच्च-दक्षता विशेषताहरू छन्।
फिट-अप अरू कुनै पनि कुरा भन्दा बढी महत्त्वपूर्ण छ
यो बानीले लेजर वेल्डरलाई खुशी पार्छ कि निराश पार्छ भन्ने निर्णय गर्छ। बीम एक मिलिमिटर चौडाको अंश हो, त्यसैले यो पहिले नै छुने धातुमा जोडिन्छ; MIG टर्चले फिलरलाई एउटामा फ्याँक्ने तरिकाले यो खाडल पार गर्न सक्दैन। ट्रिगर तान्नु अघि भागहरूलाई वर्गाकार काट्ने, डिबरिङ गर्ने र कडा क्ल्याम्पिङ गर्न आवश्यक छ, र TIG अन्तर्गत स्वीकार्य हुने सिमले बीमलाई खाडलबाट पार गर्नेछ। व्यावहारिक बीमा भनेको फिलर तार हो, त्यसैले a तार फिडर सहितको ह्यान्डहेल्ड वेल्डर अतिरिक्त मूल्यको छ: तारले साना खाली ठाउँहरू भर्छ र फिलेटहरू बनाउँछ जुन नाङ्गो बीमले सक्दैन।
व्यवहारमा ग्यासको संरक्षण वैकल्पिक छैन
पृष्ठले लेजर वेल्डिङ खुला हावामा ग्यास सुरक्षा बिना गर्न सकिन्छ भनेर उल्लेख गर्दछ, जुन संकीर्ण अर्थमा सत्य हो र कार्यशालामा भ्रामक छ। ढाल बिना, पग्लिएको पोखरी अक्सिडाइज हुन्छ, एक सुस्त, रङ्गीन सिम छोड्छ जुन प्रायः समाप्त वा बेच्न अघि सफा गर्न आवश्यक पर्दछ। आर्गन स्टील, स्टेनलेस र एल्युमिनियममा दैनिक विकल्प हो, केही स्टेनलेस काममा नाइट्रोजन प्रयोग गरिन्छ। सुरु गर्नु अघि प्रवाह सेट गर्नुहोस् मध्य-सीमको सट्टा, र याद गर्नुहोस् कि ग्यास एक चलिरहेको लागत हो जुन उद्धृत मेसिन मूल्यले कहिल्यै उल्लेख गर्दैन, जस्तै यो एकमा छ। सीएनसी वेल्डिंग प्रणाली दिनभरि दौडधुप।
मोटाईमा इमानदार अपेक्षाहरू
स्पेसिफिकेशन तालिकाले चुपचाप वास्तविक उत्तर दिन्छ: लगभग आधा मिलिमिटरदेखि ३ मिलिमिटरसम्म पग्लने गहिराइ। यसले पाना धातु, ट्यूब, भान्सा उपकरण, घेराहरू, र सुन्दर ढंगले ट्रिमलाई समेट्छ, जहाँ यी मेसिनहरूले आफ्नो संरक्षण कमाउँछन्। बाक्लो संरचनात्मक स्टील फरक काम हो, र कुनै पनि ह्यान्डहेल्ड लेजरले यसको लागि भारी चाप प्रक्रियालाई प्रतिस्थापन गर्दैन। A हल्का हावाले चिसो वेल्डर पातलो काम र गतिशीलतालाई सुहाउँछ, जबकि समान भागहरूमा उत्पादन टाँकाहरू a मा पर्छन् रोबोटिक वेल्डिंग सेल व्यक्तिको हात भन्दा।
धातुद्वारा ग्यासको संरक्षण:
| धातु | सामान्य शिल्डिङ ग्यास | किन |
|---|---|---|
| खिया नलाग्ने | आर्गन वा नाइट्रोजन | मनकालाई चम्किलो र सफा राख्छ |
| कार्बन इस्पात | Argon | सिवनमा अक्सिडेशन सीमित गर्दछ |
| एल्यूमिनियम | Argon | धेरै प्रतिक्रियाशील पोखरीलाई सुरक्षित गर्दछ |
| तामा र पीतल | आर्गन, बढी शक्ति भएको | चिन्तनशील र गर्मी-भोका |
लेजर वेल्डिङ चेकलिस्ट:
✅ बन्दुक समात्नु अघि जोर्नीहरूलाई कसिलो गरी समात्नुहोस्।
✅ खाडलहरू सानो राख्नुहोस्, वा पुल बनाउन तार जोड्नुहोस्।
✅ सिलाई सुरु गर्नु अघि ग्यास प्रवाह सेट गर्नुहोस्।
✅ १०८०nm को लागि मूल्याङ्कन गरिएको चश्मा लगाउनुहोस्, वेल्डिंग हेलमेट होइन।
✅ एउटै मिश्र धातुको स्क्र्यापमा प्यारामिटरहरू अभ्यास गर्नुहोस्।
क्रेताको मार्गदर्शक
लेजर वेल्डिङ मेसिन खरिद गर्दा, विचार गर्नुपर्ने धेरै कारकहरू छन्। पहिलो, मेसिनको शक्ति र गतिलाई ध्यानमा राख्नुपर्छ, किनकि उच्च पावर आउटपुटले छिटो र अधिक कुशल वेल्डिङको परिणाम दिन सक्छ। दोस्रो, तपाईंले वेल्डिङ गर्ने सामग्रीको आकार र प्रकारलाई विचार गर्नुहोस्, र मेसिनमा भागहरूको मोटाई र सामग्री ह्यान्डल गर्न पर्याप्त वेल्डिङ क्षमता छ भनी सुनिश्चित गर्नुहोस्। शुद्धता पनि महत्त्वपूर्ण छ, किनकि केही वेल्डिङ कार्यहरूको लागि उच्च स्तरको शुद्धता आवश्यक पर्दछ। प्रयोगको सहजता विचार गर्नुपर्ने अर्को प्रमुख कारक हो, किनकि मेसिन सेटअप र सञ्चालन गर्न सरल हुनुपर्छ। मर्मत आवश्यकताहरू र लागतहरूलाई पनि विचार गर्नुपर्छ, किनकि कम मर्मत आवश्यकताहरू भएको मेसिन लामो अवधिमा बढी लागत-प्रभावी हुनेछ। मूल्य खरिद निर्णयहरूमा एक महत्त्वपूर्ण कारक हो, त्यसैले बजेट स्थापना गर्नु र त्यस भित्र फिट हुने मेसिन छनौट गर्नु महत्त्वपूर्ण छ। अन्तमा, यदि तपाईंले मेसिनमा कुनै समस्याहरू सामना गर्नुभयो भने तपाईंले सहायता प्राप्त गर्न सक्नुहुन्छ भनी सुनिश्चित गर्न निर्माताले प्रस्ताव गरेको वारेन्टी र ग्राहक समर्थनलाई विचार गर्नुहोस्। यी कारकहरूलाई ध्यानमा राखेर, तपाईंले आफ्नो आवश्यकता र बजेट पूरा गर्ने उच्च-गुणस्तरको लेजर वेल्डर फेला पार्न सक्नुहुन्छ।
किन STYLECNC सबै भन्दा राम्रो छ?
STYLECNC उच्च गुणस्तरको लेजर वेल्डिङ मेसिनहरूको निर्माण र बिक्रीमा विशेषज्ञता भएको एक प्रतिष्ठित ब्रान्ड हो। उत्कृष्टता, नवीनता र उत्कृष्ट ग्राहक सेवाप्रतिको प्रतिबद्धताको लागि ब्रान्डले व्यापक मान्यता प्राप्त गरेको छ। सायद सबैभन्दा महत्त्वपूर्ण कुरा, STYLECNC असाधारण ग्राहक सेवा र समर्थन प्रदान गर्न प्रतिबद्ध छ। ब्रान्डले ग्राहकहरूलाई उनीहरूको लेजर वेल्डरहरूबाट अधिकतम लाभ लिन मद्दत गर्न व्यापक प्रशिक्षण र प्राविधिक सहयोग प्रदान गर्दछ। थप रूपमा, STYLECNCका मेसिनहरू बलियो वारेन्टी र ग्यारेन्टीहरूद्वारा समर्थित छन्, जसले ग्राहकहरूलाई मानसिक शान्ति प्रदान गर्दछ र उनीहरूको सन्तुष्टि सुनिश्चित गर्दछ।
प्राय : सोधिने प्रश्नहरू
के यो TIG वेल्डिङ भन्दा साँच्चै सजिलो छ?
हातले गर्ने सीप धेरै सजिलो छ, किनकि सन्तुलन मिलाउनको लागि कुनै पोखरी वा स्याहार गर्न टर्च एंगल छैन। यसलाई प्रतिस्थापन गर्ने कुरा भनेको प्यारामिटर ज्ञान हो, र यहाँ समीक्षकहरूले ठ्याक्कै त्यस्तै वर्णन गर्छन्: प्रत्येक धातुको लागि सही शक्ति र गति खोज्नमा खर्च गरिएको सिकाइ वक्र।
ह्यान्डहेल्ड लेजर वेल्ड कति बाक्लो हुन सक्छ?
सेन्टिमिटर होइन, मिलिमिटरमा सोच्नुहोस्। सामान्य पग्लने गहिराइ लगभग आधा मिलिमिटरदेखि तीन सम्म हुन्छ, जुन पाना, ट्यूब र हल्का निर्माणको लागि उपयुक्त हुन्छ। भारी संरचनात्मक काम अझै पनि आर्क प्रक्रियाहरूमा पर्छ।
के मलाई फिलर तार चाहिन्छ?
पातलो पानामा कडा बट जोइन्टहरूको लागि होइन, जहाँ धातु आफैंमा फ्यूज हुन्छ। फिलेटहरू, कुना जोइन्टहरू, र बीमले अन्यथा फ्याँक्ने कुनै पनि खाडलको लागि तार आवश्यक हुन्छ, र यसले सिम निर्माण गर्नुपर्ने सामग्री पनि थप्छ।
के मेरो वेल्डिङ हेलमेटले मलाई सुरक्षित राख्नेछ?
होइन, र यो महत्त्वपूर्ण छ। आर्क हेलमेट दृश्य र पराबैंगनी आर्क प्रकाशको लागि डिजाइन गरिएको हो, १०८०nm इन्फ्रारेड किरण होइन, जुन अदृश्य रूपमा जान्छ। तपाईंलाई त्यो तरंगदैर्ध्यको लागि मूल्याङ्कन गरिएको चश्मा चाहिन्छ, जुन परावर्तनको दायरामा सबैले लगाउने हो।
के यसले आल्मुनियम र तामा वेल्ड गर्न सक्छ?
हो, यद्यपि दुवैले किरणलाई परावर्तित गर्छन् र चाँडै ताप सञ्चालन गर्छन्, त्यसैले तिनीहरूलाई स्टील भन्दा बढी शक्ति र सावधानीपूर्वक सेटिङहरू चाहिन्छ। तामा सामान्य धातुहरू मध्ये सबैभन्दा कडा हो, र पातलो खण्डहरूले बाक्लो भन्दा धेरै राम्रो व्यवहार गर्छन्।
के वेल्डिङ, काट्ने र सफा गर्ने एउटै मेसिन प्रयोग गर्नु उचित हुन्छ?
सानो पसलको लागि, प्रायः हुन्छ। A ३-इन-१ ह्यान्डहेल्ड प्रणाली पातलो धातु वेल्ड गर्न, सफा गर्न र काट्न टाउकोहरू साट्छ, जसले मर्मत कार्यलाई राम्रोसँग समेट्छ, यद्यपि प्रत्येक कार्य समर्पित मेसिन भन्दा हल्का हुन्छ।
ग्राहक समीक्षा र अनुमोदन
हाम्रा आफ्नै शब्दहरूलाई हल्का रूपमा नलिनुहोस्। हाम्रा ग्राहकहरूले के भनिरहेका छन् सुन्नुहोस्। हाम्रा वास्तविक ग्राहकहरूबाट समीक्षा र प्रशंसापत्र भन्दा राम्रो प्रमाण के हुन सक्छ? हाम्रा ग्राहकहरूबाट प्रतिक्रियाले धेरै मानिसहरूलाई हामीप्रति विश्वास निर्माण गर्न अनुमति दिन्छ, जसले हामीलाई नवीनता र विकास जारी राख्न प्रेरित गर्छ।