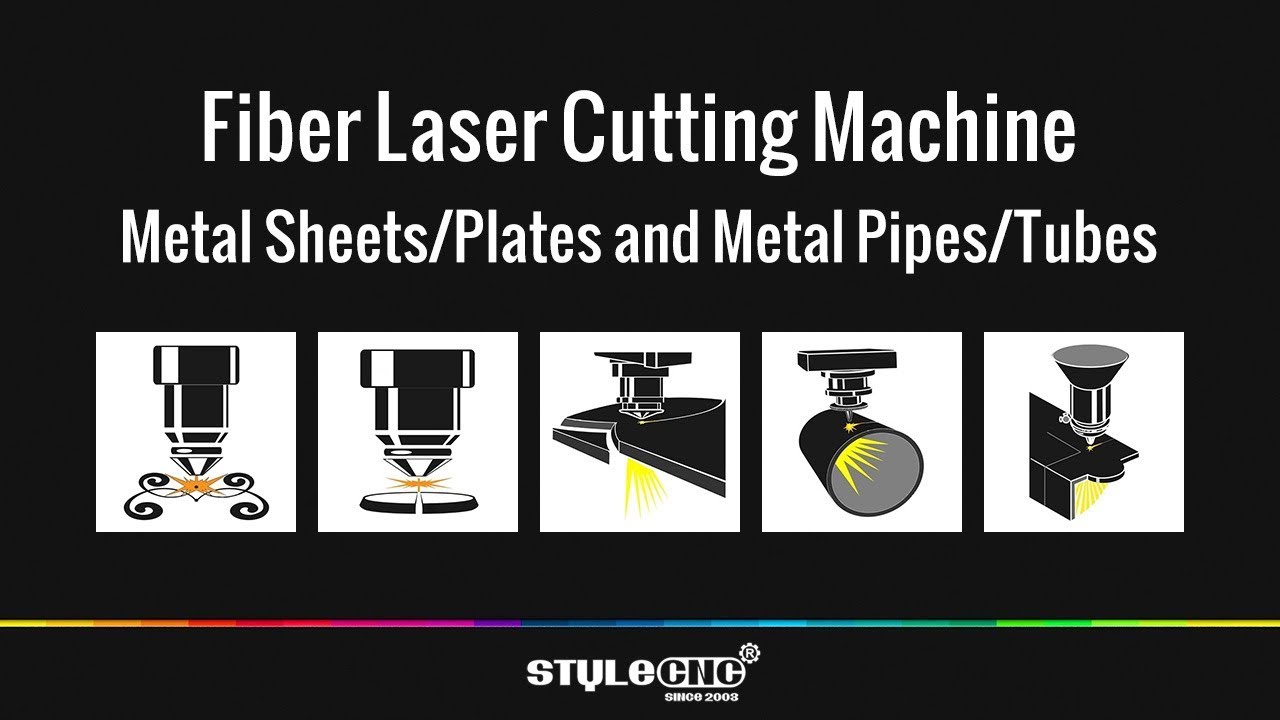
लेजर भनेको एउटै तरंगदैर्ध्यमा अत्यधिक केन्द्रित प्रकाशको किरण हो। प्रकाशको प्रत्येक तरंगदैर्ध्यमा, विभिन्न पदार्थहरूले त्यो प्रकाशलाई फरक-फरक मात्रामा अवशोषित, परावर्तित र प्रसारित गर्छन्।
लेजर किरण भनेको धेरै उच्च तीव्रताको प्रकाशको स्तम्भ हो, एउटै तरंगदैर्ध्य वा रंगको। सामान्य CO2 लेजर, त्यो तरंगदैर्ध्य प्रकाश स्पेक्ट्रमको इन्फ्रा-रेड भागमा हुन्छ, त्यसैले यो मानव आँखाले अदृश्य हुन्छ। लेजर रेजोनेटरबाट लेजर कटरको बीम मार्ग हुँदै यात्रा गर्दा किरणको व्यास लगभग ३/४ इन्च मात्र हुन्छ। प्लेटमा केन्द्रित हुनु अघि यसलाई धेरै ऐनाहरू, वा "बीम बेन्डरहरू" द्वारा विभिन्न दिशाहरूमा उछाल्न सकिन्छ। प्लेटमा ठोक्किनु अघि केन्द्रित लेजर बीम नोजलको बोरबाट जान्छ। त्यो नोजल बोरबाट बग्ने अक्सिजन वा नाइट्रोजन जस्ता संकुचित ग्यास पनि हो।
उच्च शक्ति घनत्वको परिणामस्वरूप सामग्री द्रुत रूपमा तताउने, पग्लने र आंशिक वा पूर्ण वाष्पीकरण हुन्छ। हल्का स्टील काट्दा, लेजर बीमको ताप एक विशिष्ट "अक्सिजन-इन्धन" जलाउने प्रक्रिया सुरु गर्न पर्याप्त हुन्छ, र लेजर काट्ने ग्यास अक्सिजन-इन्धन टर्च जस्तै शुद्ध अक्सिजन हुनेछ। स्टेनलेस स्टील वा एल्युमिनियम काट्दा, लेजर बीमले सामग्रीलाई पगाल्छ, र उच्च दबाव नाइट्रोजन प्रयोग गरेर पग्लिएको धातुलाई कर्फबाट बाहिर निकालिन्छ।
एक मा लेजर काटन मिसिन, लेजर काट्ने टाउकोलाई इच्छित भागको आकारमा धातु प्लेटमाथि सारिन्छ, यसरी प्लेटबाट भाग काटिन्छ। क्यापेसिटिव h8 नियन्त्रण प्रणालीले नोजलको छेउ र काटिएको प्लेट बीचको एकदमै सटीक दूरी कायम राख्छ। यो दूरी महत्त्वपूर्ण छ, किनकि यसले प्लेटको सतहको सापेक्षमा केन्द्र बिन्दु कहाँ छ भनेर निर्धारण गर्दछ। प्लेटको सतहभन्दा माथि, सतहमा, वा सतहको ठीक तलबाट केन्द्र बिन्दुलाई उठाएर वा घटाएर काट्ने गुणस्तर प्रभावित हुन सक्छ।
लेजर काट्ने मेसिनले लेजर प्रकाशको किरणलाई सामग्रीको टुक्रामा केन्द्रित गरेर काम गर्छ। लेजर प्रकाश यति उच्च शक्तिको हुन्छ कि जब केन्द्रित हुन्छ, यसले सामग्रीको तापक्रम बढाउँछ जसले गर्दा सामग्री पग्लन वा वाष्पीकरण गर्न पर्याप्त हुन्छ, सानो क्षेत्रमा बीम केन्द्रित हुन्छ। प्रायः, काटिएको क्षेत्रबाट पग्लिएको सामग्रीलाई धकेल्न मद्दत गर्न सहायक ग्यास प्रयोग गरिन्छ। यो विशेष गरी धातुहरू वा प्लाइवुड जस्ता सामग्रीको बाक्लो पानाहरू काट्नेको लागि सत्य हो।
आकारहरू काट्नको लागि, लेजर हेड सारिन्छ, नयाँ सामग्रीमाथि बीम राख्नको लागि कुनै प्रकारको ग्यान्ट्री प्रयोग गरेर, सानो पिनहोलको सट्टा लाइन काटिन्छ। गति प्रणालीका प्रकारहरूमा र्याक र पिनियनहरू, बल स्क्रूहरू, र रेखीय मोटरहरू समावेश छन्। रेखीय मोटरहरू सबैभन्दा महँगो हुन्छन्, तर सबैभन्दा छिटो र सबैभन्दा सटीक हुन्छन्। र्याक र पिनियनहरूले लगभग समान गति र शुद्धता प्रदान गर्छन्, तर कम मूल्यमा। केही साना शौकीन लेजरहरूले आफ्नो लेजर हेड सार्नको लागि टाइमिङ बेल्ट र स्टेपर मोटरहरू पनि प्रयोग गर्न सक्छन्। सबै अवस्थामा, सर्भहरू, र एन्कोडर प्रतिक्रिया भएको प्रणालीले शुद्धतामा धेरै थप्छ। लेजर काट्ने प्रणाली, जस्तै कडा फ्रेम, कम्पनबाट अलग।
लेजर काट्ने कार्यको लागि, तपाईंले काट्न चाहनुभएको सामग्रीमा अत्यधिक अवशोषित हुने तरंगदैर्ध्य छनौट गर्नु महत्त्वपूर्ण छ।
लेजर ऊर्जा सामग्रीको सतहमा निर्देशित हुने हुनाले, सामग्रीले यति धेरै ऊर्जा सोस्छ कि यो द्रुत गतिमा यसको पग्लने तापक्रमभन्दा माथि र यसको क्षय तापक्रमसम्म तातो हुन्छ।
क्षय तापक्रममा, सामग्री टुक्रिन्छ र विघटन हुन्छ। प्रायः, यो हुँदा धुवाँ वा धुवाँ निस्कन्छ।
काटिएको भागको किनारालाई तताएर वास्तवमा पग्लेर सुधार गर्न सकिन्छ। यसलाई वास्तवमा एक प्रकारको सिलिङ संयन्त्रको रूपमा प्रयोग गर्न सकिन्छ जुन रेशादार सामग्रीहरूको लागि उपयोगी हुन्छ, उदाहरणका लागि, थ्रेडिङ रोक्नको लागि।
लेजर कटरले काम गर्दा, लेजरलाई काट्ने प्रक्रियाबाट निस्कने धुवाँ लेजर अप्टिक्समा कालिको रूपमा जम्मा नहोस् भनेर कोण बनाउनु राम्रो विचार हुन सक्छ। थप रूपमा, अत्यधिक परावर्तक सतहहरू काट्दा (वा वेल्डिंग गर्दा) लेजर किरणलाई सतहबाट बाहिर परावर्तित हुनबाट र लेजर अप्टिक्समा फिर्ता जानबाट रोक्नु महत्त्वपूर्ण छ, जसले तिनीहरूलाई क्षति पुर्याउन सक्छ।