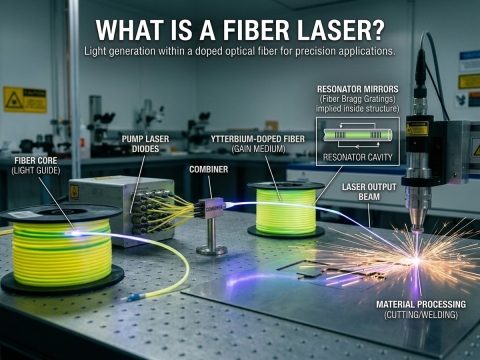
फाइबर लेजर चलाउने सबैभन्दा ठूलो लाइन वस्तुहरू मध्ये एक असिस्ट ग्यास हो, र धेरै पसलहरूको लागि यसले चुपचाप बिमलाई शक्ति दिने बिजुली भन्दा बढी खर्च गर्छ। त्यसैले प्रश्न एयर काट्ने काम गर्छ कि गर्दैन भन्नेबाट यसलाई कसरी राम्रोसँग सेट अप गर्ने भन्नेमा सरेको छ। यो गाइड निर्णयको हावा पक्षमा केन्द्रित रहन्छ: एयर असिस्टले केर्फमा कसरी व्यवहार गर्छ, कम्प्रेस्ड हावालाई कसरी आकार र उपचार गर्ने, यसले किनाराको गुणस्तरमा के गर्छ, र यसको प्रति घण्टा वास्तवमा लागत कति हुन्छ।

केर्फमा एयर असिस्टले कसरी काम गर्छ
प्रत्येक फाइबर लेजर कटलाई ग्यास जेट चाहिन्छ। बीमले पानाको माध्यमबाट साँघुरो च्यानल पगाल्छ, र नोजलबाट निस्कने समाक्षीय ग्यास स्ट्रिमले पग्लिएको धातुलाई पुन: ठोस बनाउनु अघि कर्फको तल्लो भागबाट बाहिर निकाल्छ। त्यो जेट बिना, कट बीमको पछाडि भरिन्छ।
हावामा लगभग ७८ प्रतिशत नाइट्रोजन र २१ प्रतिशत अक्सिजन हुन्छ, त्यसैले यो दुई क्लासिक ग्यासहरूको मिश्रणको रूपमा व्यवहार गर्छ। नाइट्रोजन अंशले धेरैजसो मेकानिकल इजेक्शनको काम गर्छ, जबकि सानो अक्सिजन अंशले थोरै एक्सोथर्मिक ऊर्जा थप्छ र काटिएको अनुहारमा हल्का अक्साइड तह छोड्छ। हल्का स्टील र ग्याल्भेनाइज्ड पानामा त्यो अक्साइड सामान्यतया कस्मेटिक र पेन्ट-रेडी हुन्छ; स्टेनलेसमा यो हल्का रंगको रूपमा देखिन्छ।
उत्पादन स्तरमा हावालाई २ वटा कुराले व्यावहारिक बनायो। उच्च-शक्ति स्रोतहरूले कम प्रतिक्रियाशील ग्यासको साथ छिटो काट्नको लागि कर्फमा पर्याप्त ऊर्जा धकेल्छन्, र पसलहरूले पत्ता लगाए कि उनीहरूले स्थापना गरेको कम्प्रेसर मासिक बिलको सट्टा एक पटकको खरिद हो। स्विच अन गर्ने निर्माताहरू उच्च-शक्ति फाइबर लेजर धातु काट्ने मेसिनहरू प्रायः सबैभन्दा नाटकीय ग्यास बचत रिपोर्ट गर्दछ, किनकि उच्च शक्तिको अर्थ छिटो काट्ने र प्रति मिटर कम ग्यास हो।
कुन सामग्रीले हावामा राम्रोसँग काट्छ
⦿ हल्का स्टील, लगभग १ देखि ६ मिमी: एउटा सामान्य हावा झ्याल, सामान्यतया ८ देखि १२ बारबाट सुरु हुन्छ र किनारा समात्ने सबैभन्दा कम चापमा ट्युन हुन्छ।
⦿ ग्याल्भेनाइज्ड पाता: हावाले सफासँग काट्छ र HVAC र घेराको कामको लागि सबैभन्दा बलियो प्रयोगका केसहरू मध्ये एक हो।
⦿ पातलो आल्मुनियम: हावाले प्रायः नाइट्रोजन जत्तिकै राम्रो काम गर्छ, र धेरै पसलहरूले स्विच गरेपछि आल्मुनियमको किनारहरू सफा भएको रिपोर्ट गर्छन्।
⦿ स्टेनलेस स्टील: हावाले छिटो काट्छ, तर अक्साइड टिन्टको अपेक्षा गर्नुहोस्; लुकेका वा रंगिएका भागहरूको लागि स्वीकार्य छ, देखिने ब्रश गरिएको फिनिशको लागि होइन।
अपरेटरहरूले यसलाई स्पष्ट रूपमा सोध्ने गर्छन्: के मेरो ३ मिमी ग्याल्भेनाइज्ड प्यानलहरू नाइट्रोजनमा जत्तिकै सफा हावामा टेबलबाट बाहिर निस्कनेछन्? धेरैजसो घेरा र डक्टवर्क भागहरूको लागि जवाफ हो हो। नाइट्रोजनमा रहनुलाई औचित्य दिने भागहरू ती हुन् जुन ग्राहकले देख्नेछन्, तयारी बिना वेल्ड गर्नेछन्, वा उज्यालो प्रकाशमा निरीक्षण गर्नेछन्। स्रोत शक्ति द्वारा विशिष्ट मोटाई र गति खामहरू मा म्याप गरिएका छन्। फाइबर लेजर काट्ने धातुको मोटाई, गति, र शक्ति गाइड, जसले हावा प्यारामिटरहरू ट्युन गर्नु अघि यथार्थपरक अपेक्षाहरू सेट गर्न मद्दत गर्दछ।
कम्प्रेसर साइजिङ: दबाब, प्रवाह, र सुकाउने
कम्प्रेसर प्याकेजले हावा काट्ने सफल हुन्छ कि हुँदैन भन्ने निर्णय गर्छ। ७ देखि ८ बारमा चल्ने मानक पसल कम्प्रेसर काट्ने नोजलको लागि होइन, उपकरणहरूको लागि बनाइएको हुन्छ, र हावा आपूर्तिको शंका गर्नुभन्दा धेरै अघि नै सानो आकारको प्रणाली फोहोर र असंगत किनारहरूको रूपमा देखा पर्दछ।
| आवश्यकता | विशिष्ट लक्ष्य | किन यो महत्त्व राख्छ | मापन |
|---|---|---|---|
| वितरण दबाव | मेसिनमा १६ बार वर्गसम्म, पातलो माइल्ड स्टीलको लागि नोजलमा ८ देखि १२ बार सामान्य | दबाबले कर्फबाट पग्लिएको धातु हटाउँछ; थोपाहरूले फोहोर निम्त्याउँछ | पूर्ण नोजल ब्लास्ट गर्दा काट्ने टाउकोमा दबाब नाप्नुहोस् |
| नि:शुल्क हवाई डेलिभरी | नोजल र पावरसँग मिल्दोजुल्दो; मध्यम-पावर काममा लगभग ०.५ m³/मिनेट खपत | सानो आकारको प्रवाहले लामो कटौती र ठूला नोजलहरूको अभाव गर्छ | कार्य चापमा मूल्याङ्कन गरिएको डेलिभरी विरुद्ध मापन गरिएको खपत |
| सुख्खापन | माइनस ४० देखि माइनस ६० डिग्री सेल्सियस सम्मको चाप ओस बिन्दु | ओसिलोपनले सुरक्षात्मक लेन्सलाई कुहिरो लगाउँछ र फुटाउँछ | ड्रायरको डाउनस्ट्रीममा शीत बिन्दु पढ्ने |
| तेल र कणहरू | तेल-रहित वा कोलेसिङ र कार्बन फिल्टरेशन द्वारा तेल हटाइन्छ | तेलको बाफ अप्टिक्समा जल्छ र किनारहरूलाई दूषित गर्छ | फिल्टर विभेदक दबाव र लेन्स निरीक्षण अन्तराल |
| बफर भण्डारण | मागको वृद्धिलाई अवशोषित गर्न आकारको रिसीभर ट्याङ्की | लेजर नियन्त्रकहरूलाई दबाबको उतारचढाव मन पर्दैन | छेड्ने क्रममा दबाबको स्विङ र द्रुत रूपरेखा परिवर्तनहरू |
चाप र प्रवाह
नोजललाई चाहिने दबाब र ड्रायर, फिल्टर र पाइपिङबाट हुने नोक्सानमा कम्प्रेसर निर्दिष्ट गर्नुहोस्। प्रवाह नोजलको व्यास र बीम प्रति घण्टा कति मिनेटमा छ भन्ने कुराबाट आउँछ। सन्दर्भ बिन्दुको रूपमा, एउटा प्रकाशित सेटअपले १६ बार कम्प्रेसरलाई जोड्छ जसले १३.४ किलोवाट इनपुट पावरबाट लगभग १.२७ m³/मिनेट प्रदान गर्दछ र वास्तविक काट्ने खपत ०.५ m³/मिनेटको नजिक हुन्छ, जसले गर्दा पियर्सिङ र ठूला नोजलहरूको लागि हेडरूम छोडिन्छ।
सुकाउने र निस्पंदन
यो पसलहरूले छोड्ने र पछि पछुताउने चरण हो। संकुचित हावाले ओसिलोपन र तेल वाष्प बोक्छ, र दुवै काट्ने टाउकोमा सुरक्षात्मक लेन्समा समाप्त हुन्छ। कुहिरो लागेको वा दूषित लेन्सले बीम छर्छ, काटिएको भागलाई कमजोर बनाउँछ, र तातोमा फुट्न सक्छ। वायु उपचार आपूर्तिकर्ताहरूले सामान्यतया माइनस ४० र माइनस ६० डिग्री सेल्सियस बीचको दबाब ओस बिन्दु निर्दिष्ट गर्छन्, जसको अर्थ कम्प्रेसर पछि डेसिकेन्ट वा उच्च-प्रदर्शन ड्रायर हो, त्यसपछि कोलेसिङ र सक्रिय कार्बन फिल्टरहरू। सुरक्षात्मक लेन्स टाउकोमा कहाँ बस्छ भनेर बुझ्न, गाइडमा समेटिएको छ फाइबर लेजर काट्ने मेसिनको मुख्य भागहरू, यसले प्रणालीमा सबैभन्दा महँगो उपभोग्य वस्तुलाई हावाको गुणस्तरले किन सुरक्षित राख्छ भन्ने कुरा स्पष्ट पार्छ।
पाइपिङ, प्लेसमेन्ट, र मर्मतसम्भार
कम्प्रेसरलाई लेजरको नजिक राख्नुहोस् ताकि उच्च-दबावको रन छोटो होस्, र सामान्य पसल लाइनहरूको सट्टा पूर्ण काम गर्ने चापको लागि मूल्याङ्कन गरिएको पाइपिङ प्रयोग गर्नुहोस्। प्रत्येक कुहिनो, द्रुत युग्मक, र लामो नली चलाउँदा नोजलमा दबाब पर्छ, त्यसैले धेरै स्थापनाहरूले काट्ने टाउकोमा छुट्टै उच्च-दबावको लाइन समर्पित गर्छन् जबकि नियामकले कार्यशालाको बाँकी भागमा कम-दबावको हावा खुवाउँछ।
हावा प्याकेजलाई लेजरको भागको रूपमा व्यवहार गर्नुहोस्, निर्माण सेवाहरूको रूपमा होइन। रिसीभरलाई पानी निकाल्नुहोस् र दैनिक अटो ड्रेनहरू जाँच गर्नुहोस्, साप्ताहिक रूपमा ओस बिन्दु लग गर्नुहोस्, र अनुमानको सट्टा भिन्न दबावमा फिल्टर तत्वहरू परिवर्तन गर्नुहोस्। ड्रेन छोडेपछिको एक भिजेको बिहान सुरक्षात्मक लेन्सहरूमा फिल्टर तत्वहरूको एक वर्षको तुलनामा बढी खर्च हुन सक्छ।
किनारा गुणस्तर व्यापार-अफहरू
एयर कटिङ नि:शुल्क स्वाप होइन; यो ग्यासको लागत र किनाराको उपस्थिति बीचको जानाजानी व्यापार हो। उद्योग केस रिपोर्टहरूले धेरै भागहरूमा एयर-कट किनाराको गुणस्तर अक्सिजन वा नाइट्रोजनको नजिक राख्छन्, तर बाँकी रहेको भिन्नता अनुमान गर्न सकिन्छ:
⦿ हल्का स्टील: काटिएको भागमा हल्का अक्साइड, सामान्य पूर्व-उपचार पछि रंग लगाउन र पाउडर कोटिंगको लागि सामान्यतया ठीक हुन्छ।
⦿ स्टेनलेस: हल्का पहेंलो देखि खैरो रंग र नाइट्रोजन भन्दा कम चम्किलो अनुहार; वेल्डिंग वा पालिस गर्नु अघि सफा गर्न आवश्यक पर्न सक्छ।
⦿ एल्युमिनियम: पातलो पानामा प्रायः नाइट्रोजन बराबर वा त्योभन्दा राम्रो, दबाब मिलाउँदा कम ड्रस हुन्छ।
⦿ बाक्लो खण्डहरू: मोटाई बढ्दै जाँदा फोहोरको जोखिम बढ्छ, जहाँ नाइट्रोजन वा अक्सिजन सामान्यतया कार्यक्रममा फर्कन्छ।
पियर्सिङको आफ्नै ध्यानको योग्यता छ। धेरै हावा सेटअपहरूले कम चापमा पियर्स गर्छन् र त्यसपछि काट्नको लागि कदम बढाउँछन्, किनभने पियर्सिङको समयमा पूर्ण-दबाव विस्फोटले पग्लिएको धातुलाई नोजलतिर फिर्ता छ्याप्न सक्छ। सम्पूर्ण कन्टूरमा एउटा निश्चित मान चलाउनुको सट्टा नियन्त्रकलाई त्यो प्रेसर स्विच व्यवस्थापन गर्न दिनुहोस्।
व्यावहारिक नियम भनेको ग्राहकले देखेको कुरा अनुसार अर्डर बुक क्रमबद्ध गर्नु हो। लुकेका कोष्ठकहरू, चित्रित प्यानलहरू, र स्टील निर्माण भागहरू कोटिंगको लागि बाँधिएका आदर्श हावा उम्मेदवारहरू हुन्। वास्तुकला स्टेनलेस र फूड-ग्रेड भागहरू सामान्यतया नाइट्रोजनमा रहन्छन्, र दुबै ग्यासहरूलाई पाइपमा राख्छन् लेजर कटर मेसिन काट्ने कार्यक्रमलाई प्रति काम छनौट गर्न दिन्छ।
स्विच गर्नु भनेको सामान्यतया ग्यास लाइन स्वैप गर्नु मात्र होइन, पुन: ट्युन गर्नु हो। प्रत्येक सामग्री र मोटाईमा नोजलको आकार, फोकस स्थिति, र दबाब समायोजन गर्ने अपेक्षा गर्नुहोस्, त्यसपछि हावा प्यारामिटरहरूलाई आफ्नै काट्ने पुस्तकालयको रूपमा बचत गर्नुहोस्। धेरैजसो पसलहरूले प्रत्यक्ष कार्यहरू सार्नु अघि स्क्र्यापमा एक हप्ताको लागि परीक्षण कुपनहरू चलाउँछन्, र त्यो हप्ताले कुनै पनि विशिष्ट पाना भन्दा राम्रोसँग किनारा गुणस्तर प्रश्नको जवाफ दिन्छ।
नाइट्रोजनको तुलनामा प्रति घण्टा लागत
बिम-अन समय, नोजलको आकार, र चापको आधारमा ग्यासको लागत बढ्छ, र प्रत्येक अतिरिक्त बारसँगै नाइट्रोजनको लागत तीव्र गतिमा बढ्छ। हावाले बिलको संरचना परिवर्तन गर्छ: प्रति घन मिटर डेलिभर गर्नुको सट्टा, पसलले कम्प्रेसरको लागि एक पटक तिर्छ र त्यसपछि मुख्यतया यसलाई चलाउनको लागि बिजुलीको लागि। २-शिफ्ट सञ्चालनमा, त्यो भिन्नता चाँडै बढ्छ।
| कारक | संपीडित वायु | नाइट्रोजन | मापन |
|---|---|---|---|
| प्रति कटौती मिनेट ग्यास लागत | लगभग $०.०१ देखि $०.०३ सम्म, प्रायः बिजुली | लगभग $०.२० देखि $०.४०, उच्च चापमा बढी | ग्यास खर्चलाई बिम-अन मिनेटले भाग गर्दा |
| प्रति घन मिटर लागत | बेसलाइन | केही क्षेत्रहरूमा कम्तीमा ३ पटक हावा, दस पटकभन्दा बढी | भाडा र डेलिभरी सहित प्रति वर्ग मीटर डेलिभरी मूल्य |
| आपूर्ति रसद | साइटमा, माग अनुसार उत्पन्न गरिएको | बोतल, देवर, वा बल्क ट्याङ्की जसमा फोहोर जम्मा हुन्छ | ग्यास डेलिभरीको लागि पर्खँदै घण्टा डाउनटाइम |
| अग्रिम लगानी | उच्च-दबाव कम्प्रेसर, ड्रायर, फिल्टर, रिसीभर | ट्याङ्की भाडा वा जेनेरेटर, साथै निरन्तर ग्यास | एयर प्याकेजमा महिनाको भुक्तानी |
| स्टेनलेस स्टीलमा किनाराको परिणाम | किनारामा हल्का अक्साइड टिन्ट | चम्किलो, अक्साइड-रहित किनारा | भाग काटिएपछि सफा गर्न आवश्यक छ कि छैन |
केस स्टडीहरूले संख्याहरूलाई ठोस बनाउँछन्:
⦿ एक अष्ट्रेलियाली निर्माताले बढी खर्च गर्दै $9बोतलबंद नाइट्रोजनमा प्रति महिना,०००, २२ किलोवाट, १६ बार कम्प्रेसर प्याकेज जडान गरियो र रिपोर्ट गरियो $9सञ्चालन र सेवा लागत पछि पनि वार्षिक ६,००० बचत।
⦿ एक ट्रे निर्माताले लगभग रिपोर्ट गरे $4कम्प्रेस्ड एयर सिस्टमले एक वर्ष भित्र आफैंले भुक्तानी गर्ने भएकोले प्रति वर्ष २००० बचत हुन्छ।
⦿ एक अमेरिकी सम्झौता निर्माताले फाइबर लेजर चलाउने लागत कम ल्यायो $4 प्रति घण्टा, यसको नाइट्रोजन आधारभूत भन्दा लगभग ९० प्रतिशत सस्तो, जबकि पसलको हावामा यसको अधिकांश स्टेनलेस काम कटौती गर्दै।
तपाईंको आफ्नै भुक्तानी गणनाको लागि ३ अंकहरू आवश्यक पर्दछ: हालको मासिक नाइट्रोजन खर्च, प्रति महिना बीम-अन घण्टा, र सही आकारको कम्प्रेसर र उपचार प्याकेजको स्थापित मूल्य। नाइट्रोजन बिलबाट कम्प्रेसरको बिजुली र सेवा लागत घटाउनुहोस्, र बाँकी रहेको अंकले तपाईंलाई प्याकेजले आफैंको लागि तिर्न कति महिना लाग्छ भनेर बताउँछ। पसलहरू प्रायः लेपित माइल्ड स्टील काट्छन् र एल्युमिनियम भागहरू अक्साइड ट्रेड-अफले उनीहरूलाई कुनै खर्च गर्दैन किनभने सबैभन्दा छिटो प्रतिफल देख्छन्।

पूर्व-स्विच चेकलिस्ट
✔ ट्याङ्की भाडा र डेलिभरी शुल्क सहित बाह्र महिनाको नाइट्रोजन बिलहरू तान्नुहोस्।
✔ भाग मिश्रणलाई देखिने स्टेनलेस, लेपित स्टील, ग्याल्भेनाइज्ड र आल्मुनियममा क्रमबद्ध गर्नुहोस्, र कति हावा लिन सक्छ भनेर अनुमान गर्नुहोस्।
✔ तपाईंको सबैभन्दा ठूलो नोजलसँग मिल्ने प्रवाहको साथ, नोजल प्रेसर र लाइन हानिको लागि कम्प्रेसर निर्दिष्ट गर्नुहोस्।
✔ प्याकेजको भागको रूपमा ड्रायर, कोलेसिङ र कार्बन फिल्टरहरू, र रिसिभर ट्याङ्कीलाई बजेटमा राख्नुहोस्, अतिरिक्तको रूपमा होइन।
✔ देखिने स्टेनलेस र बाक्लो खण्डहरूको लागि नाइट्रोजन उपलब्ध राख्नुहोस्, र काट्ने कार्यक्रमलाई प्रति काम ग्यास चयन गर्न दिनुहोस्।
एयर काट्ने लागि तपाईंको फाइबर लेजर कन्फिगर गर्नुहोस्
पूर्ण दायरामा पावर लेभल र बेड साइजहरू तुलना गर्नुहोस् फाइबर लेजर काट्ने मेसिनहरू, र तपाईंको सामग्रीको लागि मिल्दो उच्च-दबाव कम्प्रेसर र हावा उपचार प्याकेज समावेश गर्ने नि:शुल्क उद्धरण अनुरोध गर्नुहोस्।