लेजर वेल्डिंग भनेको उच्च-ऊर्जा लेजर पल्सको प्रयोग हो जसले सामग्रीलाई सानो क्षेत्रमा स्थानीय रूपमा तताउँछ। लेजर विकिरणको ऊर्जा थर्मल चालन मार्फत सामग्रीमा फैलिन्छ र सामग्रीलाई पगालेर विशिष्ट पग्लिएको पोखरी बनाउँछ। वेल्डिंगको उद्देश्य प्राप्त गर्न।

लेजर वेल्डिङ मेसिन को प्रकार
लेजर वेल्डिङ मेसिन यसलाई प्रायः लेजर कोल्ड वेल्डिङ मेसिन, लेजर आर्गन वेल्डिङ मेसिन, लेजर वेल्डिङ उपकरण, आदि भनेर पनि चिनिन्छ। यसको काम गर्ने विधि अनुसार, यसलाई प्रायः लेजर मोल्ड वेल्डिङ मेसिन (म्यानुअल लेजर वेल्डिङ उपकरण), स्वचालित लेजर वेल्डिङ मेसिन, लेजर स्पट वेल्डिङ मेसिन, अप्टिकल फाइबर ट्रान्समिसन लेजर वेल्डिङ मेसिन, ग्याल्भानोमिटर वेल्डिङ मेसिन, ह्यान्डहेल्ड वेल्डिङ मेसिन, आदि, विशेष लेजर वेल्डिङमा सेन्सर वेल्डिङ मेसिन, सिलिकन स्टील शीट लेजर वेल्डिङ उपकरण, किबोर्ड लेजर वेल्डिङ उपकरण समावेश छन्।
काम सिद्धान्त
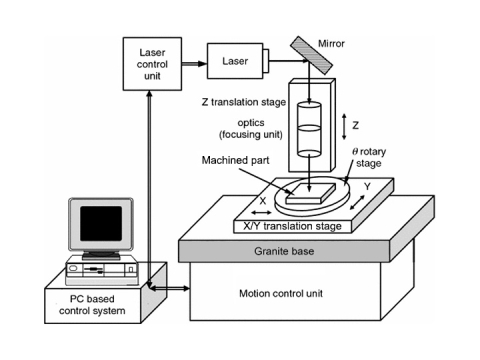
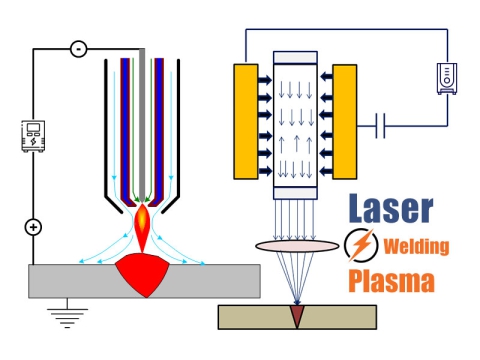
लेजर वेल्डिंग भनेको उच्च-ऊर्जा लेजर पल्सको प्रयोग हो जसले सामग्रीलाई स्थानीय रूपमा साना क्षेत्रहरूमा तताउँछ। लेजर विकिरणको ऊर्जा थर्मल चालन मार्फत सामग्रीमा फैलिन्छ, सामग्रीलाई पगालेर विशिष्ट पग्लिएको पोखरी बनाउँछ। यो एक नयाँ प्रकारको वेल्डिंग विधि हो, मुख्यतया पातलो-पर्खाल भएका सामग्रीहरू र सटीक भागहरूको वेल्डिंगको लागि। यसले स्पट वेल्डिंग, बट वेल्डिंग, स्ट्याक वेल्डिंग, सिल वेल्डिंग, आदि महसुस गर्न सक्छ। यसमा उच्च पक्ष अनुपात, सानो वेल्ड चौडाइ, र सानो ताप प्रभावित क्षेत्र छ। सानो विकृति, छिटो वेल्डिंग गति, चिल्लो र सुन्दर वेल्ड सीम, वेल्डिंग पछि कुनै वा सरल प्रशोधन, उच्च गुणस्तरको वेल्ड सीम, कुनै हावा प्वालहरू छैनन्, सटीक नियन्त्रण, सानो फोकस स्पट, उच्च स्थिति सटीकता, स्वचालित गर्न सजिलो।
लेजर वेल्डिङ मेसिनका १५ फाइदाहरू
१. आवश्यक तापको मात्रा न्यूनतममा घटाउन सकिन्छ, ताप प्रभावित क्षेत्रको धातु परिवर्तन दायरा सानो छ, र ताप चालनको कारणले हुने विकृति पनि सबैभन्दा कम छ।
२. ३ को एकल पास वेल्डिंगको वेल्डिंग प्रक्रिया प्यारामिटरहरू2mm प्लेट मोटाई योग्य गरिएको छ, जसले बाक्लो प्लेटहरूको वेल्डिंगको लागि आवश्यक समय घटाउन सक्छ र फिलर धातुहरूको प्रयोग पनि बचत गर्न सक्छ।
३. इलेक्ट्रोड प्रयोग गर्नु पर्दैन, इलेक्ट्रोड प्रदूषण वा क्षतिको बारेमा चिन्ता लिनु पर्दैन। र किनभने यो सम्पर्क वेल्डिंग प्रक्रिया होइन, मेसिनको पहिरन र विकृतिलाई न्यूनतममा कम गर्न सकिन्छ।
४. लेजर बीम फोकस गर्न, पङ्क्तिबद्ध गर्न र अप्टिकल उपकरणहरूद्वारा निर्देशित गर्न सजिलो छ। यसलाई वर्कपीसबाट उपयुक्त दूरीमा राख्न सकिन्छ, र वर्कपीस वरिपरि उपकरणहरू वा अवरोधहरू बीच पुन: निर्देशित गर्न सकिन्छ। अन्य वेल्डिंग विधिहरू माथिको ठाउँ प्रतिबन्धहरू द्वारा सीमित छन्। खेल्न असमर्थ।
५. वर्कपीसलाई बन्द ठाउँमा राख्न सकिन्छ (भ्याकुम अन्तर्गत वा नियन्त्रणमा आन्तरिक ग्यास वातावरण)।
६. लेजर किरण सानो क्षेत्रमा केन्द्रित गर्न सकिन्छ र साना र नजिकको दूरीमा रहेका कम्पोनेन्टहरूलाई वेल्ड गर्न सकिन्छ।
७. वेल्डेबल सामग्रीहरूको दायरा फराकिलो छ, र विभिन्न विषम सामग्रीहरू पनि एकअर्कासँग जोड्न सकिन्छ।
८. उच्च-गतिको वेल्डिङ स्वचालित गर्न सजिलो छ, र यसलाई डिजिटल वा कम्प्युटरद्वारा पनि नियन्त्रण गर्न सकिन्छ।
९. पातलो वा पातलो व्यासको तार वेल्डिंग गर्दा, यो आर्क वेल्डिंग जत्तिकै पग्लने सम्भावना हुँदैन।
१०. चुम्बकीय क्षेत्रबाट प्रभावित हुँदैन (आर्क वेल्डिङ र इलेक्ट्रोन बीम वेल्डिङ सजिलो छ), वेल्डमेन्टलाई सही रूपमा पङ्क्तिबद्ध गर्न सक्छ।
११. फरक भौतिक गुणहरू (जस्तै फरक प्रतिरोध) भएका २ धातुहरूलाई वेल्ड गर्न सकिन्छ।
१२. कुनै भ्याकुम वा एक्स-रे सुरक्षा आवश्यक पर्दैन।
१३. द्रुत गति, ठूलो गहिराई र सानो विकृति।
१४. यदि प्वाल पारेर वेल्डिङ गरिन्छ भने, वेल्ड मन्काको गहिराई-चौडाइ अनुपात १०:१ सम्म पुग्न सक्छ।
१५. धेरै कार्यस्थानहरूमा लेजर बीम प्रसारण गर्न उपकरण स्विच गर्न सकिन्छ।