सीएनसी प्लाज्मा कटर के हो र यसले कसरी काम गर्छ?
को संयोजन प्लाज्मा कटर र CNC नियन्त्रकलाई CNC प्लाज्मा काट्ने मेसिन भनिन्छ। CNC प्लाज्मा कटरले उच्च तापक्रममा नोजलबाट निस्कने उच्च-गतिको वायुप्रवाहलाई आयनीकरण गर्न र विद्युतीय कन्डक्टरहरू बनाउन सरल र प्रयोग गर्न सजिलो CNC प्रणालीलाई संयोजन गर्दछ। जब करेन्ट त्यहाँबाट जान्छ, कन्डक्टरले उच्च-तापमानको प्लाज्मा चाप बनाउँछ, र चापको तापले वर्कपीसको चीरामा रहेको धातुलाई स्थानीय रूपमा पग्लन्छ (र वाष्पीकरण हुन्छ), र पग्लिएको धातुलाई उच्च-गतिको प्लाज्मा वायुप्रवाहको शक्तिद्वारा हटाइन्छ जसले चीराको प्रशोधन विधि बनाउँछ। कुण्डलाकार ग्यास प्रवाह प्रविधिद्वारा बनेको लामो र स्थिर प्लाज्मा चापले कुनै पनि चालक धातुको सहज र किफायती काटन सुनिश्चित गर्दछ।
समस्या र समाधानहरू
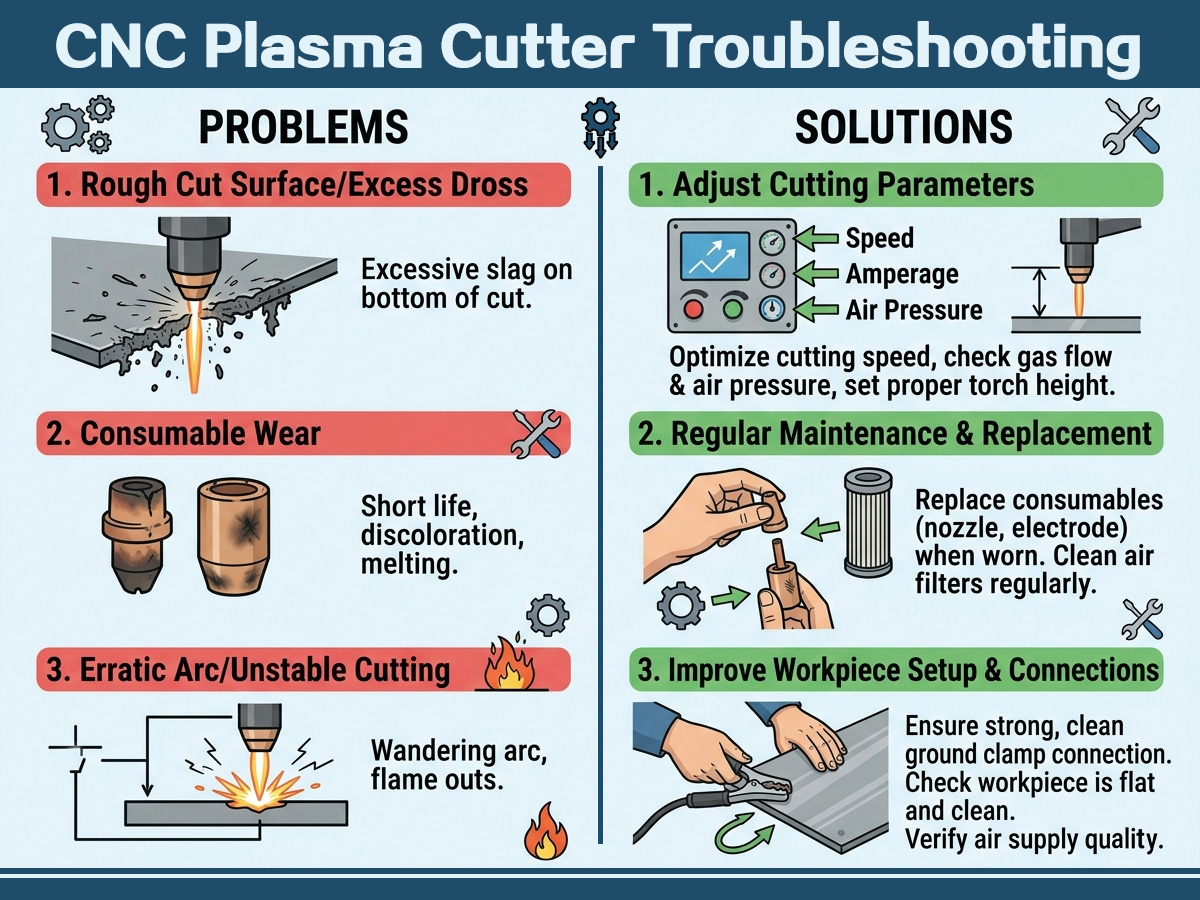
CNC प्लाज्मा कटर मेसिन सञ्चालन गर्ने प्रक्रियामा, तपाईंले विभिन्न असफलताहरूको सामना गर्नुहुनेछ। समस्याहरूको सामना गर्दा, अपरेटरले पहिले शान्त रहनु पर्छ, समस्याहरूको लक्षणहरूसँग मिलेर विफलताको कारणहरूको विश्लेषण गर्नुपर्छ, र समस्या निवारणको लागि समाधान खोज्नुपर्छ।
काम गर्ने हावाको चाप धेरै कम छ।
प्लाज्मा कटरले काम गरिरहेको बेला, यदि काम गर्ने हावाको चाप म्यानुअलले आवश्यक हावाको चाप भन्दा धेरै कम छ भने, यसको अर्थ प्लाज्मा आर्कको इजेक्शन गति कमजोर भएको छ, र इनपुट हावा प्रवाह आवश्यक मान भन्दा कम छ। यस समयमा, उच्च-ऊर्जा, उच्च-गतिको प्लाज्मा आर्क बनाउन सकिँदैन। फलस्वरूप, चीराको गुणस्तर कमजोर छ, चीरा प्रवेश गरिएको छैन, र चीरा जम्मा भएको छ। अपर्याप्त हावाको चापको कारणहरू हुन्: एयर कम्प्रेसरबाट अपर्याप्त हावा इनपुट। कटरको एयर रेगुलेटिंग भल्भको प्रेसर नियमन धेरै कम छ, सोलेनोइड भल्भमा तेल प्रदूषण छ, र हावाको मार्ग सहज छैन। त्यसकारण, यी पक्षहरूबाट एक-एक गरेर जाँच गर्न आवश्यक छ, र समस्याहरू फेला पार्नु र समयमै सुधार गर्नु आवश्यक छ।
काम गर्ने हावाको चाप धेरै बढी छ।
यदि इनपुट हावाको चाप धेरै उच्च छ भने, प्लाज्मा चाप बनेपछि, अत्यधिक वायुप्रवाहले केन्द्रित चाप स्तम्भलाई उडाउनेछ, चाप स्तम्भको ऊर्जा फैलाउनेछ, र प्लाज्मा चापको काट्ने शक्तिलाई कमजोर बनाउनेछ। मुख्य कारणहरू हुन्: इनपुट हावाको अनुचित समायोजन, एयर फिल्टर प्रेसर कम गर्ने भल्भको अत्यधिक समायोजन वा एयर फिल्टर प्रेसर कम गर्ने भल्भको विफलता।
इलेक्ट्रोड नोजल जस्ता पहिरिएका भागहरूको अनुचित स्थापना।
इलेक्ट्रोड नोजल थ्रेड गरिएको छ र यसलाई ठाउँमा स्क्रू गर्न आवश्यक छ। नोजलको अनुचित स्थापना, जस्तै स्क्रू थ्रेड कसिएको छैन, र एडी करेन्ट रिंग राम्रोसँग स्थापना गरिएको छैन, यसले अस्थिर काट्ने र लगाउने भागहरूलाई धेरै छिटो क्षति पुर्याउँछ।
इनपुट एसी भोल्टेज धेरै कम छ।
कमिसन गर्नु र प्रयोग गर्नु अघि, प्लाज्मा काट्ने मेसिनमा जडान भएको पावर ग्रिडमा पर्याप्त बोक्ने क्षमता छ कि छैन र पावर कर्डको विशिष्टताले आवश्यकताहरू पूरा गर्छ कि गर्दैन भनेर जाँच गर्नुहोस्। प्लाज्मा काट्ने मेसिनको स्थापना स्थान ठूला विद्युतीय उपकरणहरू र बारम्बार विद्युतीय हस्तक्षेप हुने ठाउँहरूबाट टाढा हुनुपर्छ।
जमिनको तार र वर्कपीस बीचको सम्पर्क कमजोर छ।
काट्नु अघि ग्राउन्डिङ एक आवश्यक तयारी हो। यदि कुनै विशेष ग्राउन्डिङ उपकरण प्रयोग गरिएको छैन भने, वर्कपीसको सतहमा इन्सुलेशन हुन्छ, र गम्भीर बुढ्यौलीको साथ ग्राउन्ड तारको लामो समयसम्म प्रयोगले ग्राउन्ड तार र वर्कपीस बीचको सम्पर्क कमजोर बनाउँछ।
टर्च ग्रिपको काट्ने गति र ठाडोपन।
विभिन्न सामग्री र मोटाई अनुसार काट्ने गति छिटो वा ढिलो हुनुपर्छ, र हालको आकार एकरूप हुनुपर्छ। धेरै छिटो वा धेरै ढिलो गर्दा माथिल्लो र तल्लो किनारहरूमा असमान काट्ने सतह र स्ल्याग निम्त्याउनेछ। थप रूपमा, काट्ने टर्च ठाडो रूपमा समातिएको छैन, र स्प्रे गरिएको प्लाज्मा आर्क पनि तिरछा रूपमा स्प्रे गरिएको छ, जसले काट्ने सतहलाई ढलान पनि दिनेछ।
समस्या निवारण
| समस्या | समस्या को कारण | समाधान |
| होस्ट "पावर स्विच" खोल्नुहोस्, पावर लाइट बल्दैन | १. "पावर इन्डिकेटर" बत्ती बिग्रिएको छ। | बदल्नुहोस् |
| २. २A फ्यूज खराब छ | बदल्नुहोस् | |
| ३. इनपुट ३-फेज ३८०V भोल्टेज छैन | ओवरहाल | |
| ४. इनपुट ३८०V ३-फेज भोल्टेज फेज लस। "फेज इन्डिकेटरको अभाव" बत्ती | ३-फेज भोल्टेज मापन गर्न मल्टिमिटर प्रयोग गर्नुहोस् आवश्यकताहरू पूरा गर्नुपर्छ | |
| ५. पावर र यस्तै | बदल्नुहोस् | |
| ६. खराब नियन्त्रण प्यानल वा होस्ट | ओवरहाल | |
| इनपुट ३-फेज पावर अन गरेपछि, पंखा घुम्दैन, तर "पावर इन्डिकेटर" बत्ती बल्छ। | १. इनपुट ३-चरण पावर चरण हानि | तालिका १.४ अनुसार निर्माण सामग्रीको दृष्टिकोण |
| २. पंखा बाहिरी वस्तुहरूले अड्किएको छ भने | विदेशी शरीर हटाउनुहोस् | |
| ३. फ्यानको पावर प्लग खुकुलो भयो | पुन: घुसाउनुहोस् | |
| ४. पङ्खाको सिसा बन्द | ओवरहाल | |
| ५. पंखा बिग्रिएको छ | बदल्नुहोस् वा ओभरहाल गर्नुहोस् | |
| ३-फेज इनपुट पावर, पावर इन्डिकेटर लाइट खोल्नुहोस्, पंखा घुम्ने काम सामान्य छ, तर "टेस्ट ग्यास" स्विच खोल्नुहोस्, टर्च नोजल हावा प्रवाह बिना नै खोल्नुहोस्। | १. कुनै इनपुट कम्प्रेस्ड हावा छैन | ग्यास आपूर्ति र ग्यास पाइपलाइनको मर्मतसम्भार |
| २. होस्ट ब्याक "एयर फिल्टर प्रेसर रेगुलेटर" असंतुलन, प्रेसर गेजले शून्य संकेत गर्दछ। "कम प्रेसर" ले रातो बत्तीलाई संकेत गर्दछ। | चाप पुन: समायोजन गर्नुहोस्। विधि: "एयर फिल्टर प्रेसर रिड्यूसर" ह्यान्ड ह्वीललाई घडीको दिशामा घुमाउनुहोस्, अन्यथा घटाउनुहोस्। | |
| ३. "परीक्षण ग्यास" खराब प्रकाश | बदल्नुहोस् | |
| ४. होस्ट इलेक्ट्रोम्याग्नेटिक भल्भ खराब छ | मर्मत वा प्रतिस्थापन गर्नुहोस् | |
| ५. ग्यास पाइपलाइन चुहावट वा सर्ट सर्किट | ओवरहाल | |
| "परीक्षण ग्यास" स्विच खोल्नुहोस्, नोजलमा हावा प्रवाह छ, "काटिएको" बत्ती बन्द हुँदा, टर्च स्विच बन्द भयो, तर न त एयर जेट न त होस्ट प्रोग्राम कार्य | १. टर्च स्विच भाँचिएको वा भाँचिएको स्विच लाइन | बदल्नुहोस् वा ओभरहाल गर्नुहोस् |
| २. "कट" स्विच खराब छ | बदल्नुहोस् | |
| ३. होस्ट नियन्त्रण सर्किट बोर्ड क्षति | ओवरहाल | |
| ४. होस्ट कन्ट्रोल ट्रान्सफर्मर वा सम्बन्धित लाइनहरू वा कम्पोनेन्टहरू क्षतिग्रस्त भएमा | ओवरहाल | |
| ५. सुरक्षा डाउनटाइममा तापक्रम भन्दा बढी दबाबको कमी र अन्य कारणहरूले गर्दा होस्ट | हावाको चाप सामान्यमा नफर्किएसम्म वा होस्टको तापक्रम सामान्यमा फर्किएपछि सामान्यमा नफर्किएसम्म | |
| ६. पानी चिसो पार्ने प्रणालीले सुसज्जित पानीले चिसो काट्ने टर्चले राम्रोसँग काम गरिरहेको छैन, वा ट्याङ्कीमा पानीको अभावले गर्दा दबाबको कमी भएको छ, जसले गर्दा होस्ट सुरक्षित अवस्थामा छ। | धाराको पानी आपूर्ति विभागको चाप बढेको छ कि छैन जाँच गर्नुहोस् र समाधान गर्नुहोस्। | |
| नोजलमा हावा प्रवाह भएको टर्च स्विच खोल्नुहोस् तर न त "माथि" न "माथि" काट्नुहोस्। | १. इनपुट ३-चरण पावर चरण हानि | ओवरहाल |
| २. ० भन्दा कम हावाको चाप।45Mpa | तालिका ३.२ मा वर्णन गरिएको विधिद्वारा सामान्यमा समायोजन गर्नुहोस् | |
| ३. इनपुट हावा प्रवाह धेरै सानो छ | इनपुट हावा प्रवाह ३००L/मिनेट बढाउनुहोस् | |
| ४. "जमिन काट्नुहोस्" चक र वर्कपीस कमजोर चालकता वा "जमिनको तार काट्नुहोस्" तार भाँचिएको | फेरि क्ल्याम्प वा सेवा कन्डक्टर | |
| ५. काट्ने टर्च नोजल इलेक्ट्रोड वा अन्य भागहरू क्षतिग्रस्त | नयाँ भागहरूको प्रतिस्थापन | |
| ६. काट्ने तरिका सही छैन | टर्च स्विच खोल्नु अघि टर्च नोजललाई वर्कपीस काट्ने सुरुवात बिन्दुमा राख्नुपर्छ। | |
| ७. काट्ने टर्च केबल खुला सर्किट | होस्ट "आउटपुट इन्टरफेस" को प्रवाहकीय भाग र टर्च इलेक्ट्रोड बीचको बाटो मापन गर्न मल्टिमिटर R * 10 फाइल प्रयोग गर्नुहोस्, अन्यथा सतह केबल भाँचिएको छ। | |
| ८. होस्ट "FD" स्पार्क ग्याप धेरै ठूलो वा सर्ट सर्किट भएको | टंगस्टन रडको खाडल पुन: समायोजन गर्नुहोस् लगभग 0.5mm-0।8mm, यदि टंगस्टन रड संरचनाको विभाग हो भने, २ वटा खाली ठाउँहरू बराबर जोडिन्छन् 0.5mm-0।8mm | |
| ९. लाइनको होस्ट भाग वा कम्पोनेन्ट क्षति, जस्तै प्रेसर नियन्त्रक | ओवरहाल | |
| १०, होस्ट नियन्त्रण बोर्ड विकार वा क्षति | मर्मत वा प्रतिस्थापन गर्नुहोस् | |
| ११. टर्च क्षति | मल्टिमिटर R * 10K फाइल काट्ने टर्च इलेक्ट्रोड होल्डर प्रयोग गर्नुहोस् र बाह्य थ्रेड M32 वा M35 प्रतिरोध मान ∽ देखि सयौं K को नजिक हुनुपर्छ, यदि प्रतिरोध धेरै सानो छ (जस्तै केही Ka केही Ω) ले क्षति वा ओसिलोपनलाई संकेत गर्दछ भने, धुने र सुकाउने मापन पछि, क्षति पुष्टि गर्न प्रतिस्थापन गर्नुपर्छ। | |
| सम्पर्क काट्न सकिन्छ, तर गैर-सम्पर्क काट्न सकिँदैन, प्रयोग गैर-स्थानान्तरण चाप गैर-स्पार्किंग नोजल | 1.15A फ्यूज फ्यूज खुला सर्किट | बदल्नुहोस् |
| २. "एयर फिल्टर प्रेसर रिड्यूसर" ले मान धेरै उच्च भएको संकेत गर्छ। | तालिका ३.२ मा देखाइएको विधि अनुसार समायोजन गर्नुहोस् | |
| ३. टर्च इलेक्ट्रोड नोजल वा अन्य भागहरू क्षतिग्रस्त | बदल्नुहोस् | |
| ४. काट्ने टर्चको ओसिलोपन, संकुचित हावाको आर्द्रता धेरै बढी छ | टर्च सुकाइन्छ र कम्प्रेस गरिएको हावा सुकाइन्छ र त्यसपछि मेसिनमा हालिन्छ। | |
| ५. टर्च खोल्ने बीचको तार काट्न "पाइलट आर्क इन्टरफेस" | "पाइलट आर्क इन्टरफेस" टर्मिनल मापन गर्न मल्टिमिटर R * १० फाइल प्रयोग गर्नुहोस् र धातुको टर्च काट्ने टर्च पास हुनुपर्छ। | |
| ६. काट्ने मशालको क्षति | निरीक्षण विधि यो तालिका ५.११ जस्तै छ। | |
| फाइलमा राखिएको काट्ने मोटाई चयन स्विच काट्न सकिन्छ, तर अर्को फाइलले काम गर्दैन। | १. काटिएको बाक्लो स्विच वा तारको छनोट खराब छ | बदल्नुहोस् |
| २. होस्ट एसी कन्ट्याक्टर CJ2 वा CJ1 मध्ये एउटा खराब छ | बदल्नुहोस् वा मर्मत गर्नुहोस् | |
| ३. रेक्टिफायर मुख्य ट्रान्सफर्मर B3 खराब वा सम्बन्धित तार खुला सर्किट | सेवा | |
| काम गर्दा विद्युतीय चाप अस्थिर हुन्छ | १. चाप धेरै कम वा धेरै उच्च छ | पुन: समायोजन, विधि तालिका ३.२ हेर्नुहोस् |
| २. काट्ने टर्चको नोजल वा इलेक्ट्रोड जलाउने | बदल्नुहोस् | |
| ३. इनपुट एसी भोल्टेज धेरै कम छ | इनपुट एसी भोल्टेज समायोजन गर्नुहोस् | |
| ४. "जमिन काट्नुहोस्" र चालक बीचको खराब काम | राम्रोसँग जडान गरियो | |
| ५. काट्ने काम बिस्तारै चल्दै | आन्दोलनको गति समायोजन गर्नुहोस् | |
| 6. स्पार्क जेनरेटरले स्वचालित रूपमा चाप भाँच्न सक्दैन | सामान्य, टर्च स्विच खोल्ने स्पार्क जेनेरेटर डिस्चार्ज समय ०.५-१S हुनुपर्छ, र त्यसपछि स्वचालित रूपमा रोकिनुपर्छ, अन्यथा, नियन्त्रण सर्किट बोर्ड विकारहरू; नियन्त्रण सर्किट वा कम्पोनेन्ट विफलता, ओभरहाल गर्नुपर्छ। | |
| ७. होस्टमा भएका सम्बन्धित कम्पोनेन्टहरूले राम्ररी काम गरिरहेको छैन | ओवरहाल | |
| मूल्याङ्कन गरिएका सूचकहरू सम्म प्लाज्मा काट्ने मोटाई | १. ३८०V सम्मको ३-चरण भोल्टेज इनपुट गर्नुहोस् | इनपुट भोल्टेज समायोजन गर्नुहोस् |
| २. इनपुट पावर क्षमता धेरै सानो छ, काट्ने दबाव धेरै कम छ | इनपुट क्षमता बढाउनु पर्छ | |
| ३. संकुचित हावाको चाप धेरै कम वा धेरै उच्च भएको ठाउँमा प्रवेश गर्नुहोस् | ०.४Mpa मा समायोजन गर्नुहोस्, विधि तालिका ३.२ हेर्नुहोस् | |
| ४. कम्प्रेस्ड हावा प्रवाह धेरै सानो छ भने प्रविष्ट गर्नुहोस्, कामको चाप गेजले मान सामान्यबाट लगभग ०.३Mpa मा झरेको देखाउँछ, काम गर्न रोक्नुहोस् पावर स्विच बन्द गर्नुहोस्, चाप तुरुन्तै सामान्यमा फर्कनुहोस्। | प्लस इनपुट कम्प्रेस्ड हावा प्रवाह ३००L/मिनेटमा; यदि प्रणाली पाइप प्वालमा आधारित छ भने धेरै सानो छ, φ भन्दा ठूलो हुनुपर्छ।8mm पाइपलाइनमा प्वाल | |
| 5. "कट मोटाई चयन" अनुपयुक्त चयन गरिएको गियर स्विच गर्नुहोस् | "अपस्केल" मा साट्नुहोस् | |
| ६. काट्ने गति धेरै छिटो | काट्ने गति कम गर्नुहोस् | |
| ७. कार्य सामग्री तालिका २ सँग मेल खाँदैन। | समायोजन प्यारामिटरहरू | |
| ८. नोजल प्वाल जलेको छ। | नयाँ नोजल समायोजन गर्नुहोस् | |
| ९. इलेक्ट्रोड जलेको छ | बदल्नुहोस् | |
| १०. नोजल मोडेल गलत छ | सही प्रकारको नोजल समायोजन गर्नुहोस् | |
| ११. हावा प्रणाली वा काट्ने टर्च केबलको चुहावटमा क्षति पुगेको छ, त्यसपछि नोजल ओरिफिस प्रवाह उल्लेखनीय रूपमा कम भएको छ | मर्मत वा बदल्नुहोस् | |
| सामग्री पूर्वाग्रह काट्नुहोस् | १. नोजल इलेक्ट्रोड बिग्रिएको छ | बदल्नुहोस् |
| २. नोजल इलेक्ट्रोड माउन्ट गर्ने स्थिति फरक अक्ष हो | सहि पुन: स्थापना गर्नुहोस् | |
| ३. धेरै छिटो काट्ने | उपयुक्त ढिलो गर्नुहोस् | |
| ४. नोजल अक्ष र वर्कपीस प्लेन ठाडो छैन | समायोजन गर्नुहोस् र समाधान गर्नुहोस् | |
| धेरै चौडा काट्ने, कम गुणस्तरको चीरा | १. काट्ने गति धेरै ढिलो छ | गति समायोजित गर्नुहोस् |
| २. नोजल, इलेक्ट्रोड जलेको छ | अद्यावधिक | |
| ३. काम गर्ने सामग्री, मोटाई र "कट मोटाई विकल्प" स्विच स्थिति मेल खाँदैन। | समायोजन | |
| ४. नोजल मोडेल सही छैन, प्वाल धेरै ठूलो छ। | सही प्रकारको नोजल बदल्नुहोस् | |
| प्लाज्मा काट्ने टर्च जल्यो | १. धातुको चापको टोपी संकुचित छैन | सामान्यतया इलेक्ट्रोड नोजललाई तुरुन्तै कम्प्रेस गर्नुपर्छ। |
| २. काट्ने टर्च कन्डक्टिव्ह जोर्नीहरू खुकुलो, केबल श्वासनली भाँचिएको, पानीले चिसो टर्च इन्टरफेस चुहावट | समयमै जाँच गर्नुहोस् र समाधान गर्नुहोस् | |
| ३. काट्ने टर्च जोर्नीहरू कमजोर इन्सुलेशन | राम्रोसँग जोडिएको ठाउँमा इन्सुलेशन सुनिश्चित गर्नुपर्छ | |
| ४. काट्ने टर्च सिरेमिक सुरक्षात्मक आवरण बिग्रिएको छ, तर तुरुन्तै बदलिएको छैन। | तुरुन्तै प्रतिस्थापन गर्नुपर्छ | |
| ५. अतिरिक्त पानीमा संकुचित हावा | यदि संकुचित हावामा आर्द्रता छ भने, पानीमा "एयर फिल्टर प्रेसर रिड्यूसर" समयमै डिस्चार्ज गर्नुहोस्। | |
| ६. बुट काट्ने, काट्ने टर्च मोडेल गलत | समानान्तर काट्ने क्रममा पानीले चिसो काट्ने टर्च छनौट गर्नुपर्छ, एयर-कूल्ड काट्ने टर्च बोक्ने क्षमता धेरै सानो छ, प्रयोग गर्न सकिँदैन। | |
| ७. जलाएपछि इलेक्ट्रोड बदलिँदैन | इलेक्ट्रोड बर्न तुरुन्तै अद्यावधिक गर्नुपर्छ। | |
| ८. पानीले चिसो टर्चले काम गर्ने पानी प्रणाली सामान्य छैन वा परिवेशको तापक्रम धेरै कम छ, इन्टरफेस चुहावट | जाँच गर्नुहोस् र समाधान गर्नुहोस्, र फ्रिजिङ तापक्रम वातावरणमा काम गर्न सक्दैन | |
| रेक्टिफायर डायोडहरू D1-D6 प्रायः जल्छन् | १. नयाँ डायोड रिभर्स रिभर्स भोल्टेज धेरै कम छ | रिभर्स भोल्टेज सहन> १२००V डायोड चयन गर्नुपर्छ |
| २. C2-C101; C103; C104 वा R106; R101 एक वा केही क्षतिग्रस्त | बदल्नुहोस् | |
| ३. रेक्टिफायर ट्रान्सफर्मर B3 बिग्रिएको छ। | बदल्नुहोस् वा मर्मत गर्नुहोस् | |
| ४. प्लाज्मा काट्ने टर्च बिग्रिएको छ | मुख्य एकाइबाट टर्च हटाउनुहोस्, मल्टिमिटर R * 10K फाइल मापन गर्ने इलेक्ट्रोड र टर्चको बाह्य धागो M32 वा M35 प्रयोग गरेर। प्रतिरोध मान ∽ को नजिक हुनुपर्छ, यदि दशौं K भन्दा कम क्षतिग्रस्त भएको छ भने। |
होस
CNC प्लाज्मा कटर प्रयोग गर्दा, काट्ने गुणस्तर अस्थिर हुन्छ, र लगाउने भागहरू बारम्बार बदलिन्छन्। यो पाइयो कि प्रयोगकर्ताको सञ्चालन सञ्चालनको क्रममा पर्याप्त मानकीकृत छैन, र एकै समयमा, उसले केही विवरणहरूमा पर्याप्त ध्यान दिँदैन। CNC प्लाज्मा काट्ने मेसिनहरूको दैनिक प्रयोगको लागि केही सुझावहरू संक्षेपमा प्रस्तुत गरिएको छ, तपाईंलाई सुविधा प्रदान गर्ने आशामा:
काट्ने काम किनारबाट सुरु गर्नुपर्छ।
सम्भव भएसम्म, काटिएको भागलाई छिद्र पार्नुको सट्टा किनाराबाट काट्न सुरु गर्नुहोस्। किनारालाई सुरुवात बिन्दुको रूपमा प्रयोग गर्नाले उपभोग्य वस्तुको आयु लम्बिनेछ, सही तरिका भनेको प्लाज्मा चाप सुरु गर्नु अघि नोजललाई सिधै वर्कपीसको किनारामा लक्षित गर्नु हो।
अनावश्यक "आर्सिङ (वा पाइलटिंग)" समय घटाउनुहोस्।
चाप सुरु गर्दा नोजल र इलेक्ट्रोड दुवै धेरै छिटो खपत हुन्छ, र सुरु गर्नु अघि टर्च काट्ने धातुको पैदल दूरी भित्र राख्नुपर्छ।
नोजल ओभरलोड नगर्नुहोस्।
नोजल ओभरलोड गर्दा (अर्थात्, नोजलको सञ्चालन प्रवाहभन्दा बढी) नोजल चाँडै विफल हुनेछ। वर्तमान तीव्रता नोजलको सञ्चालन प्रवाहको ९५% हुनुपर्छ। उदाहरणका लागि: १००A नोजलको एम्पेरेज ९५A मा सेट गर्नुपर्छ।
उचित काट्ने दूरी प्रयोग गर्नुहोस्।
निर्देशन पुस्तिकाको आवश्यकता अनुसार, उचित काट्ने दूरी अपनाइन्छ। काट्ने दूरी भनेको काट्ने नोजल र वर्कपीसको सतह बीचको दूरी हो। पर्फोरेट गर्दा, सामान्य काट्ने दूरीको दोब्बर वा प्लाज्मा आर्कद्वारा प्रसारित गर्न सकिने अधिकतम h8 दूरी प्रयोग गर्ने प्रयास गर्नुहोस्।
प्वाल पार्ने मोटाई मेसिन प्रणालीको स्वीकार्य दायरा भित्र हुनुपर्छ।
काट्ने मेसिनले काम गर्ने मोटाई भन्दा बढी भएको स्टील प्लेटलाई छेड्न सक्दैन। सामान्य छेड्ने मोटाई हो 1/2 सामान्य काट्ने मोटाईको। टर्च र उपभोग्य वस्तुहरू सफा राख्ने प्रयास गर्नुहोस्। टर्च र उपभोग्य वस्तुहरूमा भएको कुनै पनि फोहोरले प्रणालीको प्लाज्मा कार्यलाई धेरै असर गर्नेछ। उपभोग्य वस्तुहरू प्रतिस्थापन गर्दा, तिनीहरूलाई सफा फ्लानेलमा राख्नुहोस्, टर्चको जडान रिब बारम्बार जाँच गर्नुहोस्, र इलेक्ट्रोड सम्पर्क सतह र नोजललाई हाइड्रोजन पेरोक्साइड-आधारित क्लीनरले सफा गर्नुहोस्।
सीएनसी प्लाज्मा कटर समस्या र समाधान: १० सोधिने प्रश्नहरू
१. मेरो CNC प्लाज्मा कटरले तल्लो किनारामा अत्यधिक फोहोर किन उत्पादन गर्छ?
गलत यात्रा गतिको कारणले गर्दा तल्लो तहको फोहोर हुन्छ। ढिलो काट्दा नरम फोहोर सिर्जना हुन्छ; छिटो काट्दा कडा फोहोर उत्पादन हुन्छ जसलाई पिस्न आवश्यक पर्दछ। गति समायोजन गर्नुहोस् 10% तपाईंको बाट वृद्धि प्लाज्मा कटर गाइड काटिएको चार्ट।
२. मेरो प्लाज्मा टर्चले काट्ने बिचको भागमा चाप गुमाउनुको कारण के हो?
आर्क हानि सामान्यतया अपर्याप्त हावाको चाप, कमजोर जमिन जडान, वा दूषित प्लेट सतहको कारणले हुन्छ। तपाईंको क्ल्याम्प सम्पर्कहरू सफा नाङ्गो धातु सुनिश्चित गर्नुहोस् र तपाईंको मा एकरूप हावा वितरण प्रमाणित गर्नुहोस्। सीएनसी प्लाज्मा काट्ने तालिका.
प्लाज्मा काट्ने क्रममा पातलो धातुको पातालाई वार्प हुनबाट कसरी रोक्ने?
पूर्ण प्रवेश प्राप्त गर्न सबैभन्दा कम एम्पेरेज प्रयोग गर्नुहोस्, यात्रा गति अधिकतम गर्नुहोस्, र छेउछाउका मार्गहरू बीच चिसो हुन अनुमति दिन अनुक्रम कटौती गर्नुहोस्। A प्लाज्मा पानी तालिका १६ गेज भन्दा पातलो सामग्रीमा वार्पिङलाई नाटकीय रूपमा कम गर्छ।
४. मेरा प्लाज्मा-काटिएका प्वालहरू किन पातला र गोलाकार छन्?
एक इन्च भन्दा कम प्वालहरू भएको ठाउँमा सिफारिस गरिएको कट h8 मा आफ्नो THC लक गर्नुहोस् र यात्रा गति घटाउनुहोस् 60% परिधि गतिको। यसले चापको पछिल्लो किनारालाई समात्न दिन्छ, जसले गर्दा थप बेलनाकार प्वालहरू उत्पादन हुन्छन्।
५. मैले प्लाज्मा उपभोग्य वस्तुहरू कति पटक बदल्नुपर्छ?
जब तपाईंले ठूलो छिद्र, इलेक्ट्रोड क्रेटरिङ, आर्क भटकने, वा बढेको फोहोर देख्नुहुन्छ, नोजल र इलेक्ट्रोडहरू बदल्नुहोस्। ताजा उपभोग्य वस्तुहरूले अन्य कुनै पनि परिवर्तन भन्दा बढी काट्ने समस्याहरू समाधान गर्छन्। पालना गर्नुहोस् a प्लाज्मा कटर मर्मत तालिका पहिरन ट्र्याक गर्न।
६. प्लाज्मा-कट किनाराहरूमा असंगत बेभल कोणहरूको कारण के हो?
क्षतिग्रस्त वा जीर्ण नोजल ओरिफिसले चाप सममितिमा बाधा पुर्याउँछ र असमान कोणिकता सिर्जना गर्दछ। ±०.०१० इन्च भित्र कट h8 कायम राख्नुहोस् र तपाईंको घुमाउरो घण्टी र शिल्ड क्याप सिट सही रूपमा एकरूप छ भनी प्रमाणित गर्नुहोस्। प्लाज्मा काट्ने परिशुद्धता.
७. के मेरो कम्प्रेस्ड हावामा भएको आर्द्रताले प्लाज्मा कटको गुणस्तरलाई असर गर्न सक्छ?
हो। ओसिलोपनले टर्च भित्रको आयनीकरणमा बाधा पुर्याउँछ, जसले गर्दा चाप अस्थिर हुन्छ र छिटो उपभोग्य वस्तुहरू घिसिन्छन्। कटरको माथिल्लो भागमा रेफ्रिजरेटेड एयर ड्रायर र कोलेसिङ फिल्टर स्थापना गर्नुहोस्।
८. मेरो THC ले किन टर्चलाई कुनाहरूमा रहेको वर्कपीसमा हाल्छ?
जब मेसिन कुनाहरूमा ढिलो हुन्छ, आर्क भोल्टेज परिवर्तन हुन्छ र THC ले स्ट्यान्डअफ दूरी गलत पढ्छ। तपाईंको अनुसार स्लोडोनको समयमा THC लाई असक्षम पार्न आफ्नो नियन्त्रक कन्फिगर गर्नुहोस्। सीएनसी प्लाज्मा कटर सञ्चालन म्यानुअल एन्टी-डाइभ सेटिङहरूको लागि।
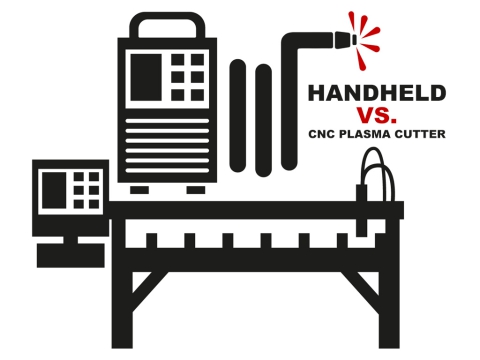
९. के म मेरो CNC प्लाज्मा टेबलमा ह्यान्डहेल्ड प्लाज्मा टर्च प्रयोग गर्न सक्छु?
ह्यान्ड टर्चहरूमा खाच भएका नोजलहरू हुन्छन् जुन यान्त्रिकीकृत सञ्चालनको समयमा बन्द हुन्छन्। CNC प्रयोगको लागि समतल-अनुहार नोजल भएको मेसिन टर्च आवश्यक छ। तुलना गर्नुहोस् ह्यान्डहेल्ड बनाम सीएनसी प्लाज्मा कटरहरू सेटअप गर्नु अघि।
१०. सानो पसलको लागि CNC प्लाज्मा काट्ने प्रणालीको लागत कति पर्छ?
हबी-ग्रेड ४×४ टेबलहरू सुरुदेखि नै $5,०००–$८,००० सम्म, जबकि उत्पादन प्रणालीहरूको दायरा $1५,०००–$५०,०००+। उपभोग्य वस्तुहरू र CAM सफ्टवेयरको लागि बजेट।