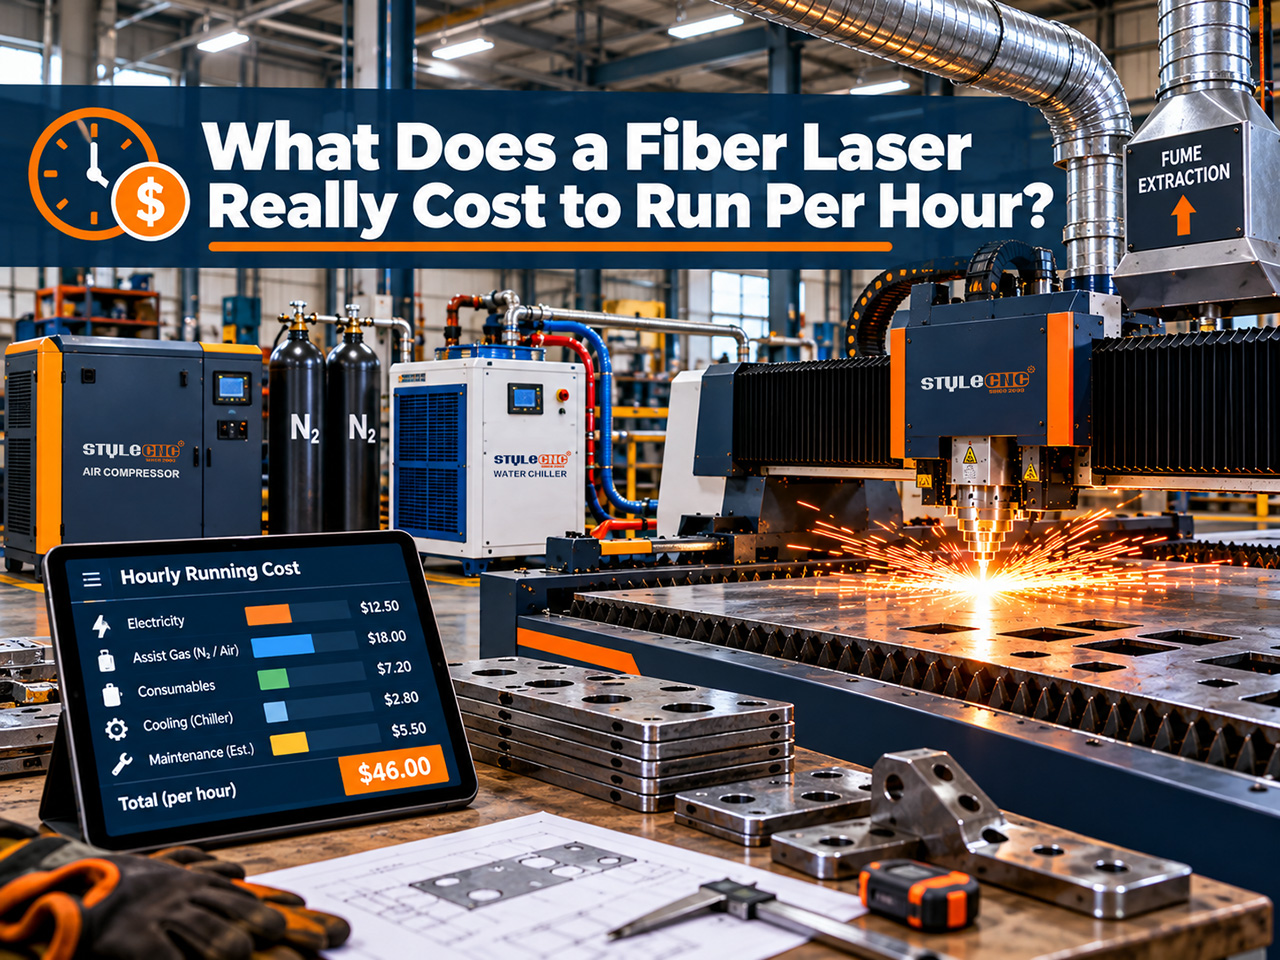
बिक्रीको समयमा खरिद मूल्यले सबैको ध्यान खिच्छ, तर सञ्चालन लागतले मेसिनले आफैंले तिर्छ कि तिर्दैन भन्ने निर्णय गर्छ। खरीददारहरूले स्पष्ट शब्दमा एउटै प्रश्न सोध्छन्: एक पटक यो भुइँमा पुगेपछि, एक घण्टा काट्दा मलाई वास्तवमा कति खर्च लाग्छ? यो गाइडले त्यो घण्टालाई यसको पार्टपुर्जा, बिजुली, ग्यास, उपभोग्य वस्तुहरू, मर्मतसम्भार र श्रममा विभाजन गर्दछ, र ३ किलोवाट, ६ किलोवाट र १२ किलोवाट मेसिनहरूको कुल रकमलाई सँगसँगै राख्छ।
यदि तपाईं अझै पनि खरिद मूल्यहरू तुलना गर्दै हुनुहुन्छ भने, सुरु गर्नुहोस् लेजर काट्ने मेसिनको मूल्य कति पर्छ?। यो पृष्ठले त्यो ठाउँबाट सुरु गर्छ जहाँबाट त्यो समाप्त हुन्छ: डेलिभरी पछिको प्रत्येक घण्टाको लागत।
वाटेज अनुसार बिजुली: ३ किलोवाट, ६ किलोवाट, र १२ किलोवाट
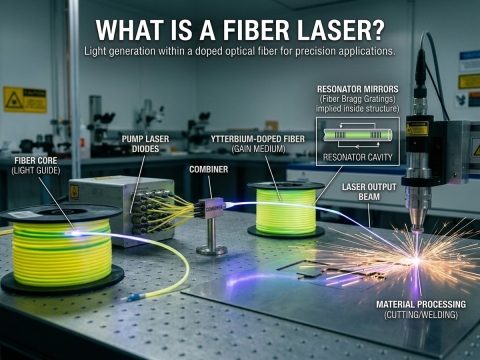
फाइबर लेजरहरू कुशल छन्। निर्माताहरूले भित्ता-प्लग दक्षता ३५ प्रतिशतभन्दा माथि उद्धृत गर्छन्, केही स्रोतहरूमा लगभग ५० प्रतिशत पुग्छन्, जबकि पुरानोको लागि लगभग १० देखि २० प्रतिशत हुन्छ। CO2 लेसर्स। तर लेजर स्रोत लोडको अंश मात्र हो। चिलर, फ्युम एक्स्ट्र्याक्सन, सर्वो ड्राइभ र कन्ट्रोल क्याबिनेटले मेसिन चलिरहेको बेला पावर तान्छन्।
| लेजर पावर | विशिष्ट कुल प्रणाली ड्र | यो कहाँ जान्छ | प्रति घण्टा $०.१५/kWh मा बिजुली | मापन |
|---|---|---|---|---|
| १० किलोवाट | लगभग ५०० किलोवाट | लगभग १० किलोवाट स्रोत प्लस ५ किलोवाट चिलर | हाम्रो बारेमा $2.25 | पूर्ण सिफ्टमा मिटर गरिएको kWh |
| १० किलोवाट | लगभग ४० देखि ५० किलोवाट | स्रोत, चिलर, फ्युम फिल्टर, ड्राइभ र नियन्त्रण क्याबिनेट | हाम्रो बारेमा $3.75 देखि $4.50 | औसत ड्र, नेमप्लेट क्षमता होइन |
| १० किलोवाट | लगभग ४० देखि ५० किलोवाट | ठूलो स्रोत र चिलरले भारलाई हावी बनाउँछ | हाम्रो बारेमा $6.00 देखि $7.50 | उपयोगिता मिटरबाट प्रति बीम-अन घण्टा kWh |
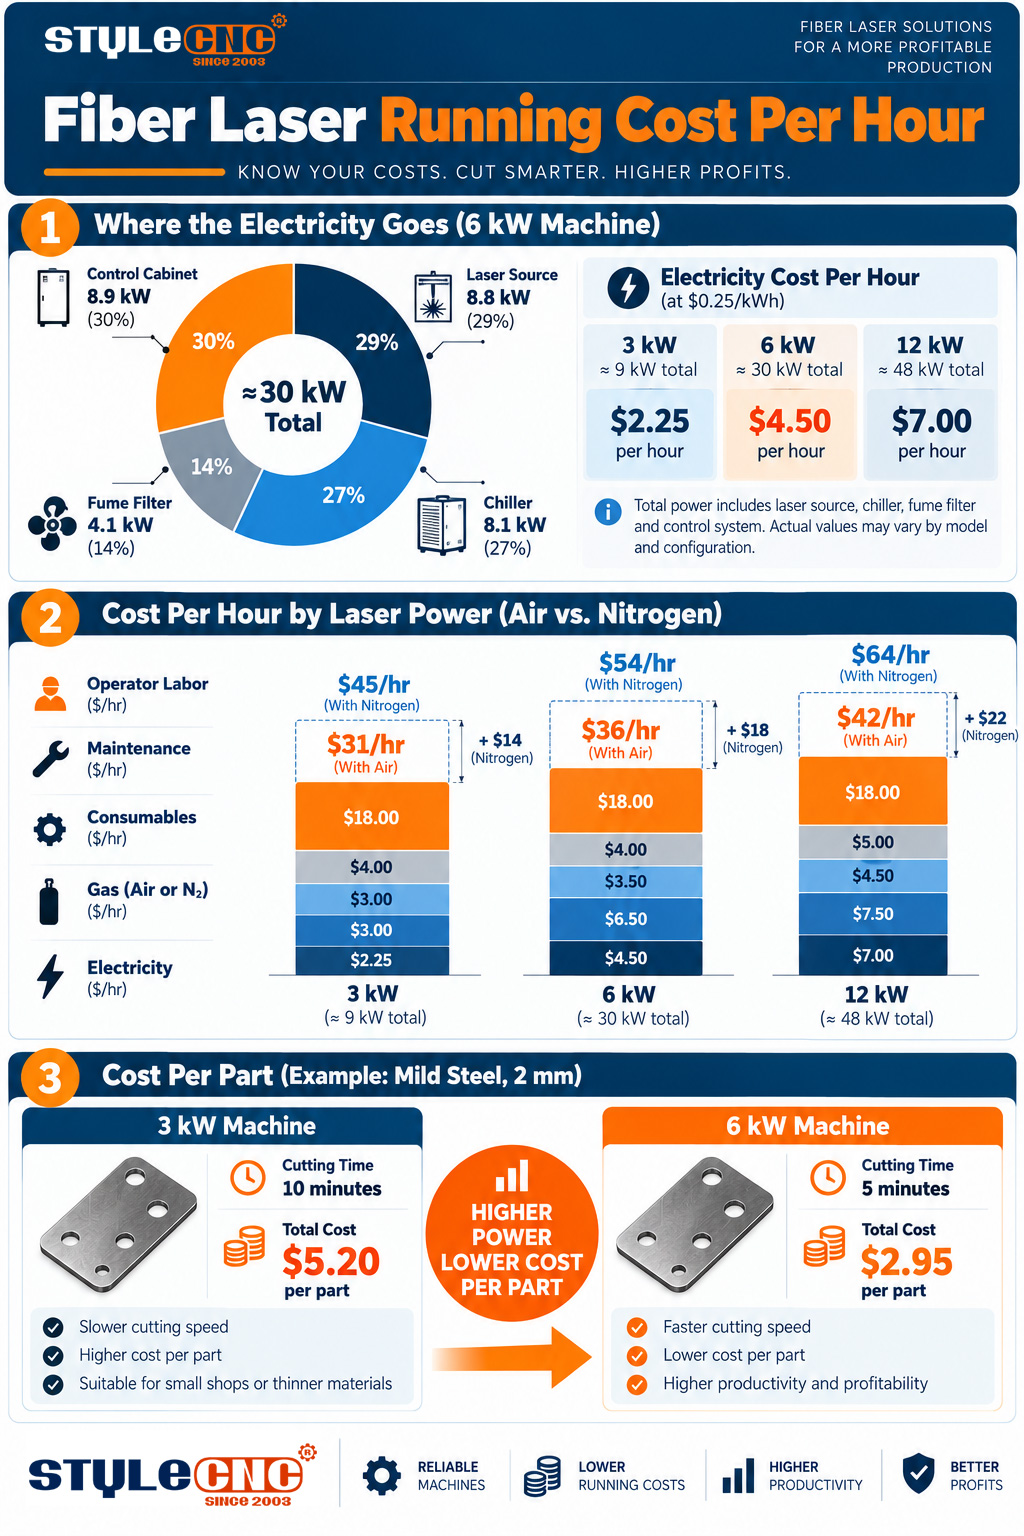
एउटा प्रकाशित ६ किलोवाटको मेसिन स्पेसिफिकेशनले स्प्लिट वेललाई चित्रण गर्दछ: लेजर स्रोतको लागि लगभग ८.८ किलोवाट, चिलरको लागि ८.१ किलोवाट, फिल्टरको लागि ४.१ किलोवाट, र विद्युतीय प्यानलको लागि ८.९ किलोवाट, औसत कुल २९.६ किलोवाटको लागि। ३ किलोवाटको प्रणाली १५ किलोवाटको नजिक, स्रोतको लागि लगभग १० किलोवाट र चिलरको लागि ५ किलोवाटको लागि अवतरण गर्दछ।
• नेमप्लेट वा स्थापित क्षमताले वास्तविक क्षमतालाई बढाइचढाइ गर्छ; एउटा १२ किलोवाटको मेसिनले ४९.४ किलोवाट जडान गरिएको देखाउँछ, तर स्रोत विरलै मात्र सबै घण्टा पूर्ण आउटपुटमा चल्छ।
• औसत किलोवाटलाई तपाईंको ट्यारिफले गुणन गर्नुहोस्: $०.१५ प्रति किलोवाट प्रति घण्टामा, ३० किलोवाट निकाल्ने ६ किलोवाटको मेसिनको लागत लगभग $4प्रति घण्टा .५०।
• निष्क्रिय समय बिताउन अझै पनि पैसा लाग्छ, किनकि चिलर र एक्स्ट्र्याक्सन कामहरू बीच चलिरहन्छ।
तपाईंको ट्यारिफले तस्वीर कसरी परिवर्तन गर्छ
क्षेत्र अनुसार बिजुलीको मूल्य धेरै गुणा फरक हुन्छ, त्यसैले उस्तै लेजर धातु काट्ने मेसिन बिजुलीको लागत धेरै फरक हुन सक्छ। $०.०८ प्रति किलोवाट प्रति घण्टामा, ३० किलोवाट निकाल्ने ६ किलोवाट प्रणालीको लागत लगभग $2प्रति घण्टा .४०; प्रति किलोवाट घण्टा $०.३० मा यसको लागत लगभग $9। मेसिन, कम्प्रेसर र अन्य उपकरणहरू एकैचोटि सुरु भएमा व्यावसायिक शुल्कहरूमा माग शुल्कहरू थप्न सकिन्छ, जुन स्थापना गर्नु अघि तपाईंको उपयोगितासँग जाँच गर्न लायक छ।
उच्च गुणस्तरको भए पनि, बिजुली सूचीको शीर्ष स्थानमा विरलै आउँछ। यसले खरीददारहरूलाई छक्क पार्छ CO2 लेजरहरू, जहाँ शक्ति एक प्रमुख लाइन थियो, र यो फाइबर लेजरहरूले पाता धातु काट्ने काम लिनुको एउटा कारण हो।
सहायक ग्यास खपत
ग्यासको सञ्चालन लागत सबैभन्दा बढी हुन्छ। एउटै मेसिनको लागत प्रति घण्टा केही डलर वा बीस डलरभन्दा बढी हुन सक्छ, यो कामलाई कुन ग्यास चाहिन्छ र कुन चापमा पर्छ भन्ने कुरामा निर्भर गर्दछ।
• कम्प्रेस्ड हावा: प्रायः कम्प्रेसरको बिजुली, प्रति काट्ने मिनेट लगभग $०.०१ देखि $०.०३, वा लगभग $1 लाई $2प्रति घण्टा .५०।
• अक्सिजन: कम चापमा बाक्लो माइल्ड स्टीलको लागि प्रयोग गरिन्छ, सामान्यतया दायराको बीचमा।
• नाइट्रोजन: उज्यालो स्टेनलेस र आल्मुनियम किनाराहरूको लागि उच्च-दबाव काट्ने, प्रायः प्रति काट्ने मिनेट $०.२० देखि $०.४०, वा लगभग $1गर्न 0 $2प्रति घण्टा ५०।
उच्च-शक्ति मेसिनहरूले ठूला नोजलहरू र बाक्लो सामग्रीमा उच्च प्रवाह प्रयोग गर्छन्, त्यसैले तिनीहरूको प्रति घण्टा ग्यास लागत बढ्छ। तिनीहरूको प्रति भाग लागत प्रायः घट्छ, किनभने तिनीहरूले कट छिटो समाप्त गर्छन्। त्यो ट्रेड-अफ पछाडिको काट्ने गतिहरू मा म्याप गरिएको छ फाइबर लेजर काट्ने धातुको मोटाई, गति, र शक्ति गाइड.
ग्यासको लागत कसरी आपूर्ति गरिन्छ भन्ने कुरामा पनि निर्भर गर्दछ। बोतल र सिलिन्डर बन्डलहरूमा ग्यासको माथि भाडा र डेलिभरी शुल्कहरू हुन्छन्, बल्क तरल ट्याङ्कीहरूले केही उत्पादन उम्लँदा गुमाउँछन्, र साइटमा नाइट्रोजन जेनरेटर वा कम्प्रेसरहरूले अग्रिम खरिदको लागि मासिक बिलको व्यापार गर्छन्। जब तपाईं प्रति घण्टा ग्यास गणना गर्नुहुन्छ, भाडा र डेलिभरी सहित सम्पूर्ण बीजकलाई ग्यासको लागि मात्र लाइन होइन, बीम-अन घण्टाद्वारा विभाजित गर्नुहोस्।
उपभोग्य वस्तुहरू: नोजल र सुरक्षात्मक लेन्सहरू
उपभोग्य वस्तुहरू स्थिर भोक भएका साना वस्तुहरू हुन्। सामान्य काटनमा लगाउने वस्तुहरू बीम मार्गको ठीक अन्त्यमा बस्छन्:
• नोजलहरू: स्प्याटर र टक्करबाट क्षतिग्रस्त; जब छिद्रले यसको गोलाकार आकार गुमाउँछ तब बदलिन्छ।
• सुरक्षात्मक झ्यालहरू: फोकसिङ लेन्सलाई ढाल्ने कभर ग्लास; स्प्याटर वा प्रदूषण देखिने बित्तिकै परिवर्तन गरिन्छ।
• सिरेमिक रिंगहरू: नोजल समात्नुहोस् र उचाइ-सेन्सिङ सिग्नल बोक्नुहोस्; ठोक्किएपछि फुट्छ।
• फोकस गर्ने र कोलिमेट गर्ने अप्टिक्स: सुरक्षात्मक झ्याल समयमै परिवर्तन गर्दा लामो समयसम्म टिक्छ, नहुँदा धेरै महँगो हुन्छ।
धेरैजसो पसलहरूको लागि यी लगभग थपिन्छन् $1.50 देखि $3 प्रति बीम-अन घण्टा, बाक्लो प्लेट र छेड्ने-भारी कामको साथ उठ्दै। काट्ने टाउकोमा प्रत्येक भाग कहाँ बस्छ भनेर जान्दै, मा व्याख्या गरिएको छ फाइबर लेजर काट्ने मेसिनको मुख्य भागहरू, यसले चाँडै नै बिग्रिएको पत्ता लगाउन सजिलो बनाउँछ। स्रोतबाट शेल्फमा स्पेयर पार्ट्स राख्ने लेजर मेसिनका पार्टपुर्जा र उपभोग्य वस्तुहरू नोजलमा पर्खँदा डाउनटाइमको लागि तिर्नबाट बचाउँछ।
२ बानीले कुनै पनि आपूर्तिकर्ता छुट भन्दा बढी उपभोग्य खर्च घटाउँछ। सही h8 सेन्सिङ क्यालिब्रेसनले नोजल र सिरेमिक रिंगहरू सँगै निकाल्ने नोजल क्र्यासहरूलाई रोक्छ, र प्रत्येक शिफ्ट सुरुमा सुरक्षात्मक विन्डो जाँच गर्दा यो तातो हुनु अघि प्रदूषण समात्छ र यसको पछाडि फोकस गर्ने लेन्सलाई क्षति पुर्याउँछ। दागरहित विन्डोको लागत केही डलर हुन्छ; जलेको फोकस गर्ने लेन्सको लागत धेरै बढी हुन्छ र उत्पादन रोक्छ।
श्रम र मर्मतसम्भार
श्रम सामान्यतया सबैभन्दा ठूलो प्रति घण्टा लागत हो, र यो लेजर पावरसँग परिवर्तन हुँदैन। कर र सुविधाहरू सहित लोड गरिएको अपरेटरको ज्याला प्रायः चल्छ $2गर्न 0 $4क्षेत्र अनुसार प्रति घण्टा ०। लोड र अनलोड टावरहरू जस्ता स्वचालनले एक अपरेटरलाई बढी मेसिन घण्टामा फैलाउँछ, जुन प्रायः सबैभन्दा ठूलो बचत हुने ठाउँ हो।
मर्मतसम्भारमा चिलर कूलेन्ट र फिल्टरहरू, रेल र र्याक स्नेहन, निकासी फिल्टर परिवर्तनहरू, र आवधिक सेवा भ्रमणहरू समावेश छन्। फाइबर स्रोतहरूलाई आफैंलाई तुलनात्मक रूपमा थोरै नियमित काम चाहिन्छ। CO2 रेजोनेटरहरू, तर बाँकी मेसिनले अझै पनि गर्छ। धेरैजसो लागत दैनिक बानीहरूले रोक्छ, जुन मा सेट गरिएको छ फाइबर लेजर काट्ने मेसिनहरूको लागि दैनिक मर्मत गाइड, मर्मत गरेर भन्दा।
किन परिवर्तन ढाँचा महत्त्वपूर्ण छ
धेरै मर्मतसम्भार र सेवा लागत प्रति वर्ष निश्चित हुन्छ, त्यसैले तिनीहरूको प्रति घण्टा लागत तपाईंले कति घण्टा दौडनुहुन्छ भन्ने कुरामा निर्भर गर्दछ। $3,००० वार्षिक सेवा बजेट छ $2 १,५०० घण्टाको एकल शिफ्टमा एक घण्टा, तर लगभग $1 २ सिफ्टमा एक घण्टा। निष्क्रिय समयमा चल्ने चिलर र निकासीमा पनि यही तर्क लागू हुन्छ: व्यस्त, राम्रोसँग लोड गरिएको मेसिनले ती लागतहरूलाई धेरै काटिएका भागहरूमा फैलाउँछ।
प्रति घण्टा लागत तालिका
तालिकाले माथिका रेखाहरूलाई ३ वटा सामान्य पावर लेभलहरूको लागि संयोजन गर्दछ। तथ्याङ्कहरू उदाहरणका लागि हुन्, प्रति kWh $०.१५ र एक $2५ लोड गरिएको अपरेटर दर; प्रत्येक लाइनलाई आफ्नै नम्बरहरूले बदल्नुहोस्।
| लागत रेखा (प्रति बीम-अन घण्टा) | १० किलोवाट | १० किलोवाट | १० किलोवाट | मापन |
|---|---|---|---|---|
| विद्युत | $2.25 | $4.50 | $7.00 | मिटर गरिएको kWh × तपाईंको ट्यारिफ |
| सहायक ग्यास: संकुचित हावा | $1.00 | $1.50 | $2.50 | काट्दा कम्प्रेसर kWh |
| सहायक ग्यास: नाइट्रोजन | $15.00 | $20.00 | $25.00 | ग्यास बिलहरू ÷ बिम-अन घण्टा |
| नोजल, सुरक्षात्मक लेन्स, सिरेमिक | $1.50 | $2.00 | $3.00 | प्रति महिना प्रयोग हुने पार्टपुर्जा ÷ घण्टा |
| मर्मत र सेवा | $1.50 | $2.50 | $4.00 | वार्षिक सेवा खर्च ÷ घण्टा |
| अपरेटर श्रम (लोड गरिएको) | $25.00 | $25.00 | $25.00 | ज्याला प्लस कर र सुविधाहरू |
| कुल प्रसारण | $31.25 | $35.50 | $41.50 | हावा प्रयोग गर्ने रेखाहरूको योगफल |
| नाइट्रोजनमा कुल | $45.25 | $54.00 | $64.00 | नाइट्रोजन प्रयोग गर्ने रेखाहरूको योगफल |
२ वटा कुरा स्पष्ट छन्। पहिलो, लेजर पावर दोब्बर गर्दा प्रति घण्टा लागत काट्ने गति बढाउनु भन्दा धेरै कम हुन्छ, त्यसैले १२ किलोवाटको मेसिनले प्रायः मध्यम र बाक्लो प्लेटमा ३ किलोवाटको मेसिनको तुलनामा सस्तो पार्टपुर्जा उत्पादन गर्छ। दोस्रो, ग्यास छनोटले कुल भागहरू वाटेज भन्दा बढी सार्छ। हावामा काट्ने ६ किलोवाटको मेसिनले नाइट्रोजनमा काट्ने ३ किलोवाटको मेसिनको तुलनामा प्रति घण्टा कम खर्च लाग्छ। ती व्यापार-अफहरू तौल गर्ने पसलहरूले प्रायः त्यो पाउँछन् उच्च-शक्ति फाइबर लेजर धातु काट्ने मेसिनहरू थ्रुपुट मार्फत उनीहरूको उच्च सञ्चालन लागत फिर्ता कमाउनुहोस्।
प्रति घण्टा लागत बनाम प्रति भाग लागत
प्रति घण्टा लागत इनपुट हो; प्रति भाग लागतले नाफा निर्धारण गर्छ। ३ किलोवाटको मेसिनमा १० मिनेट र ६ किलोवाटको मेसिनमा ५ मिनेट लाग्ने कामको कल्पना गर्नुहोस्, दुबै हावामा। टेबल प्रयोग गरेर, ३ किलोवाटको मेसिनले लगभग खर्च गर्छ $5त्यो कामको लागि सञ्चालन लागतमा .२०, जबकि ६ किलोवाटको मेसिनले लगभग खर्च गर्छ $2.९५, यसको उच्च प्रति घण्टा दरको बावजुद।
त्यसैले अनुभवी खरीददारहरूले मेसिनहरूको वास्तविक मोटाईमा प्रति पार्ट लागतको तुलना गर्छन्। प्रति घण्टा उच्च लागत प्रायः प्रति पार्ट धेरै कम लागतको मूल्य हो, विशेष गरी केही मिलिमिटरभन्दा माथिको प्लेटमा जहाँ पावर स्तरहरू बीचको गति अन्तर फराकिलो हुन्छ।
• २ मिमी भन्दा कम पातलो पाता: गति समतल हुन्छ, त्यसैले मध्यम-शक्ति भएको मेसिन प्रायः सबैभन्दा किफायती हुन्छ।
• मध्यम प्लेट ४ देखि १० मिमी वरिपरि: उच्च शक्तिले सामान्यतया प्रति भाग लागतमा स्पष्ट रूपमा जित्छ।
• भारी प्लेट: व्यावहारिक गतिमा उच्च पावर कटौती मात्र हुन्छ, त्यसैले तुलना क्षमताको बारेमा हो, सञ्चालन लागतको बारेमा होइन।
आफ्नो प्रति घण्टा लागत कसरी मापन गर्ने
✔ मेसिन, चिलर र कम्प्रेसरलाई पूरा एक हप्ताको लागि मिटर गर्नुहोस् र kWh लाई बिम-अन घण्टाले विभाजन गर्नुहोस्।
✔ प्रत्येक ग्यासको लागि बीम-अन घण्टा अनुसार ट्याङ्की भाडा सहित मासिक ग्यास बीजकहरू विभाजन गर्नुहोस्।
✔ प्रत्येक महिना प्रयोग गरिने लग नोजल, सुरक्षात्मक झ्याल र सिरेमिकहरू।
✔ वार्षिक सेवा सम्झौता, फिल्टर र शीतलक थप्नुहोस्, वार्षिक घण्टाले भाग गरेर।
✔ लोड गरिएको अपरेटर दर थप्नुहोस्, त्यसपछि मेसिन छनौट गर्दा प्रति घण्टा लागतको सट्टा प्रति भाग लागत तुलना गर्नुहोस्।
तपाईंको प्रति भाग लागत घटाउने पावर लेभल छान्नुहोस्
पूर्ण दायरामा पावर रेटिंग, चिलर र ग्यास विकल्पहरूको तुलना गर्नुहोस् फाइबर लेजर काट्ने मेसिनहरू, र आफ्नो सामग्री र घण्टाको सञ्चालन लागत अनुमान सहितको नि:शुल्क उद्धरण प्राप्त गर्नुहोस्।