किट कार निर्माणको लागि CNC मेसिनहरूले के बनाउन सक्छन्?
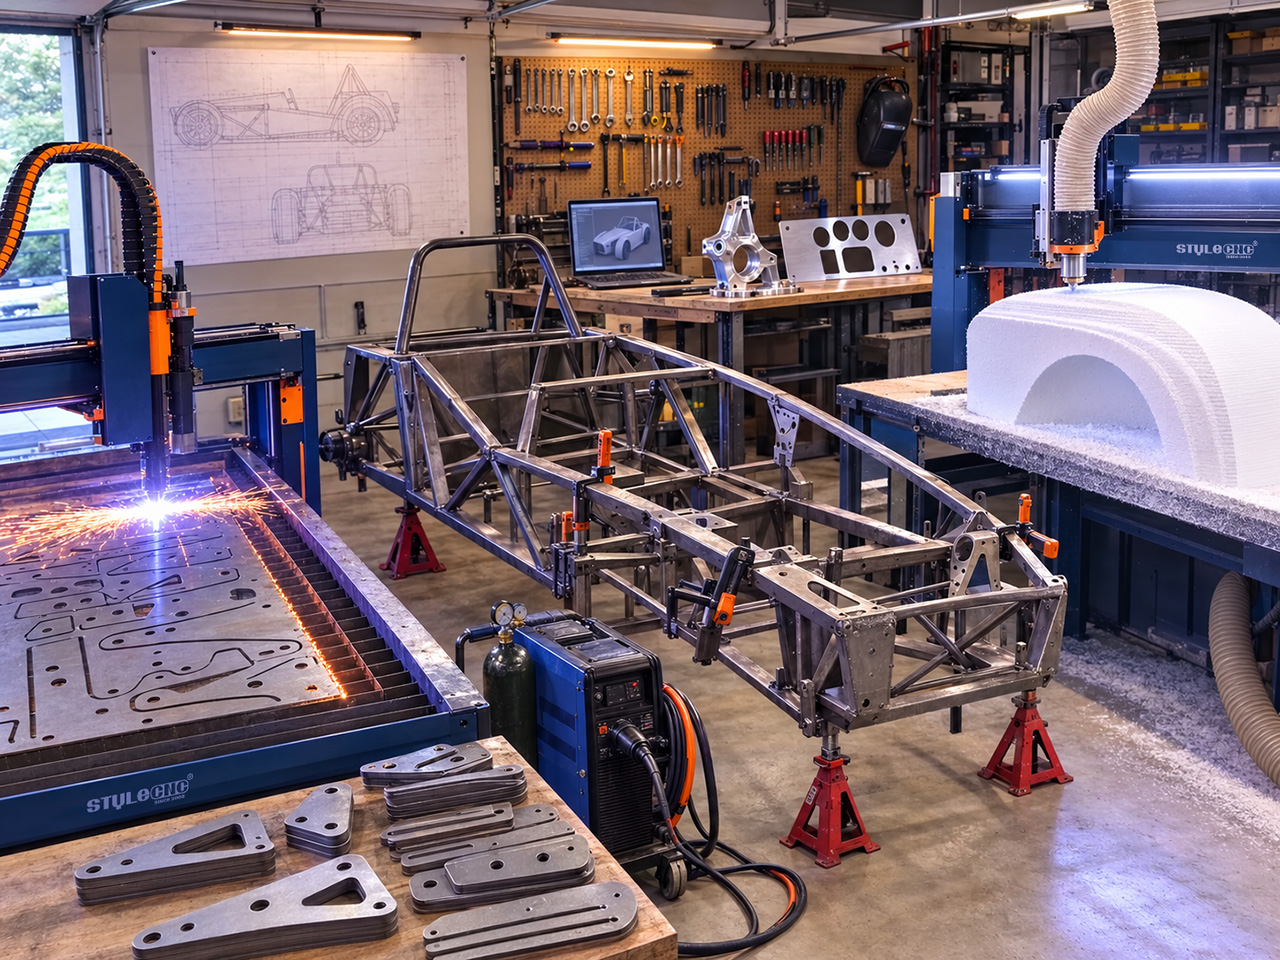
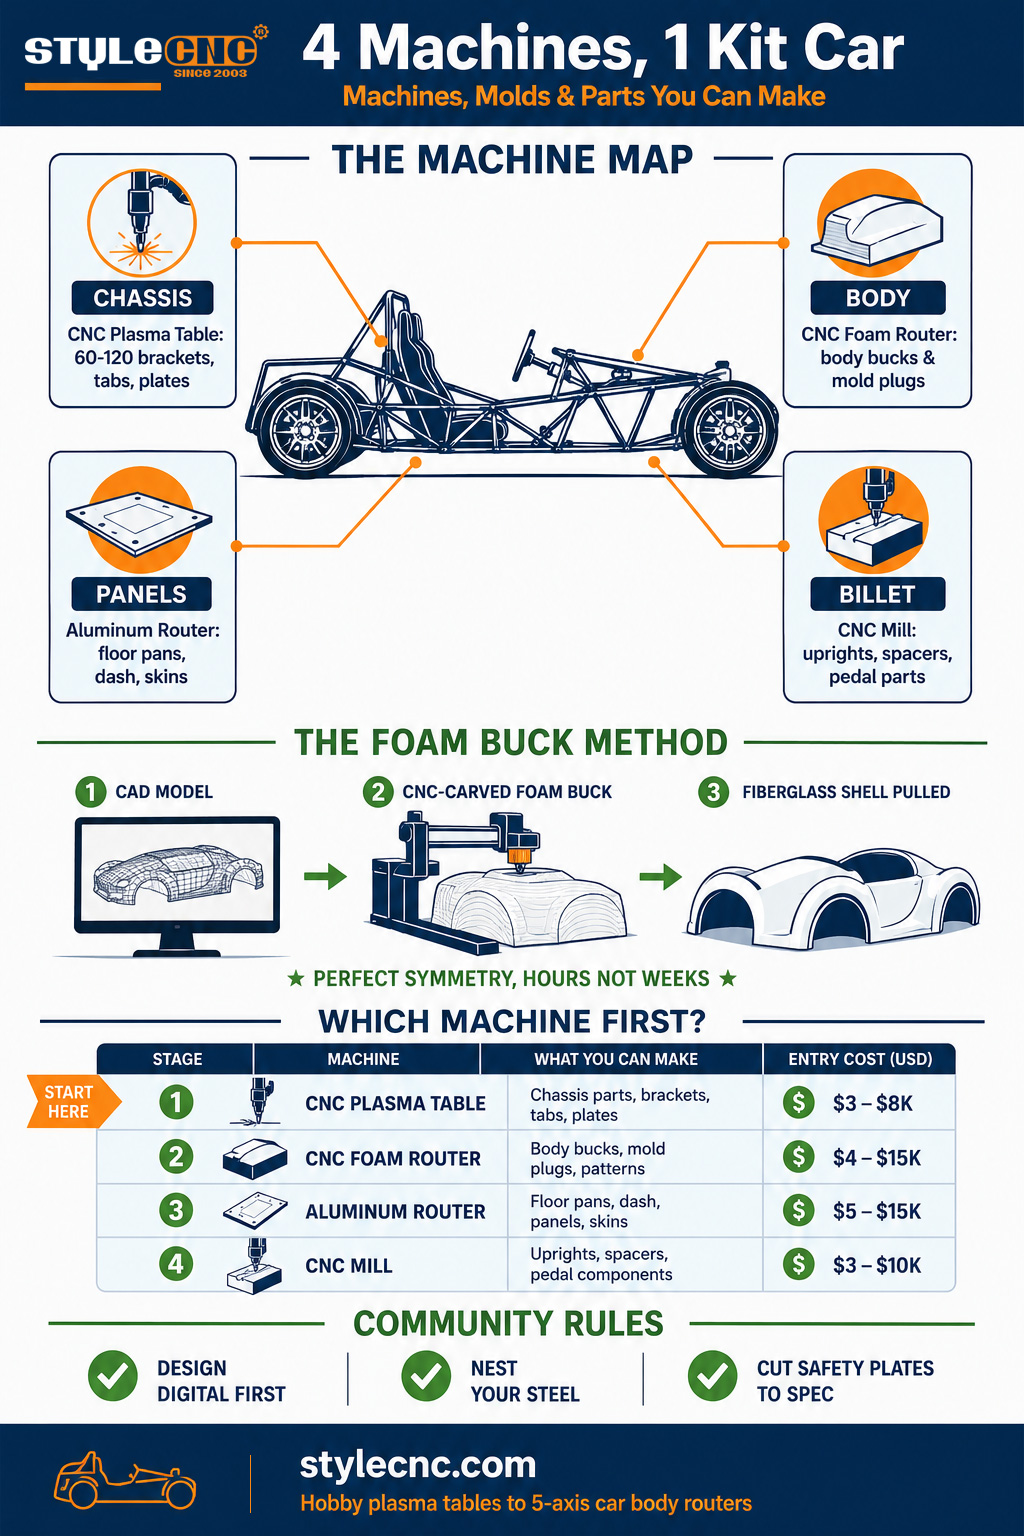
सीएनसी मेसिनहरूले ४ किट कार कामहरू समेट्छन्: सीएनसी प्लाज्मा टेबलले चेसिस कोष्ठक, ट्याबहरू, र सुदृढीकरण प्लेटहरू स्टीलबाट काट्छ; सीएनसी फोम राउटरले पूर्ण आकारको बडी बक्स र मोल्ड प्लगहरू काट्छ; सीएनसी राउटरले ड्यास प्यानलहरू, भुइँ प्यानहरू, र भित्री भागहरू काट्छ; र सीएनसी मिल मेसिनहरूले बिलेट सस्पेन्सन र इन्जिन कम्पोनेन्टहरू काट्छ। निर्माणकर्ताहरू सामान्यतया प्लाज्मा टेबलबाट सुरु गर्छन्।
किट कार निर्माण भनेको वास्तवमा एउटा हुड लगाएर ४ वटा निर्माण विषयहरू हुन्: स्टील चेसिस काम, कम्पोजिट बडीवर्क, प्यानल फिटिङ, र प्रेसिजन मेकानिकल पार्ट्स। प्रत्येक विषय एक CNC मेसिन प्रकारमा सफासँग नक्सा गर्छ, र ती मध्ये कुनै पनि औद्योगिक उपकरणको आवश्यकता पर्दैन। तलका सबै कुरा २-कार ग्यारेजमा फिट हुन्छ।
समुदायको प्रमाण जताततै छ। LocostUSA फोरमका सदस्यहरूले आफ्नो कार परियोजनाहरूको लागि विशेष रूपमा निर्मित वा खरिद गरिएका CNC प्लाज्मा टेबलहरूमा चेसिस प्लेटहरू र कोष्ठकहरू काट्छन्, एक निर्माणकर्ताले मेसिनमा कोष्ठक र ट्याबहरू काट्नु कोण ग्राइन्डर र जिगस भन्दा धेरै सजिलो र छिटो छ भनेर उल्लेख गरे। अरूले CNC-आकारको बक्सहरूमा गिलास-फोम-ग्लास बडी संरचनाहरू बनाउँछन्। मेसिनहरू यसको वरिपरि सर्टकटको सट्टा शौकको हिस्सा बनेका छन्।
चेसिस: कोष्ठक, ट्याब र प्लेटहरूको लागि CNC प्लाज्मा
मेसिन १: सीएनसी प्लाज्मा काट्ने तालिका
स्क्र्याच-निर्मित चेसिसको वर्कहर्स। लोकोस्ट-शैलीको स्पेस फ्रेमलाई दर्जनौं स्टील कोष्ठकहरू, सस्पेन्सन ट्याबहरू, इन्जिन माउन्ट प्लेटहरू, र सुदृढीकरण गसेटहरू चाहिन्छ, र ती प्रत्येक एक फ्ल्याट 2D प्रोफाइल हो जुन प्लाज्मा टेबलले सेकेन्डमा 3 देखि 6 मिमी माइल्ड स्टीलबाट काट्छ। रोल केज माउन्टिङ फीटले मात्र सटीक केसलाई चित्रण गर्दछ: मोटरस्पोर्ट नियमहरूले सामान्यतया कम्तिमा 3 मिमी मोटाई र न्यूनतम क्षेत्रको सुदृढीकरण प्लेटहरू आवश्यक पर्दछ, विशिष्ट बोल्ट ढाँचाहरूसँग शेलमा वेल्ड गरिएको। CNC टेबलमा चित्रण गर्न ती काट्नु प्रत्येक पटक हातले पीस्नु भन्दा राम्रो हुन्छ।
कार्यप्रवाहले साइन-शप र मेटल-आर्ट पाइपलाइनहरूलाई प्रतिबिम्बित गर्दछ: CAD मा कोष्ठक कोर्नुहोस् (वा समुदाय DXF फाइलहरू डाउनलोड गर्नुहोस्, जुन लोकोस्ट वर्ल्डले बुक-चेसिस प्लेटहरूको लागि स्वतन्त्र रूपमा साझा गर्दछ), पार्टपुर्जाहरू पानामा राख्नुहोस्, र काट्नुहोस्। लेजर र CNC पहुँच भएको एक लोकोस्टUSA सदस्यले समुदायलाई ठ्याक्कै यो प्रस्ताव गर्यो: रेखाचित्रहरू पठाउनुहोस्, समाप्त चेसिस प्लेटहरू प्राप्त गर्नुहोस्, न्यूनतम अर्डर छैन। तपाईंको आफ्नै टेबलको साथ, त्यो सेवा तपाईंको ग्यारेजमा रहन्छ।
A 4x4 शौक सीएनसी प्लाज्मा तालिका पूर्ण चेसिस निर्माणको कोष्ठक-र-ट्याब कार्यलाई समेट्छ, र ठूला CNC प्लाज्मा काट्ने टेबलहरू भुइँका प्यानहरू, फायरवाल ब्ल्याङ्कहरू, र पूर्ण पानाहरूबाट काटिएका ट्रान्समिशन टनेल प्यानलहरूको लागि क्षमता थप्नुहोस्। आफ्नो कार समाप्त गर्ने निर्माणकर्ताहरूले प्रायः टेबल कमाईलाई साइड व्यवसायको रूपमा राख्छन्, प्लाज्मा मेटल आर्ट व्यवसाय गाइडमा समेटिएको सही मार्ग।
यदि तपाईंको व्यवसायलाई धातुको अटोमोटिभ पार्ट्सको लागि उच्च काट्ने परिशुद्धता चाहिन्छ भने, a फाइबर लेजर काटने मिसिन राम्रो विकल्प हो।
शरीर: CNC फोम बक्स र मोल्ड प्लगहरू
मेसिन २: CNC फोम राउटर (३-अक्ष देखि ५-अक्ष सम्म)
किट कार निर्माणको लागि सबैभन्दा ठूलो CNC अपग्रेड। परम्परागत फाइबरग्लास बडीवर्क हातले आकारको बकबाट सुरु हुन्छ: आकार दिने, स्यान्ड गर्ने, र आँखा फ्याँक्ने सममितिको हप्ताहरू। CNC फोम राउटरले EPS वा पोलियुरेथेन फोम ब्लकहरूबाट सिधै उही बक कोर्छ। 3D मोडेल, पूर्ण रूपमा सममित, घण्टामा। बकमाथि फाइबरग्लास राख्नुहोस्, खोल तान्नुहोस्, र शरीर CAD सँग मेल खान्छ। LocostUSA निर्माणकर्ताहरूले मानक विधिलाई सटीक रूपमा वर्णन गर्छन्: फोमले गिलास माथि अस्थायी बकको रूपमा मात्र काम गर्दछ, त्यसपछि गिलास बाहिर निस्कन्छ र फोमको काम सकियो।
यो त्यस्तो ठाउँ हो जहाँ डिजिटल थ्रेडले सबैभन्दा कडा प्रतिफल दिन्छ। नोज कोन, फेन्डर, स्कटल र फुल बडी शेलहरूलाई एक पटक मोडेल गर्न सकिन्छ, उत्तम बायाँ-दायाँ सममितिको लागि मिरर गर्न सकिन्छ, र पूर्ण-आकारको प्लगमा टाँसिने खण्डहरूमा काट्न सकिन्छ। डिजाइन परिवर्तनहरूले पुन: सुरु गर्नुको सट्टा पुन: कटौती गर्नुपर्छ। एक पटकको बडीवर्कको लागि, निर्माणकर्ताहरूले सिधै पैसा माथि गिलास लगाउँछन्। दोहोर्याउन मिल्ने भागहरूको लागि, पैसा उचित फाइबरग्लास मोल्डको लागि प्लग बन्छ।
यो STYLECNC फोम मेसिनिङ एप्लिकेसन ग्यालरी यस वर्गको काम देखाउँछ, र ४-अक्ष CNC फोम कटर ह्वील आर्च सेक्सन र कम्पाउन्ड कर्भहरूको लागि रोटरी नक्काशी ह्यान्डल गर्दछ। माथिल्लो छेउमा, उही प्रक्रिया पूर्ण उत्पादनमा मापन हुन्छ: STYLECNC ५-अक्ष राउटरहरू कोर्छन् अटोमोटिभ प्रोटोटाइपको लागि पूर्ण कार बडी बक्सर 3D कार मोल्ड बनाउने भिडियोको लागि फोम काट्ने पूर्ण-स्तरीय मोल्ड बकलाई मेसिन गरिएको देखाउँछ, जुन ग्यारेज निर्माणकर्ताले किट स्केलमा गर्ने कामको औद्योगिक संस्करण हो।
प्यानल र बिलेट: राउटर र मिल
मेसिन ३: सीएनसी राउटर (एल्युमिनियम-सक्षम)
प्यानल पसल। एल्युमिनियम फ्लोर प्यानहरू, ट्रान्समिशन टनेल कभरहरू, गेज कटआउटहरू सहितको ड्यास प्यानलहरू, सिट माउन्टिङ प्लेटहरू, र भित्री ट्रिम सबै ग्यान्ट्री राउटरबाट आउँछन् जसले एल्युमिनियम पाना र कम्पोजिट प्यानल काट्छ। लोकोस्ट परम्पराले लगभग प्रत्येक इन्चमा फ्रेममा एल्युमिनियम स्किनहरू रिभेट्स गर्दछ, र राउटरले प्रत्येक स्किन, प्रत्येक लाइटनिङ प्वाल, र रेखाचित्रमा प्रत्येक रिभेट्स-लाइन सन्दर्भ चिन्ह काट्छ। ड्यास प्यानलहरूले मात्र धेरै निर्माणकर्ताहरूको लागि मेसिनलाई औचित्य दिन्छ: गेज प्वालहरू, स्विच कटआउटहरू, र एउटै सेटअपमा उत्कीर्ण लेबलहरू।
मेसिन ४: सीएनसी मिल (हबीदेखि पूर्ण आकारसम्म)
प्रेसिजन पार्ट्स विभाग। सस्पेन्सन अपराइट्स, ब्रेक क्यालिपर कोष्ठक, स्टेयरिङ र्याक स्पेसर, पेडल एसेम्बली, इन्जिन माउन्ट इन्टरफेस, र सिफ्टर कम्पोनेन्टहरू बिलेट एल्युमिनियम क्षेत्र हुन्: भार बोक्ने भागहरू, वास्तविक सहनशीलता चाहिन्छ, र मेसिन गरिएका सतहहरूमा बोल्ट। एक शौक-वर्ग धातु मिलले यसको धेरैजसो भाग 6061-T6 मा ह्यान्डल गर्दछ, 7075-T6 वास्तविक रूपमा उच्च-तनाव टुक्राहरूको लागि आरक्षित छ। लोकोस्ट फोरमका निर्माणकर्ताहरूले एकल भाग काट्नु अघि CAD मा सम्पूर्ण निलम्बन प्रणालीहरू मोडेल गर्छन्, जसको अर्थ प्रत्येक कोष्ठक पहिले नै मेसिनयोग्य फाइलको रूपमा अवस्थित छ।
बिलेट कामको लागि, धातुको लागि शौक CNC मिलिङ मेसिन भागहरूको कोष्ठक-र-स्पेसर वर्गलाई समेट्छ, र सामग्रीको आधारभूत कुराहरू (बिलेट बनाम कास्ट, ६०६१ बनाम ७०७५, फिड र गति) बिलेट एल्युमिनियम मेसिनिङ गाइडमा समेटिएका छन्। प्यानल कार्यको लागि, आल्मुनियम सेटअप गाइडको लागि CNC राउटर स्पिन्डल, टुलिङ, र होल्ड-डाउन आवश्यकताहरूको विवरण दिन्छ।
कुन मेसिन पहिले? निर्माण-चरण तालिका
थोरै निर्माणकर्ताहरूले सबै ४ वटा मेसिनहरू किन्छन्। सही पहिलो मेसिन निर्माणको कुन चरणले तपाईंको घण्टा खपत गर्छ र तपाईंले पहिले नै कति आउटसोर्स गर्नुभयो भन्ने कुरामा निर्भर गर्दछ। तालिकाले निर्माण चरण, सामान्य भागहरूको गणना, र प्रवेश लागतको लागि मेसिनको नक्साङ्कन गर्दछ।
| निर्माण चरण | मिसिन | विशिष्ट भागहरू | प्रवेश शुल्क (अमेरिकी डलर) |
|---|---|---|---|
| चेसिस निर्माण | सीएनसी प्लाज्मा तालिका | ६० देखि १२० कोष्ठक, ट्याब, प्लेट, गसेट्स | 3,000 गर्न 8,000 |
| शरीरको काम र ढुसीहरू | सीएनसी फोम राउटर | १ बक वा प्लग सेट (नोज, फेन्डर, स्कटल) | 4,000 गर्न 15,000 |
| प्यानल र भित्री भाग | आल्मुनियम-सक्षम राउटर | १५ देखि ३० वटा छाला, प्यान, ड्यास प्यानलहरू | 5,000 गर्न 15,000 |
| बिलेटका कम्पोनेन्टहरू | शौक सीएनसी मिल | १० देखि २५ मेसिन गरिएका पार्टपुर्जाहरू | 3,000 गर्न 10,000 |
धेरैजसो स्क्र्याच बिल्डरहरूको लागि, प्लाज्मा टेबलले पहिलो-खरीद निर्णय जित्छ: चेसिसमा सबैभन्दा बढी पार्टपुर्जा गणना हुन्छ, पार्टपुर्जाहरू साधारण 2D प्रोफाइलहरू हुन्छन्, र समुदायको उदाहरण सबैभन्दा गहिरो हुन्छ। खरिद गरिएको फ्रेम किटबाट सुरु गर्ने बिल्डरहरू बडीवर्क वा मेकानिकल अनुकूलन ठूलो महत्वाकांक्षा हो कि होइन भन्ने आधारमा फोम राउटर वा मिलमा जान्छन्।
निर्माण समुदायबाट ३ व्यावहारिक नोटहरू:
✓ पहिले डिजिटल डिजाइन गर्नुहोस्: लोकोस्ट बिल्डरहरूले कुनै पनि कुरा काट्नु अघि CAD मा पूर्ण चेसिस र सस्पेन्सनको मोडेल बढ्दो रूपमा बनाइरहेका छन्। तपाईंले मोडेल गर्नुभएको प्रत्येक कोष्ठक तपाईंसँग पहिले नै स्वामित्वमा रहेको कट फाइल हो, र साझा समुदाय मोडेलहरूले तपाईंलाई सुरुवात दिन्छ।
✓ तपाईंको स्टीलको गुँड: चेसिस-मूल्यको कोष्ठकहरू केही पानाहरूमा गुँड बनाउँछन्। तिनीहरूलाई एक सत्रमा काट्नु महिनौंसम्म एक-एक गरेर भागहरू बनाउनु भन्दा राम्रो हुन्छ, र गुँड बनाउने बानी सिधै प्लाज्मा र ACP कार्यप्रवाहबाट हुन्छ।
✓ नियमहरूमा ध्यान दिनुहोस्: यदि कारले कहिल्यै प्रतिस्पर्धा देख्छ भने, सुरुदेखि नै स्वीकृति निकायको विशिष्टता अनुसार सुरक्षा-संरचना प्लेटहरू काट्नुहोस्। सुदृढीकरण प्लेटको मोटाई, क्षेत्रफल, र बोल्ट गणना मोटरस्पोर्ट म्यानुअलहरूमा लेखिएको छ, र CNC-कट पार्ट्सले हस्तनिर्मित भन्दा धेरै राम्रो अनुपालन दस्तावेज गर्दछ।
प्राय : सोधिने प्रश्नहरू
के तपाईं साँच्चै CNC ले किट कार चेसिस काट्न सक्नुहुन्छ?
कोष्ठक, ट्याब, प्लेट र गसेटहरू, हो; ट्यूब फ्रेम आफैं अझै पनि काटिएको, खाचिएको, र हातले वेल्ड गरिएको छ। LocostUSA सदस्यहरूले चेसिस प्लेट कामको लागि विशेष रूपमा CNC प्लाज्मा टेबलहरू चलाउँछन्, र CNC पहुँच भएका समुदायका सदस्यहरूले न्यूनतम अर्डर बिना कट-टु-ड्राइङ चेसिस प्लेट सेवाहरू प्रस्ताव गरेका छन्। फ्रेम ट्यूबहरू वेल्डिंग परियोजना नै रहन्छन्, जुन जे भए पनि धेरै रमाइलो छ।
निर्माणकर्ताहरूले CNC प्रयोग गरेर किट कार बडी मोल्डहरू कसरी बनाउँछन्?
मानक विधिले CNC राउटरमा EPS वा पोलियुरेथेन फोमबाट सिधै 3D शरीरको मोडेल। फाइबरग्लास बोकामाथि राखिन्छ, निको पारिन्छ र तानिन्छ, र LocostUSA निर्माणकर्ताहरूले वर्णन गरेझैं, फोमले गिलासमाथि अस्थायी आकारको रूपमा मात्र काम गर्छ। दोहोर्याउन मिल्ने भागहरूको लागि, त्यो पहिलो पुल उत्पादन मोल्डको लागि प्लग बन्छ। CNC काट्ने बोकालाई पूर्ण रूपमा सममित बनाउँछ, जुन हातले आकार दिँदैन।
किट कार DXF फाइलहरू र योजनाहरू कहाँबाट आउँछन्?
लोकोस्ट संसार साझा योजनाहरूमा निर्मित छ: मूल रोन च्याम्पियन पुस्तक चेसिस, समुदाय-परिष्कृत 3D LocostUSA, र बिल्डर-साझेदारी ब्र्याकेट DXF पुस्तकालयहरू जस्ता फोरमहरूमा मोडेलहरू। धेरै बिल्डरहरूले CAD मा आफ्नै सस्पेन्सन मोडेल गर्छन् (आविष्कारक, फ्युजन 360, AutoCAD सबै बिल्ड लगहरूमा सामान्य छन्) र ती मोडेलहरूबाट कट फाइलहरू उत्पन्न गर्छन्। कुनै पनि 2D ब्र्याकेट रेखाचित्र मिनेटमा प्लाज्मा वा राउटर कट फाइल बन्छ।
किट कार निर्माताले पहिले कुन CNC मेसिन किन्नु पर्छ?
स्क्र्याच बिल्डको लागि, प्लाज्मा टेबल: चेसिसलाई सबैभन्दा धेरै CNC-कट पार्ट्स चाहिन्छ (६० देखि १२० कोष्ठक र प्लेटहरू), प्रविष्टि टेबलहरू लगभग $३,००० बाट सुरु हुन्छन्, र मेसिनले अन्य बिल्डरहरूको लागि बिल्ड काट्ने कला, चिन्हहरू र पार्टपुर्जाहरू पछि कमाई गरिरहन्छ। फ्रेम-किट बिल्डको लागि जहाँ बडीवर्क परियोजना हो, फोम-सक्षम राउटरले यसको सट्टा पहिलो स्लट लिन्छ।
के शौक CNC मिलले सस्पेन्सन पार्ट्स बनाउन सक्छ?
६०६१-T६ बिलेटमा लोड-बेयरिङ कोष्ठक, स्पेसर, क्यालिपर एडेप्टर र पेडल कम्पोनेन्टहरू, हो, मेसिनको कठोरता सीमा भित्र र समझदार इन्जिनियरिङ मार्जिनका साथ। सुरक्षा-महत्वपूर्ण ज्यामितिले यसलाई कसले मेसिन गर्छ भन्ने कुराको पर्वाह नगरी उचित विश्लेषणको योग्य छ; लोकोस्ट समुदायको मानक भनेको पूर्ण सस्पेन्सनलाई CAD मा मोडेल गर्नु हो, जसले प्रत्येक भागलाई मिलबाट एक CAM कदम टाढा राख्छ। साँच्चै उच्च-तनावका टुक्राहरूको लागि ७०७५-T6 रिजर्भ गर्नुहोस्।
तल रेखा
एउटा किट कार निर्माणमा ४ वटा निर्माण परियोजनाहरू हुन्छन्, र CNC सँग अब प्रत्येकको लागि एउटा मेसिन छ: चेसिस स्टीलको लागि प्लाज्मा, बडी बकको लागि फोम नक्काशी, प्यानलहरूको लागि एल्युमिनियम राउटर, र बिलेट पार्ट्सको लागि मिल। यी मध्ये कुनै पनिले शिल्प हटाउँदैन। यसले ग्राइन्डिङ, असममित बडीवर्क, र एक-ब्र्याकेट-ए-एक-पटक निर्माणको महिनौं हटाउँछ जसले धेरैजसो परियोजनाहरूलाई रंग लगाउनु अघि रोक्छ।
STYLECNC यस गाइडमा प्रत्येक मेसिनको ग्यारेज-स्केल संस्करणहरू बनाउँछ, बाट हबी प्लाज्मा टेबलहरू मार्फत फोम काट्ने राउटरहरू र धातु-सक्षम मिलहरू, सम्म ५-अक्ष प्रणालीहरू जसले पूर्ण कार बडीहरू कोर्छ अटोमोटिभ प्रोटोटाइपको लागि। सम्पर्क गर्नुहोस् STYLECNC तपाईंको निर्माण योजना र आउटसोर्सिङ रोक्न चाहनुभएको पार्टपुर्जाको सूचीसहितको टोली बनाउनुहोस्।