के फाइबर लेजरले एल्युमिनियम काट्न सक्छ?
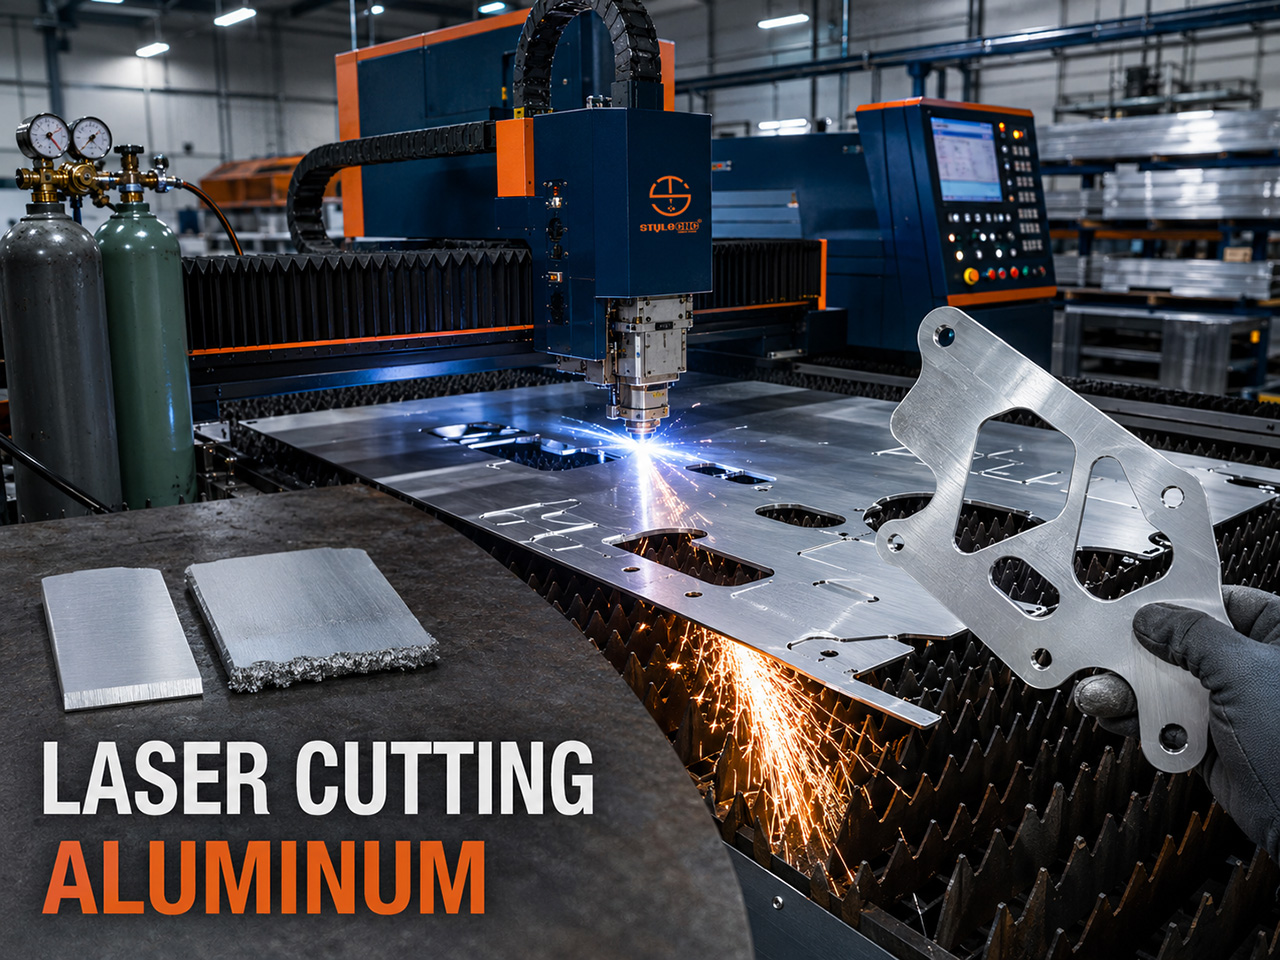
हो, फाइबर लेजरहरूले एल्युमिनियमलाई राम्रोसँग काट्छन्: १०६४ एनएम तरंगदैर्ध्यले एल्युमिनियममा भन्दा धेरै राम्रोसँग अवशोषित गर्दछ। CO2 लेजरहरूले फाइबरलाई मानक विकल्प बनाउँछन्। १.५ देखि २ किलोवाटको फाइबर लेजरले ३ मिमीसम्म सफासँग काट्छ, ३ किलोवाटले लगभग ६ देखि ८ मिमीसम्म ह्यान्डल गर्छ, ६ किलोवाटले १२ देखि १६ मिमीसम्म पुग्छ, र १२ किलोवाटले ३० मिमीसम्म काट्छ, यद्यपि किनाराको गुणस्तर लगभग २० मिमीभन्दा माथि घट्छ। उच्च-दबाव नाइट्रोजन सहायता (१५ देखि २० बार) फोहोर-मुक्त किनारहरूको लागि कुञ्जी हो।
इमानदार उत्तरमा २ भागहरू छन्। फाइबर लेजरहरूले नियमित रूपमा एल्युमिनियम काट्छन्, इलेक्ट्रोनिक्स एन्क्लोजरदेखि एयरोस्पेस कोष्ठकदेखि EV ब्याट्री ट्रेसम्म सबै कुरामा। र एल्युमिनियमले अझै पनि स्टीलले भन्दा कडा रूपमा ढिलो सेटअपहरूलाई दण्ड दिन्छ, किनभने यसको २ भौतिक गुणहरू लेजर काट्ने भौतिक विज्ञान विरुद्ध प्रत्यक्ष रूपमा काम गर्छन्।
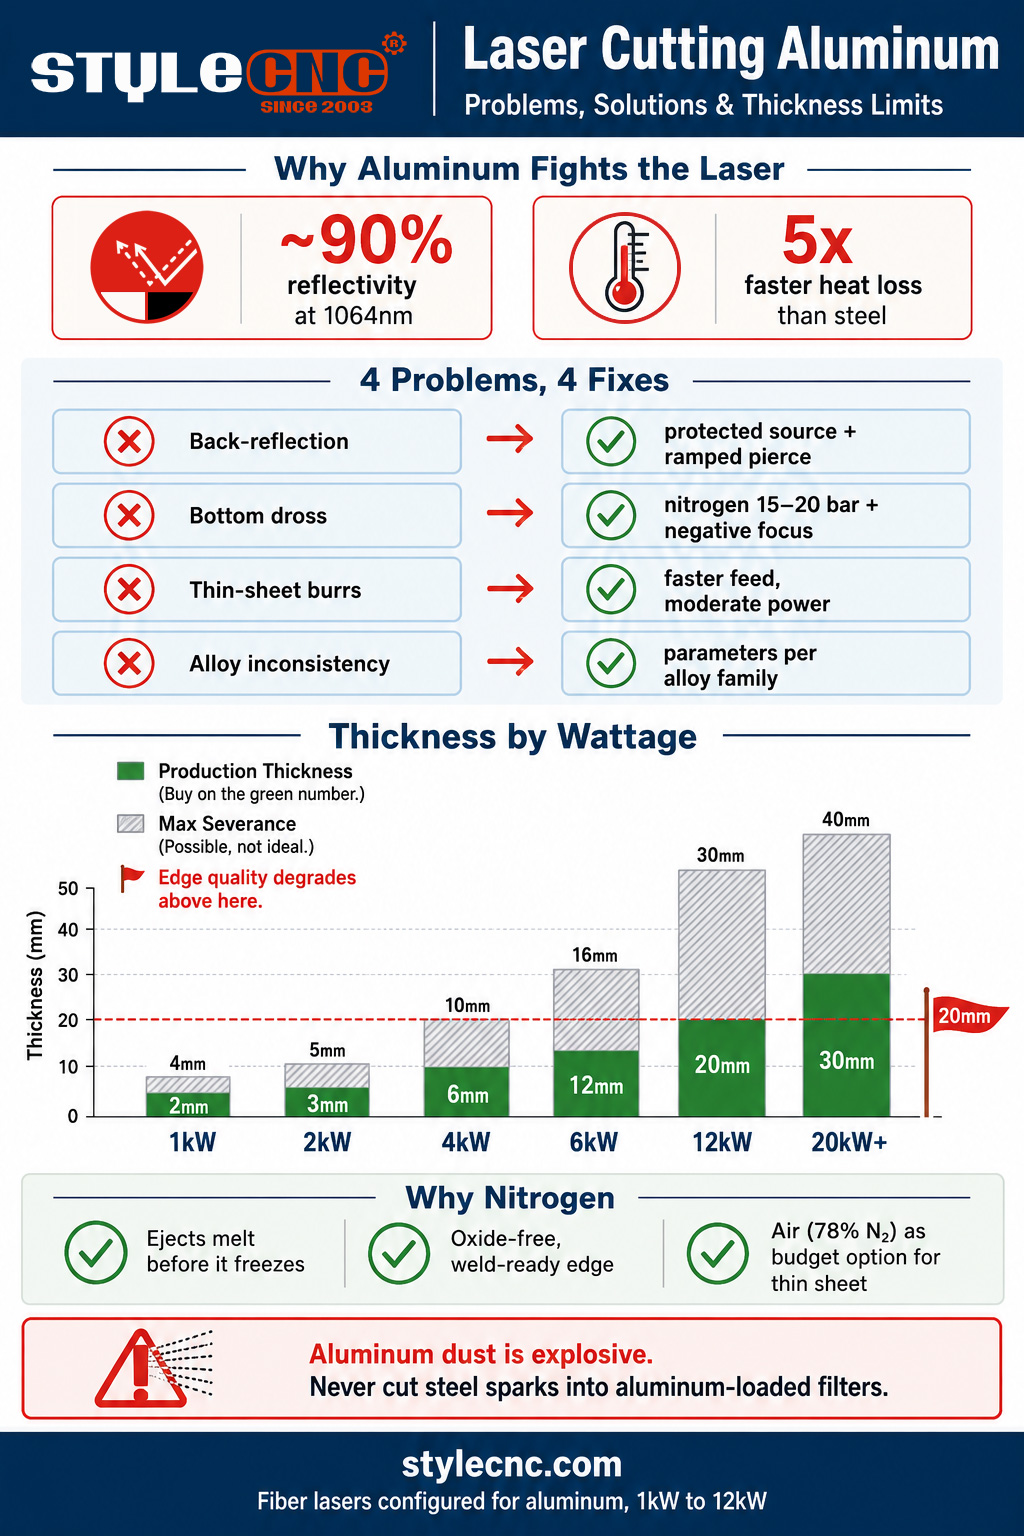
पहिलो परावर्तनशीलता हो: एल्युमिनियमले कोठाको तापक्रममा फाइबर लेजरको १०६४ एनएम बीमको लगभग ९० प्रतिशत प्रतिबिम्बित गर्दछ, त्यसैले डेलिभर गरिएको शक्तिको एक अंश मात्र सुरुमा सामग्रीमा जोडिन्छ। दोस्रो थर्मल चालकता हो: स्टीलको लागि लगभग ५० को तुलनामा लगभग २३७ वाट/एमकेमा, एल्युमिनियमले कट जोनबाट लगभग ५ गुणा छिटो तातो निकाल्छ। वरपरको पानाले सक्रिय रूपमा यसलाई चिसो पार्दा बीम पग्लने पोखरी बनाउन संघर्ष गरिरहेको हुन्छ। लेजर काट्ने एल्युमिनियमको बारेमा सबै कठिनाइ ती २ संख्याहरूमा फर्कन्छ।
एल्युमिनियम कटौतीलाई बर्बाद गर्ने ४ समस्याहरू (र तिनीहरूको समाधान)
समस्या १: पछाडि फर्कनु
यो किन हुन्छ?: नकाटिएको एल्युमिनियमले १०६४ एनएममा ऐना जस्तै काम गर्छ। पियर्सिङको समयमा, पग्लिएको पोखरी बन्नु अघि, बीमको एक भागले अप्टिकल मार्गमा सिधा पछाडि प्रतिबिम्बित हुन्छ। असुरक्षित मेसिनहरूमा यसले काट्ने हेड अप्टिक्स वा गम्भीर अवस्थामा, लेजर स्रोतलाई क्षति पुर्याउन सक्छ, त्यसैले पुराना स्रोतहरूले आफ्नो म्यानुअलमा एल्युमिनियम चेतावनीहरू राखेका थिए।
फिक्स: आधुनिक फाइबर लेजरहरू ब्याक-रिफ्लेक्सन सुरक्षा (क्षति हुनुभन्दा पहिले स्रोतलाई दोष दिने आइसोलेटर र सेन्सरहरू) सँग आउँछन्। तपाईंको स्रोतलाई रिफ्लेक्सन धातुहरूको लागि मूल्याङ्कन गरिएको छ भनी पुष्टि गर्नुहोस्, हेडलाई लम्बवत राख्नुहोस् ताकि रिफ्लेक्सनहरू सफासँग पछाडि केन्द्रित नहोस्, र उचित पियर्सिंग रुटिन (र्याम्प गरिएको पावर, थोरै डिफोकस) प्रयोग गर्नुहोस् ताकि मिरर फेज सेकेन्डको सट्टा मिलिसेकेन्डसम्म रहन्छ।
समस्या २: तल्लो किनारामा ड्रस
यो किन हुन्छ?: परिभाषित एल्युमिनियम दोष। पग्लिएको एल्युमिनियम चिपचिपा हुन्छ, र पानाको उच्च चालकताले पग्लिएको ठाउँलाई यति छिटो चिसो बनाउँछ कि सहायक ग्यासले यसलाई बाहिर निकाल्नु अघि नै यो हिलो हुन्छ। आधा-ठोस धातु कर्फको तल्लो भागमा टाँसिन्छ र कडा, धारिलो मोतीमा जम्छ जुन भुइँमा काट्नु पर्छ। बाक्लो पानाले यसलाई अझ खराब बनाउँछ: बढी पग्लने मात्रा, उही भाग्ने झ्याल।
फिक्स: इजेक्शनले शक्तिलाई हराउँछ। ठूलो नोजल मार्फत १५ देखि २० बारमा उच्च-दबाव नाइट्रोजन चलाउनुहोस्, फोकस नकारात्मक (सामग्रीमा) सेट गर्नुहोस् ताकि कर्फ तल चौडा रहोस् र पग्लने बाहिर निस्कने बाटो होस्, र स्टील-समकक्ष सेटिङहरूबाट फिडलाई १० देखि १५ प्रतिशत ढिलो गर्नुहोस्। यदि ड्रस रहिरह्यो भने, थप वाटेजको लागि पुग्नु अघि ग्यास, नोजल, स्ट्यान्डअफ र फोकस ठीक गर्नुहोस्; खराब रूपमा इजेक्शन गरिएको कटमा अतिरिक्त पावरले सफा गर्न थप पग्लन बनाउँछ।
समस्या ३: पातलो पानामा खस्रो र खस्रो किनाराहरू
यो किन हुन्छ?: ३ मिमी भन्दा कमको पातामा सामान्य कारण पल्टिन्छ: धेरै तातो, धेरै कम होइन। अत्यधिक शक्ति वा ढिलो फिडले नरम मिश्र धातुलाई धेरै तातो बनाउँछ, कर्फ किनारहरू पग्लिन्छन्, र काटिएको भाग सफा चम्किलो अनुहारको सट्टा उठेको बुर र धारीदार, खैरो किनाराको साथ बाहिर निस्कन्छ।
फिक्स: मध्यम शक्ति र सफा नाइट्रोजनको साथ पातलो एल्युमिनियम छिटो काट्नुहोस्। नोजलको अवस्था र केन्द्रीकरण जाँच गर्नुहोस् (घिसिएको वा केन्द्र बाहिरको नोजलले ग्यास प्रवाहलाई छेउमा तान्छ र कर्फको एक छेउमा बर्न गर्छ), र अधिकतम किनारा क्रिस्पनेसको लागि सतहमा वा तल ध्यान केन्द्रित राख्नुहोस्। राम्रोसँग ट्युन गरिएको पातलो-पाना एल्युमिनियम टेबलबाट चम्किलो, बर्र-मुक्त र ब्रेकको लागि तयार हुनुपर्छ।
समस्या ४: मिश्र धातुहरू बीच असंगत परिणामहरू
यो किन हुन्छ?: अपरेटरहरूले एउटा काममा प्यारामिटरहरू मिलाउँछन् र अर्कोमा फोहोर पाउँछन् किनभने एल्युमिनियम एउटा सामग्री होइन। शुद्ध 1xxx श्रृंखला सजिलै काट्छ तर धेरै ड्रस गर्छ। 5xxx समुद्री ग्रेडहरूले सामान्य मिश्र धातुहरू मध्ये सबैभन्दा सफा काट्छन्। 6xxx आर्किटेक्चरल एक्सट्रुजनले जल्नबाट बच्न सावधानीपूर्वक गति नियन्त्रणको माग गर्दछ, र उच्च-शक्ति भएको 7xxx एयरोस्पेस प्लेट सबैभन्दा प्यारामिटर-संवेदनशील र क्र्याक-प्रवण हो।
फिक्स: प्रति मिश्र धातु परिवारमा प्यारामिटरहरू भण्डारण गर्नुहोस्, एउटा एल्युमिनियम सेटिङ होइन। जब नयाँ मिश्र धातु वा नयाँ ब्याच पनि आउँछ, छोटो परीक्षण कट चलाउनुहोस् र पाना कमिट गर्नु अघि गति र दबाब पुन: ट्युन गर्नुहोस्। १५ मिनेटको परीक्षण कटौतीको लागत एक स्क्र्याप गरिएको नेस्ट भन्दा कम हुन्छ।
वाटेज अनुसार एल्युमिनियम लेजर काट्ने मोटाई चार्ट
कुनै पनि मोटाई दावीमा सबैभन्दा महत्त्वपूर्ण भिन्नता भनेको अधिकतम विच्छेदन बनाम उत्पादन मोटाई हो। अधिकतम विच्छेदन भनेको बीम बिस्तारै, किनारा गुणस्तरको साथ पार हुन्छ जसलाई पुन: काम गर्न आवश्यक पर्न सक्छ। उत्पादन मोटाई भनेको स्थिर गति, सफा किनाराहरू, र दोहोरिने क्षमता हो। उत्पादन संख्या विरुद्ध किन्नुहोस् र उद्धरण गर्नुहोस्।
| लेजर पावर | उत्पादन मोटाई | अधिकतम विचलन | टिप्पणीहरू |
|---|---|---|---|
| १० किलोवाट | २.1 देखि १२ मि.मी. | २.3 देखि १२ मि.मी. | पातलो पाना, साइनेज, घेराहरू। यसको झ्यालमा सफा र छिटो |
| ० देखि ३ किलोवाट | २.2 देखि १२ मि.मी. | २.4 देखि १२ मि.मी. | भरपर्दो आल्मुनियम उत्पादन कार्यको लागि प्रवेश बिन्दु |
| १० किलोवाट | २.4 देखि १२ मि.मी. | २.8 देखि १२ मि.मी. | सामान्य निर्माण र रोजगार पसलहरूको लागि राम्रो ठाउँ |
| १० किलोवाट | २.8 देखि १२ मि.मी. | 16 मिमी | धेरैजसो एल्युमिनियम अनुप्रयोगहरूलाई पर्याप्त रूपमा समेट्छ |
| १० किलोवाट | २.12 देखि १२ मि.मी. | २.25 देखि १२ मि.मी. | किनाराको गुणस्तर ~२० मिमी भन्दा माथि उल्लेखनीय रूपमा घट्छ |
| २० किलोवाट+ | २.20 देखि १२ मि.मी. | ७५ मिमी+ | प्लेट वर्क; गहिरो नकारात्मक फोकस (-८ देखि -१५ मिमी) आवश्यक छ। |
२ भौतिकशास्त्र नोटहरूले तालिका किन माथि समतल हुन्छ भनेर व्याख्या गर्दछ। पावर-टु-थिकनेस स्केलिंग सब-लाइनर हो: दोब्बर वाटेजले प्रयोगयोग्य मोटाईलाई लगभग आधाले बढाउँछ, दोब्बर होइन, किनभने पावर-थिकनेस सम्बन्धमा घातांक लेजर काट्नेको लागि ०.६५ को आसपास बस्छ। र विशेष गरी बाक्लो एल्युमिनियममा, पानाको चालकताले यसलाई तातो सिङ्कमा परिणत गर्दछ: अतिरिक्त वाटेज वरपरको धातुमा छेउमा फैलिन्छ र पग्लिएको पोखरीलाई कटलाई गहिरो बनाउनु भन्दा छिटो ठूलो बनाउँछ, त्यसैले फोहोर बाक्लो-प्लेट कटमा पावर धकेल्दा सामान्यतया फोहोर सफा गर्नुको सट्टा गाढा हुन्छ।
प्रत्येक पावर स्तरमा स्टील, स्टेनलेस र एल्युमिनियममा सामान्य-धातु तस्वीरको लागि, फाइबर लेजर काट्ने मोटाई, गति, र शक्ति सन्दर्भ यो एल्युमिनियम-विशिष्ट चार्टले स्लट गर्ने पूर्ण बहु-सामग्री तालिकाहरू बोक्छ।
एल्युमिनियमको लागि नाइट्रोजन असिस्ट किन महत्त्वपूर्ण छ
लेजर काट्ने काममा असिस्ट ग्यासले २ काम गर्छ: यसले कर्फबाट पग्लिएको धातु निकाल्छ, र यसले काटिएको भागमा रसायन विज्ञान नियन्त्रण गर्छ। एल्युमिनियममा, दुवै कामले नाइट्रोजनलाई औंल्याउँछ।
✓ दबाबमा इजेक्शन: एल्युमिनियमको द्रुत-चिसो पग्लनेले हिलो हुनु अघि कर्फ छोड्नु पर्छ। ठूलो व्यासको नोजल मार्फत १५ देखि २० बारमा नाइट्रोजनले मेकानिकल ब्लास्ट प्रदान गर्दछ जसले यसको छोटो तरल विन्डोमा पग्लिएको ठाउँ खाली गर्दछ। यो ड्रसमा सबैभन्दा ठूलो लिभर हो।
✓ एउटा निष्क्रिय काटिएको अनुहार: कार्बन स्टीलमा मानक, अक्सिजन असिस्टले एल्युमिनियमसँग प्रतिक्रिया गरेर कर्फ भित्र र वरिपरि कडा एल्युमिनियम अक्साइड बनाउँछ, किनारालाई खस्रो बनाउँछ र पछिको वेल्डिङ वा एनोडाइजिङलाई जटिल बनाउँछ। नाइट्रोजनले काटिएको अनुहारलाई उज्यालो, अक्साइड-मुक्त, र टेबलबाट सिधै वेल्ड-तयार राख्छ।
✓ जे भए पनि दहनमा कुनै सहयोग छैन: अक्सिजनले कार्बन स्टीलमा आफ्नो स्थान कमाउँछ, कटौतीमा एक्सोथर्मिक ऊर्जा योगदान गरेर। एल्युमिनियमले अक्साइड जरिवानाको लायक कुनै बोनस प्रदान गर्दैन, त्यसैले अक्सिजन व्यापार सबै नकारात्मक छ।
✓ बजेट मध्यको रूपमा कम्प्रेस्ड हावा: हावामा लगभग ७८ प्रतिशत नाइट्रोजन हुन्छ, र आधुनिक उच्च-दबाव वायु प्रणालीहरूले बोतलबन्द-नाइट्रोजन लागतको एक अंशमा स्वीकार्य रूपमा पातलो र मध्यम आल्मुनियम काट्छन्। आंशिक अक्सिडेशनबाट किनारमा हल्का खैरो रंगको अपेक्षा गर्नुहोस्। साइनेज र सामान्य निर्माणको लागि यो पास हुन्छ; वेल्ड-प्रेप र एनोडाइज-बाउन्ड भागहरूको लागि, नाइट्रोजनमा रहनुहोस्।
व्यावहारिक लागत नोट: नाइट्रोजन खपत दबाब र नोजलको आकारसँगै तीव्र गतिमा बढ्छ, जुन ठ्याक्कै एल्युमिनियम रेसिपी हो। दैनिक एल्युमिनियम काट्ने पसलहरूले सामान्यतया स्टील-मात्र पसलहरू भन्दा छिटो नाइट्रोजन जेनेरेटरलाई औचित्य दिन्छन्, र बोतलबंद ग्यास एक मात्र मार्ग हो भनेर मान्नु अघि एयर-सहायता विकल्प वास्तविक भागहरूमा योग्य हुन लायक छ।
कसैले पनि नछुटाउनु पर्ने सुरक्षा नोट: एल्युमिनियम धुलो
फाइन एल्युमिनियम पाउडर विस्फोटक हुन्छ, र लेजर काट्ने कामले यसलाई उत्पन्न गर्छ। खतरा काट्ने काम आफैंमा होइन तर धुलो सङ्कलन प्रणालीमा छ: फिल्टरहरूमा जम्मा हुने एल्युमिनियम फाइनहरूले इन्धन भार सिर्जना गर्दछ, र क्लासिक दुर्घटना परिदृश्य भनेको स्टील काट्नु हो, जसको स्पार्कहरूले इग्निशन स्रोतको रूपमा काम गर्दछ, पहिले नै एल्युमिनियम धुलोले भरिएको निकासी प्रणालीमा।
सुरक्षात्मक नियमहरू सरल छन्। धुलो प्रणालीलाई वास्तविक तालिकामा सफा राख्नुहोस्, स्टील स्पार्कहरूलाई एल्युमिनियम-लोड गरिएका फिल्टरहरूमा कहिल्यै नमिसाउनुहोस् (काम अलग गर्नुहोस् वा सामग्री परिवर्तनहरू बीच सफा गर्नुहोस्), र एल्युमिनियमको मात्रा उच्च भएको ठाउँमा भिजेको विभाजक वा स्पार्क अरेस्टरहरूमा निकासी निर्माताको निर्देशन पालना गर्नुहोस्। उत्पादन मात्रामा एल्युमिनियम काट्ने प्रत्येक फाइबर लेजर पसलले यसलाई स्थायी प्रक्रियाको रूपमा व्यवहार गर्नुपर्छ, आदिवासी ज्ञानको रूपमा होइन।
STYLECNC एल्युमिनियमका लागि फाइबर लेजरहरू
STYLECNC फाइबर लेजर काट्ने मेसिनहरूले कन्फिगरेसन एल्युमिनियम मागहरू सहित पठाउँछन्: परावर्तक धातुहरूको लागि मूल्याङ्कन गरिएको ब्याक-रिफ्लेक्सन-सुरक्षित स्रोतहरू, १५ देखि २० बार नाइट्रोजन कार्यको लागि उच्च-दबाव सहायक ग्यास सर्किटहरू, र प्रति-मिश्र धातु एल्युमिनियम सेटिङहरू सहित काट्ने प्यारामिटर पुस्तकालयहरू। उत्तम फाइबर लेजर धातु काट्ने मेसिन लाइनले १.५ देखि ६ किलोवाटको दायरा समेट्छ जहाँ धेरैजसो आल्मुनियम निर्माण हुन्छ, र पाना धातु लेजर कटर कन्फिगरेसनले पातलो र मध्यम पाना कार्यलाई लक्षित गर्दछ जसले घेरा, साइनेज, र प्यानल उत्पादनमा प्रभुत्व जमाउँछ।
बाक्लो प्लेटमा धकेल्ने पसलहरूको लागि, उच्च-शक्ति फाइबर लेजर धातु काट्ने मेसिन १२ किलोवाट वर्गमा पुग्छ जहाँ २० मिमी उत्पादन आल्मुनियम यथार्थपरक हुन्छ। र प्रवेश-स्तर क्षमतामा वास्तविक सत्य हेर्नको लागि, 1000W IPG फाइबर लेजर काट्ने ३ मिमी आल्मुनियम भिडियो वास्तविक सामग्रीमा मोटाई चार्टको तल्लो पङ्क्ति कस्तो देखिन्छ भनेर ठ्याक्कै देखाउँछ। सम्पर्क गर्नुहोस् STYLECNC एल्युमिनियम कार्यसँग मिल्दो कन्फिगरेसन र ग्यास-प्रणाली सिफारिसको लागि तपाईंको मिश्र धातुहरू, मोटाई दायरा, र मासिक भोल्युमको साथ टोली बनाउनुहोस्।
प्राय : सोधिने प्रश्नहरू
के फाइबर लेजरले आफूलाई क्षति नगरी आल्मुनियम काट्न सक्छ?
हो, कुनै पनि आधुनिक मेसिनमा। ऐतिहासिक डर फाइबर तरंगदैर्ध्यमा एल्युमिनियमको लगभग ९० प्रतिशत परावर्तनशीलताबाट आउँछ: छेड्ने क्रममा, काटिएको सतहले अप्टिक्सको पछाडि बीम ऊर्जा प्रतिबिम्बित गर्दछ, र प्रारम्भिक असुरक्षित स्रोतहरू क्षतिग्रस्त हुन सक्छन्। हालका फाइबर स्रोतहरू ब्याक-रिफ्लेक्सन आइसोलेसन र सुरक्षित रूपमा गल्ती गर्ने सेन्सरहरूसँग पठाइन्छ, त्यसैले एल्युमिनियम अब एक नियमित उत्पादन सामग्री हो। किन्नु अघि स्रोतको परावर्तक-धातु मूल्याङ्कन पुष्टि गर्नुहोस्, त्यसपछि विश्वासका साथ काट्नुहोस्।
मेरो एल्युमिनियम लेजर कटमा किन फोहोर छ?
किनभने आल्मुनियम पग्लिएर निस्कन धेरै छिटो हुन्छ। पाताले स्टीलको लगभग ५ गुणा गतिमा ताप सञ्चालन गर्छ, त्यसैले पग्लिएको धातु कर्फमा हिलो हुन्छ र ग्यासले यसलाई बाहिर निकाल्नु अघि तल्लो किनारामा जम्छ। काम गर्ने फिक्स अर्डर: १५ देखि २० बार तिर नाइट्रोजनको दबाब बढाउनुहोस्, ठूलो नोजल फिट गर्नुहोस्, सामग्रीमा गहिरो (ऋणात्मक) फोकस धकेल्नुहोस्, र १० देखि १५ प्रतिशत ढिलो फिड गर्नुहोस्। इजेक्शन सही भएपछि मात्र पावर थप्नुहोस्; खराब रूपमा इजेक्ट गरिएको कटमा बढी वाटेजले थप फोहोर बनाउँछ।
लेजरले आल्मुनियम कति मोटाईले काट्न सक्छ?
पावर वर्ग अनुसार, उत्पादनको हिसाबले: १ किलोवाटले १ देखि २ मिमी, ३ किलोवाटले ४ देखि ६ मिमी, ६ किलोवाटले लगभग ८ देखि १२ मिमी, र १२ किलोवाटले १२ देखि २० मिमी सम्म चल्छ जसमा अधिकतम ३० मिमीको विच्छेदन हुन्छ। लगभग २० मिमी भन्दा माथि, पावरको पर्वाह नगरी किनाराको गुणस्तर घट्छ किनभने एल्युमिनियमको चालकताले कटलाई गहिरो बनाउनु भन्दा छिटो पानामा बीम ऊर्जा फैलाउँछ। उत्पादन मोटाईमा कामहरू उद्धृत गर्नुहोस्, ब्रोसर विच्छेदन नम्बरमा होइन।
के मलाई लेजर काट्ने एल्युमिनियमको लागि नाइट्रोजन चाहिन्छ?
सफा, वेल्ड-तयार, एनोडाइज-तयार किनाराहरूको लागि, हो: उच्च-दबाव नाइट्रोजनले पग्लिएको भागलाई बाहिर निकाल्छ र काटिएको अनुहारलाई अक्साइड-मुक्त राख्छ, र अक्सिजनले किनारामा कडा अक्साइड बनाएर सक्रिय रूपमा एल्युमिनियमलाई चोट पुर्याउँछ र बदलामा कुनै दहन लाभ हुँदैन। बजेट विकल्प उच्च-दबाव कम्प्रेस्ड हावा हो, जुन ७८ प्रतिशत नाइट्रोजन हो र हल्का खैरो किनारा रंगको साथ स्वीकार्य रूपमा पातलो-देखि-मध्यम एल्युमिनियम काट्छ। साइनेज र सामान्य निर्माणले हावा चलाउन सक्छ; वेल्ड-तयारी र कस्मेटिक काम नाइट्रोजनमा रहनु पर्छ।
एक हुन सक्छ CO2 लेजर कट एल्युमिनियम?
खराब, र यो सिफारिस गरिँदैन। एल्युमिनियमले प्रतिबिम्बित गर्दछ CO2 लेजरको १०.६ माइक्रोन तरंगदैर्ध्य फाइबर तरंगदैर्ध्य भन्दा पनि बलियो हुन्छ, त्यसैले युग्मन खराब हुन्छ, ब्याक-रिफ्लेक्सन जोखिम बढी हुन्छ, र व्यावहारिक मोटाई विन्डो पातलो हुन्छ। धातु निर्माण फाइबर स्रोतहरूमा निर्णायक रूपमा सर्नुको मुख्य कारण यो हो: १०६४ एनएम बीमले एल्युमिनियममा धेरै गुणा राम्रोसँग अवशोषित गर्दछ, एक सीमान्त मोडिन्छ। CO2 नियमित फाइबरमा प्रक्रिया गर्नुहोस्।
किन फरक-फरक आल्मुनियम मिश्र धातुहरूले यति फरक तरिकाले काट्छन्?
मिश्र धातुको रसायनले पग्लने व्यवहार परिवर्तन गर्छ। शुद्ध १xxx श्रृंखलाको एल्युमिनियमले सजिलै काट्छ तर सबैभन्दा भारी फोहोर उत्पादन गर्छ। ५xxx समुद्री ग्रेडहरू सफा-काट्ने मनपर्नेहरू हुन्। ६xxx वास्तुकला मिश्र धातुहरूलाई जल्नबाट बच्न अनुशासित गति नियन्त्रण चाहिन्छ, र ७xxx एयरोस्पेस प्लेट सबैभन्दा प्यारामिटर-संवेदनशील र क्र्याक-प्रवण परिवार हो। ब्याच-टु-ब्याच भिन्नताले एक ग्रेड भित्र पनि अर्को तह थप्छ। काम गर्ने उत्तर भनेको प्रति मिश्र धातु परिवारको प्यारामिटर पुस्तकालय र नयाँ सामग्री अवतरण हुँदा द्रुत परीक्षण कटौती हो।
तल रेखा
सेटअपले यसको २ परिभाषित गुणहरूको सम्मान गरेपछि एल्युमिनियमले फाइबर लेजरहरूमा सुन्दर ढंगले काट्छ। परावर्तन सुरक्षित आधुनिक स्रोतहरू र अनुशासित छेदन द्वारा समाधान गरिन्छ। चालकता, ड्रसको जरा र मोटाई छत, इजेक्शन द्वारा समाधान गरिन्छ: उच्च-दबाव नाइट्रोजन, सही नोजल, नकारात्मक फोकस, र इमानदार गति। विच्छेदन दावीको सट्टा उत्पादन-मोटाई स्तम्भमा वाटेज मिलाउनुहोस्, प्रति मिश्र धातु प्यारामिटरहरू राख्नुहोस्, र धुलो प्रणाली सफा राख्नुहोस्।
STYLECNC कन्फिगर गर्दछ फाइबर लेजर काट्ने मेसिनहरू १ किलोवाट पाना कटरदेखि १२ किलोवाट प्लेट प्रणालीसम्मको आल्मुनियम कामको लागि, ग्यास सर्किट र प्यारामिटर लाइब्रेरीहरू सहितको सामग्रीको माग। पठाउनुहोस् STYLECNC माथिका संख्याहरूमा आधारित सिफारिसको लागि आफ्नो मोटाई दायरा र मिश्र धातुहरू मिलाउनुहोस्।