के फाइबर लेजरले पीतल र तामा काट्न सक्छ?
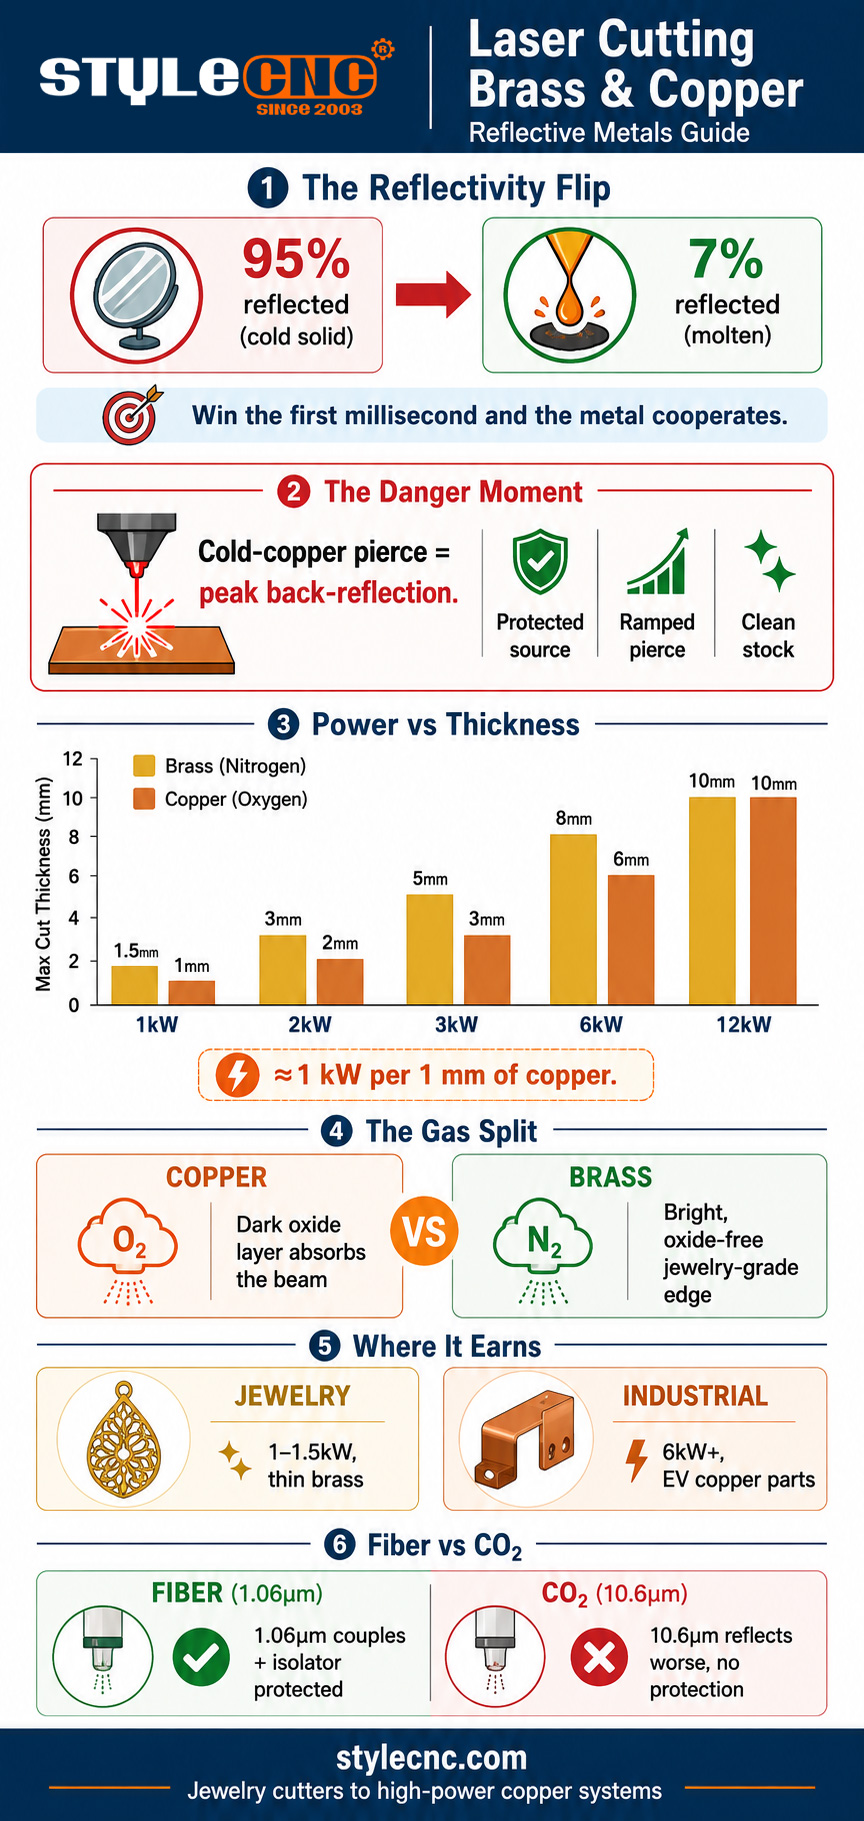
हो। आधुनिक फाइबर लेजरहरू नियमित रूपमा पीतल र तामा काट्नुहोस् किनभने तिनीहरूको १०६४ एनएम तरंगदैर्ध्य यी धातुहरूमा एक भन्दा धेरै राम्रोसँग जोडिन्छ। CO2 लेजरको १०.६ माइक्रोन बीम, र वर्तमान स्रोतहरू ब्याक-रिफ्लेक्सन सुरक्षाको साथ आउँछन्। भरपर्दो उत्पादन कार्यको लागि प्रति १ मिमी तामामा लगभग १ किलोवाट पावर, तामाको लागि उच्च-दबाव अक्सिजन, पीतलको लागि नाइट्रोजन, र २ किलोवाट र माथिको योजना बनाउनुहोस्।
यसलाई सम्भव बनाउने भौतिकशास्त्र भनेको तापक्रमको चाल हो। चिसो र ठोस हुँदा तामाको परावर्तनशीलता लगभग ९५ प्रतिशत हुन्छ, तर धातु पग्लिएपछि यो लगभग ७ प्रतिशतमा पतन हुन्छ। फाइबर लेजरले त्यो संक्रमणलाई क्रूर-बल प्रयोग गरेर जित्छ: सानो ठाउँमा अधिकतम शक्ति घनत्वले मिलिसेकेन्डमा सतह पगाल्छ, र त्यस क्षणबाट धातुले बीमलाई लगभग पूर्ण रूपमा अवशोषित गर्दछ र काट्ने काम सामान्य रूपमा अगाडि बढ्छ। परावर्तक धातुहरूको सम्पूर्ण चुनौती पग्लने पोखरी अवस्थित हुनुभन्दा पहिलेको क्षणमा संकुचित हुन्छ।
पछाडि फर्केर हेर्ने तरिका: वास्तविक जोखिम कहाँ बस्छ
त्यो पग्लनु अघिको क्षण पियर्स हो, र यो सम्पूर्ण काट्ने क्रममा सबैभन्दा उच्च जोखिमपूर्ण घटना हो। चिसो, ऐना-चम्किलो तामामा पूर्ण-शक्तिको निरन्तर पियर्सले सेकेन्डको पहिलो अंशमा अधिकतम सम्भावित परावर्तित ऊर्जालाई सिधै बीम मार्गमा पठाउँछ। पुरानो, असुरक्षित स्रोतहरूमा, त्यो फिर्ता प्रकाशले डेलिभरी फाइबर वा लेजर मोड्युललाई क्षति पुर्याउन सक्छ, जहाँबाट लेजर र तामाको बारेमा लोककथा आउँछ।
३ वटा कुराले त्यो लोककथालाई त्याग्यो। आधुनिक फाइबर स्रोतहरूले ब्याक-रिफ्लेक्सन आइसोलेसन र सेन्सरहरू प्रदान गर्दछ जसले क्षति हुनुभन्दा पहिले लेजरलाई दोष दिन्छ, प्रायः परावर्तन-निगरानी बन्द तर्कद्वारा समर्थित। पियर्सिङ दिनचर्याहरू परिवर्तन भए: र्याम्प गरिएको वा पल्स गरिएको पियर्सले चिसो धातुमा पूर्ण शक्तिमा बस्नुको सट्टा मिरर फेजलाई मिलिसेकेन्डमा राख्छ। र सतह तयारी मानक बन्यो, किनकि तेल, अक्साइड फिल्महरू, र आर्द्रता सबैले परावर्तन बढाउँछन्।
खरिदको अर्थ सरल छ: पीतल र तामाको कामको लागि, लिखित रूपमा पुष्टि गर्नुहोस् कि स्रोत, काट्ने टाउको, र सुरक्षा प्रणालीहरू तपाईंको मोटाईमा परावर्तक धातुहरूको लागि मूल्याङ्कन गरिएको छ। मूल्याङ्कन नगरिएको मेसिनले चुपचाप हानिकारक रिटर्न लाइट अवशोषित गर्दा भागहरू राम्रो देखिन सक्छन्।
फाइबर किन बिग्रन्छ? CO2 परावर्तक धातुहरूमा
तरंगदैर्ध्य अन्तरले यो कुरा अन्य कुनै पनि विशिष्टताभन्दा पहिले निर्धारण गर्छ। तामा र पीतलले प्रतिबिम्बित गर्दछ CO2 लेजरको १०.६ माइक्रोन बीम फाइबर लेजरको १.०६ माइक्रोन बीम भन्दा पनि बढी बलियो हुन्छ, त्यसैले ए CO2 मेसिनले धेरै गुणा कम ऊर्जा युग्मन र खराब ब्याक-रिफ्लेक्सन समस्याको साथ लडाई सुरु गर्छ, जसको क्षतिपूर्ति गर्न कुनै सुरक्षात्मक आइसोलेटर प्रविधि छैन। CO2 प्रणालीहरूले गैर-धातुहरू र केही बाक्लो-प्लेट निचहरूमा आफ्नो स्थान कायम राख्छन्, तर पीतल र तामाको लागि उद्योगको फैसला टुंगिएको छ: फाइबर वा केही पनि होइन।
एउटै तरंगदैर्ध्य फाइदा भनेको सम्पूर्ण फाइबर वर्गको जग हो, जसलाई गहिराइमा समेटिएको छ फाइबर लेजर प्रविधि गाइड। परावर्तक धातुहरूको लागि यो सिधै कम न्यूनतम शक्ति, छिटो छेड्ने, र सुरक्षित अप्टिकल मार्गमा रूपान्तरण हुन्छ।
न्यूनतम शक्ति र मोटाई सीमाहरू
तामाको लागि काम गर्ने सामान्य नियम भनेको प्रति मिलिमिटर मोटाई लगभग १,००० वाट पावर हो, जसमा पित्तल अलि बढी सहिष्णु हुन्छ किनभने यसको जस्ता सामग्रीले राम्रोसँग अवशोषित गर्दछ। तलको तालिकाले यसलाई व्यावहारिक विन्डोजमा अनुवाद गर्दछ।
| लेजर पावर | पीतल (उत्पादन) | तामा (उत्पादन) | सामान्य काम |
|---|---|---|---|
| १० किलोवाट | 1.5 मिमी सम्म | 1 मिमी सम्म | गहना, ट्याग, पातलो पाना |
| १० किलोवाट | २.2 देखि १२ मि.मी. | २.1.5 देखि १२ मि.मी. | साइनेज, सजावटी प्यानलहरू |
| १० किलोवाट | २.4 देखि १२ मि.मी. | 3 मिमी | सामान्य निर्माण |
| १० किलोवाट | २.6 देखि १२ मि.मी. | २.5 देखि १२ मि.मी. | बसबार, विद्युतीय पार्टपुर्जाहरू |
| २० किलोवाट+ | ७५ मिमी+ | ८ देखि १० मिमी+ | उत्पादन तामा/पीतल प्लेट |
२ प्यारामिटर बानीले सुरक्षित झ्याल भित्र कटौती राख्छ। स्रोतले अनुमति दिने उच्चतम शिखर पावर चलाउनुहोस्, किनकि पावर घनत्वले परावर्तक चरणलाई छोटो बनाउँछ, त्यसपछि फिड दरलाई खरिद प्रक्रिया मार्जिनलाई छुट्याउने अधिकतमबाट १० देखि १५ प्रतिशतमा फिर्ता गर्नुहोस्। र पियर्स र काट दुवैको लागि सामग्री सतहमा वा धेरै नजिक ध्यान केन्द्रित राख्नुहोस्; परावर्तक धातुहरूले स्टीलहरू भन्दा छिटो डिफोकसलाई दण्ड दिन्छन्।
तामाबाट पीतललाई विभाजित गर्ने ग्यास रणनीति
यहाँ विपरीत सहज पक्ष छ: दुई धातुहरूले फरक-फरक ग्यासहरू चाहन्छन्, र तामाको उत्तरले सामान्य सफा-काट्ने नियम तोड्छ।
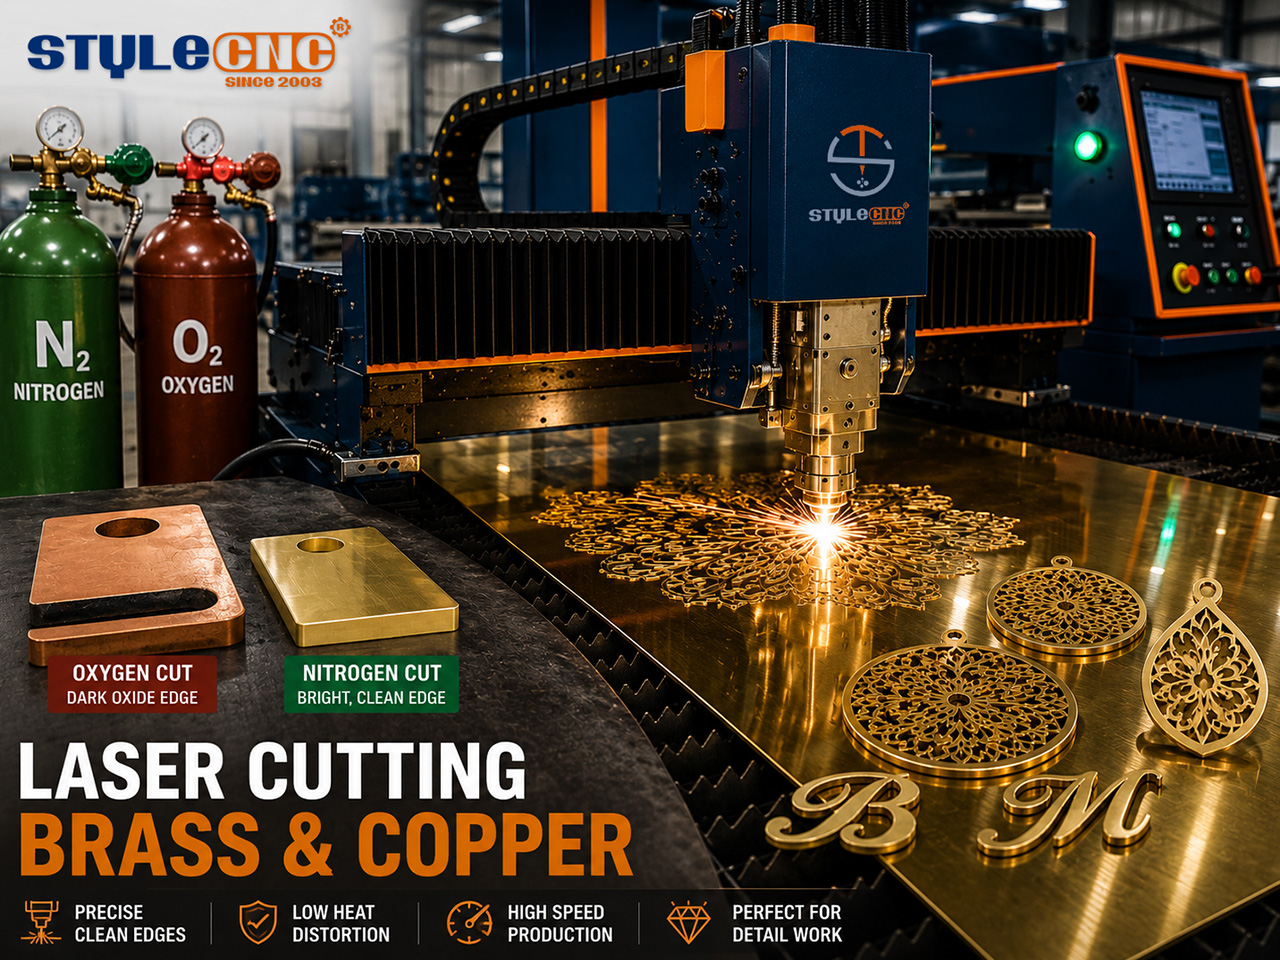
✓ तामा: उच्च-दबाव अक्सिजन। अक्सिजनले तामाको सतहसँग प्रतिक्रिया गरेर गाढा अक्साइड तह बनाउँछ, र त्यो अँध्यारो नै मुख्य कुरा हो: तामाको अक्साइडले किरणलाई चम्किलो तामाले परावर्तन गर्ने भन्दा धेरै राम्रोसँग अवशोषित गर्छ। लगभग २ मिमी माथिबाट, नाइट्रोजन-मात्र तामा काट्ने काम रोकिन्छ र भरपर्दो प्वाल र काटको लागि अक्सिजन अनिवार्य हुन्छ।
✓ पीतल: नाइट्रोजन। जिंकको मात्राको कारणले गर्दा पीतल परम्परागत धातुको नजिक व्यवहार गर्छ, त्यसैले नाइट्रोजनले सधैं प्रदान गर्ने कुरा प्रदान गर्दछ: अक्साइड-रहित, चम्किलो, सफा किनारा जुन सजावटी र गहनाको कामलाई सिधै टेबलबाट मिल्छ। मिश्र धातु संरचनाले व्यवहार परिवर्तन गर्दछ, त्यसैले प्रत्येक नयाँ पीतल ग्रेड प्यारामिटर-परीक्षण गर्नुहोस्।
✓ दुवै: पहिले स्टक सफा गर्नुहोस्। तेल, अक्सिडेशन फिल्म, कोटिंग्स र आर्द्रता सबैले सतहको प्रतिबिम्ब बढाउँछन्। काट्नु अघि स्टकलाई पुछ्नु सबैभन्दा सस्तो ब्याक-रिफ्लेक्सन सुरक्षा उपलब्ध छ।
जहाँ पीतल र तामा काट्दा पैसा कमाइन्छ
गहना र सानो सजावटी काम प्राकृतिक प्रवेश बिन्दु हो: १.५ मिमी भन्दा कम पित्तलको पाता कम्प्याक्ट १ देखि १.५ किलोवाट मेसिनहरूमा सफासँग काटिन्छ, र लेजर धातु गहना कटर पेन्डेन्ट, झुम्का खाली ठाउँहरू, र फिलिग्री टुक्राहरूले माग गर्ने उत्कृष्ट-सुविधा शुद्धताका साथ, कामको त्यो वर्गको लागि ठ्याक्कै कन्फिगर गरिएको छ। साइनेज दोस्रो प्राकृतिक फिट हो: पीतल अक्षरहरू, लोगो प्लेटहरू, र वास्तुकला ट्रिमले उज्यालो नाइट्रोजन-कट किनारामा व्यापार गर्दछ जसलाई पालिस गर्नु वा प्याटिना अघि कुनै पुन: काम आवश्यक पर्दैन।
औद्योगिक क्षेत्रमा, तामा बसबार, ट्रान्सफर्मर पार्टपुर्जा, र विद्युतीय कनेक्टरहरू भोल्युम लेजरको काम हुन्, र EV ब्याट्री उत्पादनले मागलाई गुणा बढाएको छ। त्यो ६ किलोवाट र माथिको क्षेत्र हो, जहाँ उच्च-शक्ति फाइबर लेजर धातु काट्ने मेसिन वर्गले उत्पादन तामालाई आवश्यक पर्ने शक्ति घनत्व र ग्यास वितरण बोक्छ। मध्य-दायरामा प्रमाणको लागि, STYLECNC's २००० वाट फाइबर लेजर काट्ने तामा प्रदर्शन वास्तविक सामग्रीमा चलिरहेको प्रक्रिया देखाउँछ।
प्राय : सोधिने प्रश्नहरू
के तामा काट्दा मेरो फाइबर लेजरलाई क्षति पुग्छ?
आधुनिक, राम्रोसँग कन्फिगर गरिएको मेसिनमा होइन। जोखिम विन्डो भनेको चिसो तामामा प्वाल पार्ने हो, जब परावर्तनशीलता ९५ प्रतिशतको नजिक बस्छ र प्रकाशको शिखर फर्काउँछ। हालका स्रोतहरू ब्याक-रिफ्लेक्शन आइसोलेसन र त्यो गल्तीलाई सुरक्षित रूपमा निगरानी गर्ने सुविधाको साथ पठाइन्छ, र र्याम्प गरिएको पियर्सिङले मिरर फेजलाई मिलिसेकेन्डमा राख्छ। चेतावनी: तपाईंको स्रोत र हेड तपाईंको मोटाईमा तामाको लागि मूल्याङ्कन गरिएको छ भनी लिखित पुष्टिकरण प्राप्त गर्नुहोस्।
तामाको लागि अक्सिजन किन प्रयोग गरिन्छ तर पीतलको लागि नाइट्रोजन किन प्रयोग गरिन्छ?
किनभने तामाको समस्या परावर्तन हो र अक्सिजनले यसलाई रासायनिक रूपमा समाधान गर्छ: यसले बनाउने अक्साइड तह गाढा हुन्छ र चम्किलो तामा भन्दा नाटकीय रूपमा किरणलाई अवशोषित गर्दछ। लगभग १ मिमी तल, नाइट्रोजन व्यवस्थापन गर्न सक्छ; लगभग २ मिमी बाट, अक्सिजन आवश्यक हुन्छ। यसको जस्ता सामग्रीले मद्दत गरेको पीतलले पर्याप्त मात्रामा अवशोषित गर्दछ कि नाइट्रोजनको सामान्य फाइदा जित्छ: पालिस गर्नको लागि तयार उज्ज्वल, अक्साइड-रहित किनारा, जुन सजावटी र गहनाको कामलाई आवश्यक पर्ने कुरा हो।
पीतलको पाता काट्न मलाई कति शक्ति चाहिन्छ?
लगभग १.५ मिमी सम्मको गहना र पातलो सजावटी पित्तलको लागि, १ किलोवाट पर्याप्त हुन्छ र सफासँग काट्छ। २ देखि ३ मिमीको साइनेज-गेज पित्तलले २ किलोवाट चाहिन्छ। ४ देखि ५ मिमीको सामान्य निर्माण ३ किलोवाट क्षेत्रमा बस्छ, र बाक्लो पित्तल प्लेट ६ किलोवाट र त्यसभन्दा माथि सर्छ। पित्तल प्रत्येक पावर लेभलमा तामा भन्दा थोरै बाक्लो हुन्छ किनभने यसले फाइबर तरंगदैर्ध्यलाई राम्रोसँग अवशोषित गर्दछ।
एक हुन सक्छ CO2 लेजर काटिएको पीतल वा तामा?
प्रभावकारी रूपमा होइन, र यसलाई परावर्तक-धातु सुरक्षा बिना मेसिनहरूमा प्रयास गर्नु हुँदैन। दुबै धातुहरूले १०.६ माइक्रोन प्रतिबिम्बित गर्छन्। CO2 फाइबर तरंगदैर्ध्य भन्दा तरंगदैर्ध्य अझ बलियो हुन्छ, त्यसैले अप्टिकल मार्गमा आइसोलेटर प्रविधि नभएको अवस्थामा कपलिंग खराब हुन्छ र ब्याक-रिफ्लेक्सन जोखिम बढी हुन्छ। यो धातु काट्ने सबैभन्दा स्पष्ट केसहरू मध्ये एक हो जहाँ फाइबर लेजर राम्रो मात्र होइन तर स्पष्ट रूपमा सही उपकरण हो।
मेरा पीतलका कटहरू किन सामग्रीका ब्याचहरू बीच फरक हुन्छन्?
पीतल तामा-जस्ता मिश्र धातुहरूको परिवार हो, एउटा मात्र सामग्री होइन, र अवशोषणमा मद्दत गर्ने जस्ता अंश ग्रेड अनुसार फरक हुन्छ। उच्च-जस्ता मिश्र धातुहरू सजिलै काट्छन्; लिडेड फ्री-मेसिनिंग ग्रेडहरू फेरि फरक व्यवहार गर्छन्। सतहको अवस्थाले दोस्रो चर थप्छ, किनकि अक्सिडेशन र फिल्महरूले परावर्तन परिवर्तन गर्छन्। काम गर्ने समाधान एल्युमिनियम मिश्र धातुहरूको लागि जस्तै हो: प्रति ग्रेड प्यारामिटरहरू राख्नुहोस् र नयाँ ब्याच अवतरण हुँदा छोटो परीक्षण कट चलाउनुहोस्।
तल रेखा
फाइबर स्रोतहरूले ब्याक-रिफ्लेक्सन सुरक्षा पाएको दिनदेखि र अपरेटरहरूले पियर्सको सम्मान गर्न सिकेको दिनदेखि पीतल र तामालाई निषेधित धातुहरू हुनबाट रोकियो। नुस्खा एकरूप छ: परावर्तक चरणबाट उड्नको लागि अधिकतम शक्ति घनत्व, सतहमा कडा ध्यान केन्द्रित, तामाको लागि अक्सिजन र पीतलको लागि नाइट्रोजन, सफा स्टक, र आकार निर्धारण नियमको रूपमा प्रति मिलिमिटर तामाको लगभग एक किलोवाट।
STYLECNC त्यो सम्पूर्ण दायरामा फाइबर लेजरहरू कन्फिगर गर्दछ, बाट गहना-वर्ग धातु कटर पातलो पीतलको कामको लागि उच्च-शक्ति प्रणालीहरू तामा उत्पादनको लागि। पठाउनुहोस् STYLECNC परावर्तक-धातु-मूल्याङ्कन गरिएको कन्फिगरेसन र ग्यास सिफारिसको लागि आफ्ना धातुहरू, मोटाई र आयतनहरू मिलाउनुहोस्।