मैले मेसिन पाएको छु र २ हप्तादेखि प्रयोग गरिरहेको छु, अहिलेसम्म काठ बालुवा निकाल्ने मेसिन धेरै राम्रोसँग चलिरहेको छ, किन्नु अघि म सञ्चालनको बारेमा चिन्तित छु, तर सेवाको लागि धेरै धेरै धन्यवाद। STYLECNC टोलीले मलाई दियो।
बिक्रीको लागि २०२५ को उत्कृष्ट CNC काठ स्यान्डिङ मेसिन
पछिल्लो पटक अपडेट गरिएको: ०१-१-2026-२०२० 09:20:17
२०२५ को उत्कृष्ट CNC काठ स्यान्डिङ मेसिन भेनियर बोर्ड, MDF, प्राइमर बोर्ड, काठका उत्पादनहरू, WPC स्यान्डिङ र पालिस गर्न प्रयोग गरिन्छ, र तपाईंले CNC काठ स्यान्डरहरू बिक्रीको लागि लागत मूल्यमा किन्न सक्नुहुन्छ। STYLECNC.


- ब्रान्ड - STYLECNC
- मोडेल - STM1300-4S
- निर्माता - जिनान स्टाइल मेसिनरी कम्पनी लिमिटेड
- तालिका आकार - 1300mm x असीमित
$5,200 - $8,800 आधारभूत र व्यावसायिक संस्करणहरूको लागि
- हरेक महिना बिक्रीको लागि स्टकमा ३२० युनिट उपलब्ध छन्
- गुणस्तर र सुरक्षाको सन्दर्भमा CE मापदण्डहरू पूरा गर्दै
- सम्पूर्ण मेसिनको लागि एक वर्षको सीमित वारेन्टी (प्रमुख पार्टपुर्जाको लागि विस्तारित वारेन्टी उपलब्ध छ)
- तपाईंको खरिदको लागि ३०-दिनको पैसा फिर्ता ग्यारेन्टी
- अन्तिम प्रयोगकर्ता र डिलरहरूको लागि नि:शुल्क आजीवन प्राविधिक सहयोग
- अनलाइन (पेपैल, अलिबाबा) / अफलाइन (टी/टी, डेबिट र क्रेडिट कार्ड)
- विश्वव्यापी रसद र अन्तर्राष्ट्रिय ढुवानी जहाँ पनि
सीएनसी काठ स्यान्डिङ मेसिन भनेको के हो?
सीएनसी काठ स्यान्डिङ मेसिन एक प्रकारको स्वचालित पावर काठको काम गर्ने उपकरण हो जसले काठ परियोजनाहरूको सतहलाई बालुवा र पालिस गर्न बालुवा रोलर, प्रेसर रोलर र स्वचालित फिडिङ प्रणाली प्रयोग गर्दछ। यसलाई सीएनसी काठ स्यान्डर पनि भनिन्छ, जुन मुख्यतया काठ प्यानल प्रशोधन उद्योग, भुइँ र भित्ता प्यानल प्रशोधन उद्योग, बाँस र काठ हस्तकला प्रशोधन उद्योग, बाँस र काठ खेलौना प्रशोधन उद्यमहरूमा लक्षित छ। यसमा सरल सञ्चालन, उच्च स्तरको स्वचालन, उच्च उत्पादन दक्षता, परिपक्व र स्थिर प्रविधि, र पूर्ण समर्थन सुविधाहरूको सुविधाहरू छन्। यसलाई विभिन्न स्वचालित उत्पादन लाइनहरू बनाउन स्वचालित सीएनसी मेसिनहरूसँग पूर्ण रूपमा जडान गर्न सकिन्छ।

स्यान्डिङ र पालिसिङ पर्यायवाची शब्दहरू हुन्, र दुवैले असमान, असमान मोटाई भएका र प्रक्रिया आवश्यकताहरू पूरा नगर्ने सामग्री र वस्तुहरूलाई घर्षण कपडा, ग्राइन्डिङ ह्वील, स्यान्डपेपर, स्काउरिङ प्याड, नबुनेको पालिसिङ ह्वील, आदि मार्फत भौतिक रूपमा हटाउने कुरालाई जनाउँछ। यो अधिक चिल्लो र समतल हुन्छ, र मोटाई एकरूप हुन्छ। यो यसलाई मानक पूरा गर्ने विधि हो। यो विभिन्न भेनियर प्रक्रियाहरूको उत्पादन, मानक संरचनात्मक भागहरूको उत्पादन, खेलौना हस्तकला उद्योग, सजावट र फर्निचर उद्योग, भुइँ र भित्ता प्यानल निर्माण सामग्री उद्योगमा प्रयोग गरिन्छ।
नामले नै बुझेझैं, स्यान्डर भनेको स्यान्डिङको काम पूरा गर्न प्रयोग गरिने मेकानिकल उपकरण हो। यसमा विभिन्न प्रकारका उद्योगहरू समावेश छन् र यसमा विभिन्न प्रकारका वर्गहरू छन्। यद्यपि, उद्योगका मानिसहरूले सामान्यतया स्वचालित फिडिङ प्रणाली भएको उपकरणलाई स्यान्डर भन्छन्, र अरूलाई बेल्ट मेसिन, ग्राइन्डिङ मेसिन र पालिशर भनिन्छ।

सीएनसी काठ स्यान्डिङ मेसिनका सुविधाहरू र फाइदाहरू
१. मेसिन संरचना डिजाइन उचित, सरल र सुन्दर छ, जसले शीर्ष ब्रान्ड लेजर काट्ने प्रक्रिया, वर्कपीस पहिलो पिकलिंग रस्ट, ड्राई पाउडर तताउने एकसमान कोटिंग अपनाउँछ।
२. स्यान्डिङ मेसिनको खुवाउने गति र मोटाई पर्याप्त रूपमा समायोजन गर्न सकिन्छ।
३. उचित डिजाइन: क्याबिनेटको स्वतन्त्र सञ्चालन, सुविधाजनक प्रयोग र मर्मतसम्भार।
4। यो सीएनसी मेशीन मोटाई समायोजन प्रकार्य छ, जसले प्लेटको मोटाईको द्रुत स्थिति प्राप्त गर्न सक्छ, दुबै सही उत्पादन, तर उत्पादन दक्षतामा पनि धेरै सुधार गर्दछ।
५. उच्च गुणस्तर र स्थिरता भएको स्यान्डिङ मेसिन नियन्त्रण गर्न सजिलो छ।
६. सीएनसी मेसिनले परम्परागत हस्तकला स्यान्डिङको ठाउँ लिनेछ र यसले माथि र तल्लो दुवै छेउमा पालिसिङ लागू गर्न सक्छ, जसले उत्पादन दक्षतामा धेरै सुधार गरेको छ।
७. सीएनसी मेसिनद्वारा पालिस गरिएका उत्पादनहरूको सतहमा राम्रो समतलता हुन्छ, जसले गर्दा अर्को कोटिंगको लागि राम्रो तयारी हुन्छ।
S एस: तेर्सो सर्पिल रोलर*२ पीसी + डिस्क स्यान्डिङ रोलर*२ पीसी
S एस: तेर्सो सर्पिल रोलर*२ पीसी + डिस्क स्यान्डिङ रोलर*२ पीसी + ठाडो सर्पिल रोलर*२ पीसी
S एस: तेर्सो सर्पिल रोलर*२ पीसी + डिस्क स्यान्डिङ रोलर*२ पीसी + ठाडो सर्पिल रोलर*२ पीसी
सीएनसी काठ स्यान्डिङ मेसिन अनुप्रयोगहरू
सीएनसी काठ स्यान्डिङ मेसिन समतल वा आकारको घुमाउरो प्लेट प्रकार, काठको रेखा काठ वर्ग, जस्तै ठोस काठको ढोका, कम्पोजिट ढोका, पारिस्थितिक वर्ग, भान्साको ढोका प्यानल, काठको फर्श, टेबल र कुर्सी प्यानल, बाथरूम फर्निचर श्रृंखलाको लागि उपयुक्त छ, यो भेनियर बोर्ड, MDF, प्राइमर बोर्ड, एन्टिक काठ ढाँचा बोर्ड, काठ उत्पादनहरू, काठ (WPC) र अन्य सामग्रीहरू, सतह नराम्रो राम्रो स्यान्डिङ, ग्राइन्डिङ प्रक्रियामा व्यापक रूपमा प्रयोग गरिन्छ।
सीएनसी काठ स्यान्डिङ मेसिन प्राविधिक प्यारामिटरहरू
| मोडेल | STM1000-4S | STM1300-8S |
|---|---|---|
| अधिकतम प्यानल चौडाइ | 1000mm | 1300mm |
| कार्य मोटाई | 3-110mm | |
| कार्य लम्बाई | ≥380mm | |
| मोटर गति | ०-८००rpm (फ्रिक्वेन्सी) | |
| लोड गति | 3-15m/ न्यूनतम | |
| कुल मोटर उर्जा | 8.5KW | 9KW |
| मेसिनको आकार ठूलो छ | 2.7 * 1.7 * 1.7m | 2.7 * 2.0 * 1.7m |
| काम भोल्टेज | 380V / 50Hz | |
सीएनसी काठ स्यान्डिङ मेसिन विवरणहरू
२ वटा रस्सी डिस्क स्यान्डिङ रोलरहरूले मिश्रित तेर्सो/ठाडो दाना र असमान गहिराइ भएका जटिल, गैर-मानक आकारका सतहहरूमा राम्रो प्रदर्शन गर्छन्।
यसले साना ब्रश र धेरै पानाहरू प्रयोग गरेर हल्का पीस प्रदान गर्दछ, जसले गर्दा स्टक हटाउने काम न्यूनतम हुन्छ।

तेर्सो सर्पिल रोलर मेसिनभरि एकल रोलर हो। यसले फ्ल्याट प्यानलहरूमा उत्कृष्ट डिबरिङ प्रदर्शन प्रदान गर्दछ, बलियो ग्राइन्डिङ बल, समायोज्य गति र उच्च दक्षताका साथ।

ठाडो सर्पिल रोलर ठाडो दाना ढाँचाहरू सहित अनियमित सतहहरू समाप्त गर्नको लागि आदर्श हो। यो अनुदैर्ध्य दिशामा सर्छ र सञ्चालन गर्दछ।

विभिन्न जटिल आकार र ढाँचा भएका वर्कपीसहरूको लागि विभिन्न स्यान्डिङ उपकरणहरूको संयोजनले उत्तम परिणामहरू प्राप्त गर्दछ।


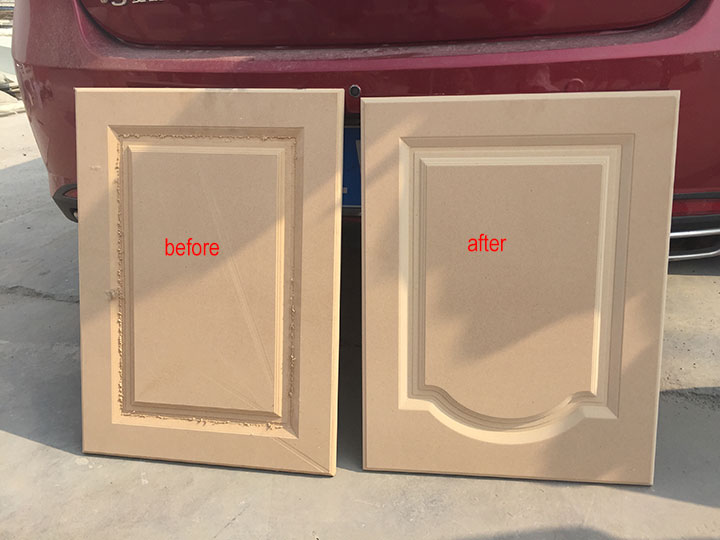
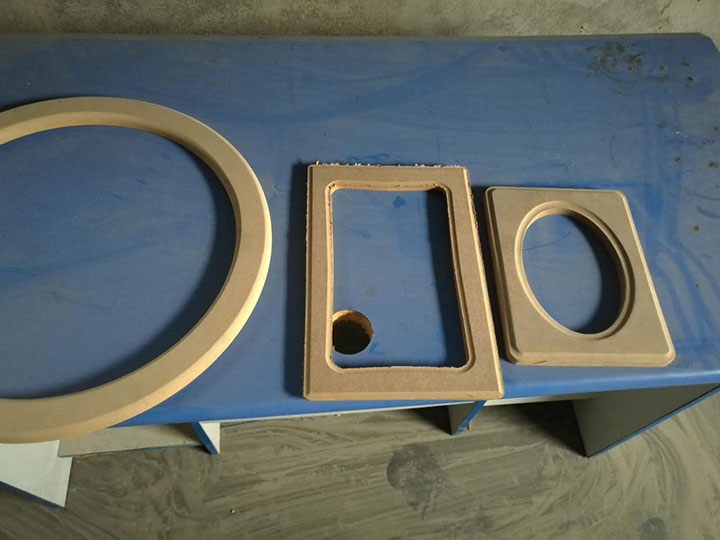
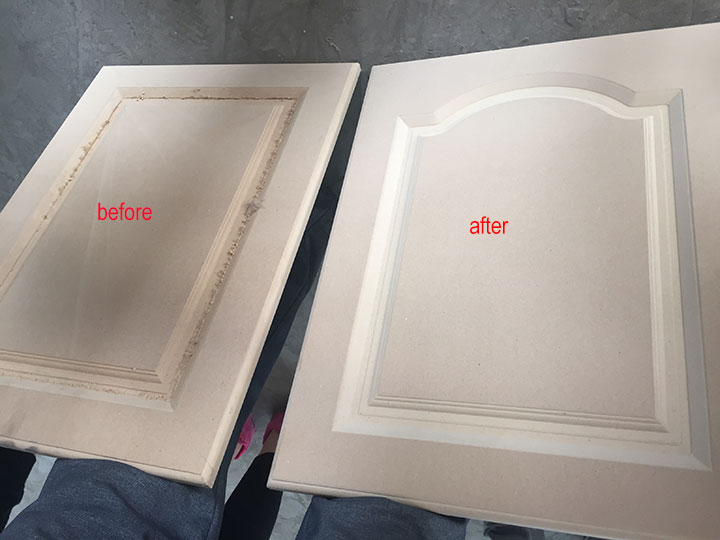
सीएनसी काठ स्यान्डर परियोजनाहरू
सुरक्षित सञ्चालन प्रक्रिया (SOP)
१. सञ्चालन गर्नु अघि अपरेटरले मेसिनको कार्यसम्पादन, प्रयोग र सञ्चालन सावधानीहरूसँग परिचित हुनुपर्छ। शुरुआतीहरूलाई एक्लै मेसिन सञ्चालन गर्न कडा रूपमा निषेध गरिएको छ, र गैर-सम्बन्धित कर्मचारीहरूलाई मेसिनको नजिक जान अनुमति छैन।
२. सञ्चालकले मेसिनमा सजिलैसँग घुस्ने लुगा लगाउनु हुँदैन (जस्तै टाई, नेकलेस, खुकुलो लुगा, आदि)। लामो कपाल भएकाहरूका लागि, कृपया आफ्नो कपाल घुमाउनुहोस्, माथि तान्नुहोस् वा हुड लगाउनुहोस्, र मेसिन चलाउन पन्जा लगाउन कडा रूपमा निषेध गरिएको छ।
३. स्यान्डिङ मेसिनमा रहेको सुरक्षा उपकरणलाई इच्छा अनुसार नभत्काउनुहोस्, र वर्कबेन्चमा कुनै पनि काम नगर्ने वस्तुहरू, जस्तै रेन्चहरू नराख्नुहोस्, ताकि विदेशी वस्तुहरू अड्किनबाट र मेसिनलाई क्षति पुर्याउनबाट जोगियोस्।
४. पावर स्विच अन गर्नु अघि, सबै स्विचहरू अफ स्थितिमा छन् भनी निश्चित गर्नुहोस्। सामान्य सञ्चालन गर्नु अघि, घर्षण बेल्टको सफाई र तीखोपन जाँच गर्नुहोस्, र घर्षण बेल्टको स्थापना दिशा सही छ कि छैन जाँच गर्नुहोस् (घर्षण बेल्टको पछाडिको तीर रबरको पाङ्ग्रा जस्तै दिशामा देखाउँछ), घर्षण बेल्टको विशिष्टताहरू उपयुक्त छन् कि छैनन्, बेल्ट स्विङ मध्यम छ कि छैन, बेल्ट कडा छ कि छैन, कन्वेयर बेल्टको रनिङ ट्र्याक मध्यम छ कि छैन, कन्वेयर बेल्ट मध्यम कडा छ कि छैन, र प्लानर ब्लेड सही र दृढतापूर्वक स्थापना गरिएको छ कि छैन जाँच गर्नुहोस्।
५. प्रशोधन गर्नुअघि सबै सुरक्षात्मक आवरणहरू हटाउनु हुँदैन। तपाईंले पहिलो पटक काठको आकार मेसिनको प्रशोधन दायरा भित्र छ कि छैन भनेर निर्धारण गर्नुपर्छ, र सही प्रशोधन मोटाई समायोजन गर्नुपर्छ। यदि काठ धेरै बाक्लो छ भने, कन्वेयर बेल्ट अड्किनेछ र भाँचिनेछ। यो उपकरण मात्र यो एक समान मोटाईको साथ काठ बालुवाको लागि प्रयोग गर्न सकिन्छ। यसलाई काठको झुकावको तेर्सो सुधारको लागि प्रयोग गर्न सकिँदैन, र त्रिकोणीय, हीरा र चाप आकारको काठ प्रशोधन गर्न सकिँदैन। मेसिनलाई क्षति हुनबाट बच्न धातु र अन्य सामानहरू बिना वर्कपीसमा ध्यान दिन निश्चित गर्नुहोस्।
६. सामान्य सञ्चालनको क्रममा, मेसिनको ओभरलोडको कारणले गर्दा मेसिन ट्रिप हुनबाट वा स्यान्डपेपर ओभरलोड हुनबाट रोक्नको लागि कृपया एमिटरको विद्युतीय भारमा ध्यान दिनुहोस्, जसले गर्दा घर्षण बेल्ट फुट्ने वा फुट्ने सम्भावना हुन्छ। सुधार विधि: १. स्यान्डिङ बेल्टको गति कम गर्नुहोस्; २. स्यान्डपेपरलाई मोटो ग्रिटले बदल्नुहोस्; ३. स्यान्डिङको मात्रा कम गर्न रबरको पाङ्ग्रा वा स्यान्डिङ प्लेटनको स्थिति बढाउनुहोस्।
७. अपरेटरले काम गरिरहेको बेला, वर्कपीस कन्वेयर बेल्टमा राखेपछि, उसको हात तुरुन्तै छोड्नुपर्छ, र वर्कपीस कन्वेयर बेल्टमा समान रूपमा राख्नुपर्छ, ताकि एकतर्फी पहिरनबाट बच्न र घर्षण बेल्ट र रबर पाङ्ग्रा बीचको समय छोटो बनाउन घर्षण बेल्ट र रबर पाङ्ग्रा समान रूपमा तनावमा रहन सकून्। लागू हुने आयु।
८. स्यान्डिङ मेसिनको सतह समायोजन गर्न कम्प्युटर डिजिटल लिफ्टिङ कन्ट्रोलर प्रयोग गर्नुहोस्। नियन्त्रकको समायोजन दायराभन्दा बाहिर टेबलको समायोजन कडाइका साथ निषेध गरिएको छ। अनुमति बिना टेबलको h8 म्यानुअल रूपमा समायोजन गर्न अनुमति छैन, ताकि टेबल झुक्न नपरोस् वा लिफ्टिङ कन्ट्रोलरको डेटा गलत नहोस्। कन्भेयर बेल्टको गति असीमित रूपमा परिवर्तनशील हुन्छ। समायोजन, मेसिन चलिरहेको बेला गति समायोजन गर्नुपर्छ।
९. काम पूरा भएपछि, कृपया मेसिनको भित्री भाग सफा गर्न निश्चित गर्नुहोस्। भित्री भाग सफा गर्दा, स्यान्डपेपर हटाउन निश्चित गर्नुहोस्। सफाई पूरा भएपछि, स्यान्डपेपर फेरि लगाउनुहोस्। लामो समयसम्म तनावको कारणले गर्दा घर्षण बेल्टको क्रमिक आरामबाट बच्न काम पूरा भएपछि घर्षण बेल्टलाई आराम गर्न सिफारिस गरिन्छ।
१०. नयाँ कर्मचारीहरूलाई मेसिन चलाउन सक्नु अघि तालिम दिनुपर्छ, र कर्मचारी मेसिनको कार्यसम्पादनसँग पूर्ण रूपमा परिचित हुनु अघि, उनीहरूसँग एक पुरानो कर्मचारी हुनुपर्छ, र एक्लै काम गर्नु हुँदैन। यदि अपरेटरले कुनै कारणले पद छोड्न चाहन्छ भने, उसले पहिले मेसिन बन्द गर्नुपर्छ, ताकि सञ्चालनको क्रममा अरूसँग कुराकानी गर्नबाट बच्न सकियोस्।
समस्या निवारण
मेसिन सञ्चालनको क्रममा, केही गल्तीहरू प्रायः हुन्छन्, तर यी समयमै हटाउनु पर्छ, तर यदि अनुचित रूपमा ह्यान्डल गरियो भने, यसले उत्पादनलाई असर गर्न सक्छ र लागत बढाउन सक्छ। यसको लागि अपरेटरलाई सञ्चालन नियमहरू, कुशल सञ्चालन, र समयमै उन्मूलनसँग परिचित हुनु आवश्यक छ। केही गल्तीहरू पत्ता लाग्दा गम्भीर हुँदैनन्, तर यदि तिनीहरूलाई राम्ररी ह्यान्डल गरिएन भने, तिनीहरूले ठूला गल्तीहरू निम्त्याउँछन् र उत्पादनलाई गम्भीर रूपमा असर गर्छन्। निम्न CNC काठ स्यान्डिङ मेसिनहरूको सामान्य गल्तीहरूको विश्लेषण हो।
१. बेल्ट विचलन सामान्यतया अनुचित समायोजनको कारणले हुन्छ। सामान्य बेल्ट स्विङ १५- हुनुपर्छ।20mm स्विङमा, स्विङ फ्रिक्वेन्सीमा प्रति मिनेट १५-२० पटक, स्विङ गतिमा मध्यम र स्विङ गतिमा स्थिर। यदि यो असामान्य अवस्थामा छ भने, लामो समयसम्म, विचलन हुन सक्छ, विशेष गरी यदि स्विङिङ भित्र र बाहिर गति असंगत छ भने, यसले असामान्य बन्द हुने सम्भावना बढी हुन्छ; फोटोइलेक्ट्रिक स्विच बिग्रिएको छ, सोलेनोइड भल्भ बिग्रिएको छ, र स्विङिङ सिलिन्डर बिग्रिएको छ। खराब धुलो सङ्कलन र उच्च धुलो सांद्रताले फोटोसेलको सामान्य सञ्चालनलाई असर गर्नेछ, र बेल्टलाई पनि विचलित गर्नेछ; धुलो हटाउने प्रभाव सुधार गर्न क्षतिग्रस्त सामानहरू समयमै बदल्नुपर्छ।
२. सीमा विफलता, घर्षण बेल्टको दुबै छेउमा सीमा स्विचहरू छन्। जब घर्षण बेल्ट क्रमशः बाहिर निस्कन्छ र एक छेउमा विचलित हुन्छ, सीमा स्विच छुनुहोस्, घर्षण बेल्ट रिलिज हुन्छ, र मुख्य मोटर स्वचालित रूपमा बन्द हुन्छ, जसले घर्षण बेल्टलाई प्रभावकारी रूपमा सुरक्षित गर्न सक्छ। एक पटक सीमा विफल भएपछि, यसले घर्षण बेल्टलाई क्षति पुर्याउन सक्छ, घर्षण फ्रेमबाट स्पार्कहरू, र आगो पनि निम्त्याउन सक्छ। त्यसकारण, सीमा स्विचले सधैं कार्य विश्वसनीय छ कि छैन भनेर जाँच गर्नुपर्छ।
३. घर्षण बेल्ट चाउरी परेको छ। एकपटक घर्षण बेल्ट चाउरी परेपछि, यसलाई अब प्रयोग गर्न सकिँदैन। सामान्यतया, घर्षण बेल्ट चाउरी पर्नका लागि ३ सम्भावनाहरू हुन्छन्: घर्षण रोलर र टेन्सन रोलरको पहिरनका कारण, रोलरलाई पीस्ने र मर्मत गर्ने; यसलाई सुकाएर र सुकाएर उपचार गर्न सकिन्छ; यदि स्यान्डर लामो समयसम्म प्रयोग गरिएन भने बालुवा रोलरको सतह खिया लागेको र खस्रो हुन्छ, र बेल्ट स्विङले प्रवृत्ति निम्त्याउन गाह्रो हुन्छ। यस समयमा, रोलरलाई राम्रो स्यान्डपेपरले खिया वा पालिस गर्नुपर्छ।
⒋ घर्षण बेल्टको भाँचिने र घर्षण बेल्टको भाँचिने समस्या मुख्यतया घर्षण बेल्टको विचलन, वा ब्लन्ट घर्षण बेल्ट समयमै बदल्न नसक्ने, वा स्यान्डिङ लोड धेरै ठूलो हुने, वा स्यान्डिङ प्रक्रियाको क्रममा कडा वस्तु भेटिने, वा घर्षण बेल्टको गुणस्तरमा असर पर्ने कारणले हुन्छ। घर्षण बेल्टलाई सकेसम्म बेवास्ता गर्नुपर्छ, अन्यथा यसले आगो निम्त्याउन सक्छ। जब करेन्ट असामान्य हुन्छ, घर्षण बेल्ट सुस्त भएको छ कि छैन भनेर हेर्नुपर्छ, र यदि त्यसो हो भने, यसलाई समयमै बदल्नुपर्छ।
५. स्यान्डिङ मेसिनको समायोजनमा, माथिल्लो कन्भेइङ रोलरको पछाडिको प्रेसर स्प्रिङलाई २-तिहाइ (एक तेस्रो बाँकी) मा समायोजन गर्न आवश्यक छ, र माथिल्लो कन्भेइङ रोलर र तल्लो कन्भेइङ रोलर बीचको अन्तराल पास गरिएको स्ल्याबको मोटाई १ भन्दा कम हुनु पर्ने बराबर हुनुपर्छ।5mm or 1mm, अन्यथा यसले स्ल्याबलाई विचलित वा चिप्लन निम्त्याउनेछ। गम्भीर अवस्थामा, यसले रिबाउन्ड निम्त्याउनेछ, जसले व्यक्तिगत सुरक्षालाई हानि पुर्याउन सक्छ।
६. घर्षण बेल्ट बदलेपछि स्यान्डिङ प्लेटको आकार परिवर्तन हुन्छ, र लकिङ ब्लक खुकुलो वा लक हुँदा स्यान्डिङ मेसिनको क्यान्टिलिभरको स्थितिमा धेरै उतारचढाव आउँछ, जुन सामान्यतया भित्र हुनुपर्छ। 0.5mm। यदि यो धेरै ठूलो छ भने, जब लकिङ ब्लकले क्यान्टिलिभर लक गर्छ, लकिङ बलमा भिन्नताले क्यान्टिलिभरको दोहोरिने क्षमतामा भिन्नता ल्याउनेछ, जसले गर्दा स्यान्डिङ प्लेटको आकारमा उतारचढाव आउँछ, जसले स्यान्डरको स्यान्डिङ शुद्धतालाई प्रत्यक्ष असर गर्छ। जब क्यान्टिलिभर त्रुटि धेरै ठूलो हुन्छ (भन्दा बढी) 0.5mm), लकिङ ब्लकको फिक्सिङ बोल्टहरू खोलेर राम्ररी समायोजन गर्नुपर्छ। साथै, घर्षण बेल्ट प्रतिस्थापन गर्दा, लकिङ ब्लकको लकिङ बल उस्तै हुनुपर्छ।
७. जब कन्भेइङ रोलर बेलाबेलामा घुम्छ वा गाडी खाली हुँदा घुम्दैन, माथिको अवस्था सामान्यतया अवलोकन गर्न सकिँदैन। यो गाडी खाली हुँदा मात्र फेला पार्न सकिन्छ। कारण यो हो कि पावर ट्रान्समिट गर्ने वर्म गियरको ढिलो हुँदा वर्म गियर आंशिक वा पूर्ण रूपमा बिग्रन्छ। यद्यपि यसले कामलाई असर गर्दैन, अन्य वर्म गियरहरूले जीवन छोटो पार्नेछ र बढ्दो कार्यभारको कारणले बढी क्षति पुर्याउनेछ। त्यसैले, यो अवस्था फेला पर्ने बित्तिकै, यसलाई तुरुन्तै बदल्नुपर्छ।
८. मुख्य बेयरिङ सिटको असामान्य कम्पन। सामान्य परिस्थितिमा, मुख्य बेयरिङ सिटको कम्पन धेरै सानो हुन्छ, र एक अनुभवी अपरेटरले यसलाई छोएर यो सामान्य छ कि छैन भनेर निर्णय गर्न सक्छ। सामान्यतया, साइटमा रहेको उपकरणले यसलाई नाप्ने कुनै अवस्था छैन, तर यसलाई अन्य बेयरिङ सिटहरूसँग तुलना गरेर न्याय गर्न सकिन्छ, वा स्यान्डिङ बोर्डको सतहबाट न्याय गर्न सकिन्छ। न्याय गर्नु नराम्रो। जब बेयरिङ सिटको असामान्य कम्पन हुन्छ, यसलाई २ कारणहरू छन् भनेर मान्न सकिन्छ। एउटा भनेको बेयरिङ बिग्रिएको छ, जबसम्म बेयरिङ प्रतिस्थापन गरिन्छ, अर्को भनेको कन्ट्याक्ट रोलर बिग्रिएको र हराएको छ, र मूल गतिशील सन्तुलन नष्ट भएको छ, जसको परिणामस्वरूप असामान्य कम्पन हुन्छ। यो अवस्था सेवाको लागि बालुवा रोलरहरू हटाउनु पर्छ।
९. मुख्य ड्राइभ बेल्ट चिप्लिन्छ। केही प्रकारका स्यान्डरहरूमा, उच्च-गतिको फ्ल्याट बेल्टहरू प्रयोग गरिन्छ। यो प्रसारण फारम सैद्धान्तिक रूपमा V-बेल्ट प्रसारण भन्दा बढी कुशल छ। यद्यपि, वास्तविक प्रयोगमा, बेल्ट विचलन वा चिप्लन हुनेछ, जुन मुख्यतया अनुचित समायोजनको कारणले हुन्छ। यसलाई १.५-२% को बेल्ट लम्बाइ दरको आवश्यकताहरू अनुसार कडाइका साथ समायोजन गर्नुपर्छ, र बेल्टको दुबै छेउको कसिलोपन एकरूप हुनुपर्छ। आवश्यकताहरू अनुसार समायोजन पूरा भएपछि, परीक्षण अपरेशन गर्नुपर्छ, विशेष गरी जब मुख्य मोटरको करेन्ट अचानक बढ्छ, बेल्ट विचलित हुन्छ कि हुँदैन हेर्नुहोस्।

ग्राहकहरू भन्छन् - हाम्रा शब्दहरूलाई सबै कुराको रूपमा नलिनुहोस्। ग्राहकहरूले हाम्रा उत्पादनहरू र सेवाहरू खरिद गरेका, स्वामित्वमा राखेका वा अनुभव गरेका बारे के भन्छन् पत्ता लगाउनुहोस्।
Joseph
सम्बन्धित कथाहरू



सम्बन्धित उत्पादन