खुट्टाहरू त्यस्तो अनुप्रयोग हो जसले अन्य कुनै पनि भन्दा बढी काठको खरादहरू बेच्छ, किनकि तिनीहरूले मेसिनमा राम्रो हुने सबै कुराहरू संयोजन गर्दछ: दोहोरिएका उस्तै भागहरू, भोल्युममा हात घुमाउन धेरै ढिलो प्रोफाइलहरू, र गुणस्तर मानक जहाँ एउटा बेमेल खुट्टाले टेबललाई बर्बाद गर्छ। यो गाइडले खुट्टा शैलीहरूलाई मेसिन वर्गमा नक्सा गर्दछ जसले तिनीहरूलाई उत्पादन गर्दछ, संख्याहरूमा स्थिरता केस बनाउँछ, र खाली ठाउँहरू, अर्थशास्त्र, र छेउछाउका भागहरू समेट्छ जुन एउटै मेसिनले अनलक गर्छ।
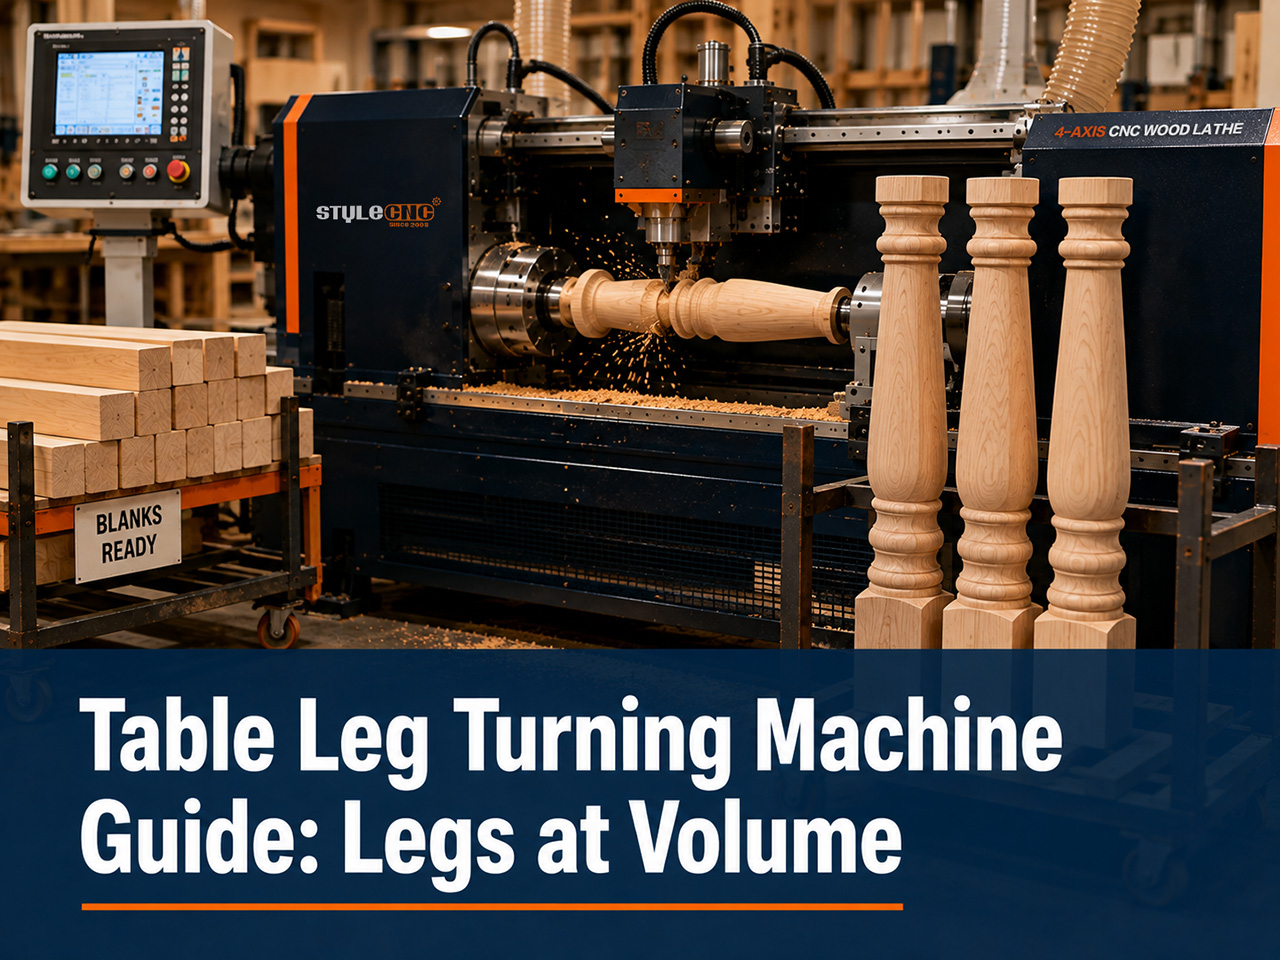
मेसिन क्षमतामा म्याप गरिएका खुट्टाका शैलीहरू
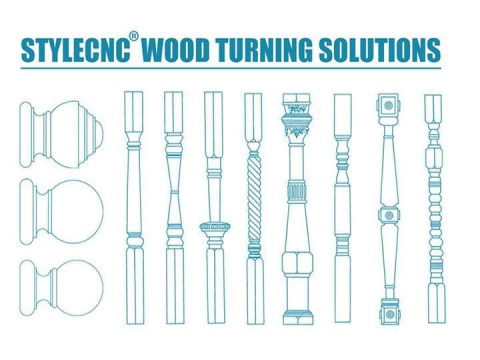
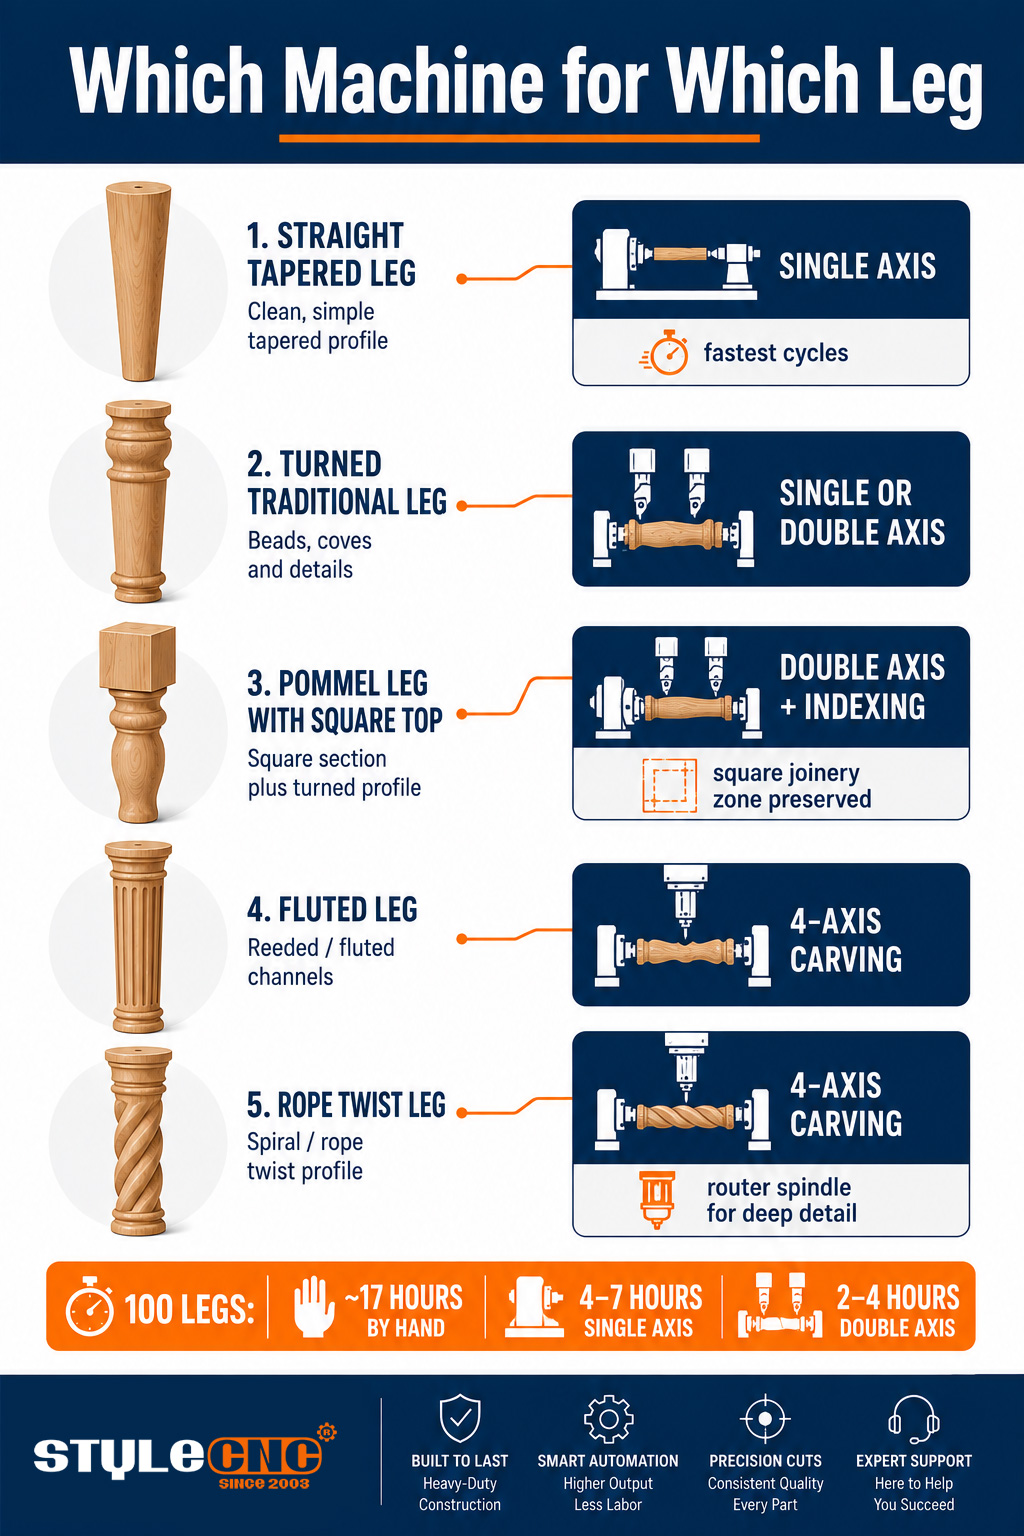
फर्निचर खुट्टाहरूलाई ५ उत्पादन परिवारमा विभाजन गरिन्छ, र प्रत्येक परिवारसँग यसलाई कुशलतापूर्वक उत्पादन गर्ने न्यूनतम मेसिन वर्ग हुन्छ:
| खुट्टा शैली | मेसिन वर्ग | साइकल क्यारेक्टर | मापन |
|---|---|---|---|
| सीधा र पातलो खुट्टा | एकल अक्ष स्वचालित | सरल निरन्तर प्रोफाइल, मेसिनमा सबैभन्दा छिटो चक्र | तपाईंको टेपर लम्बाइमा प्रति घण्टा खुट्टा |
| परम्परागत प्रोफाइलहरू परिणत गरियो | एकल वा दोहोरो अक्ष | एउटै कोरिएको रूपरेखाबाट माला, कोभ र फूलदानीहरू | सबैभन्दा गहिरो प्रोफाइल विवरणमा चक्र समय |
| पोमेल खुट्टा, वर्गाकार देखि गोलो | अनुक्रमणिका सहितको दोहोरो अक्ष | तल घुमाइएको, जोड्ने काम क्षेत्रमा संरक्षित वर्गाकार ब्लक | पोमेल काँधमा ट्रान्जिसन क्रिस्पनेस |
| बाँसुरी र नर्कट भएका खुट्टाहरू | ४-अक्ष नक्काशीदार धुरी सहितको | एउटै क्ल्याम्पिङमा टर्निङ पास र इन्डेक्स्ड नक्काशी पासहरू | खुट्टा वरिपरि बाँसुरी गणना र गहिराइ स्थिरता |
| डोरीको मोड र कुँदिएका खुट्टाहरू | ४-अक्ष नक्काशीदार धुरी सहितको | घुम्ने खाली ठाउँमा सर्पिल उपकरण मार्गहरू | ४-लेग सेटमा ट्विस्ट पिच मिलान |
म्यापिङ एक दिशामा चल्छ: ४-अक्ष मेसिनले सादा टेपरहरू खुसीसाथ घुमाउँछ, तर कुनै पनि एकल अक्ष मेसिनले बाँसुरी काट्दैन। तपाईंको क्याटलगले वास्तवमा बेच्ने सबैभन्दा माग गर्ने शैली किन्नुहोस्, तपाईंले प्रशंसा गर्ने सबैभन्दा माग गर्ने शैली होइन, र कन्फिगरेसन भर्याङमा सही CNC काठको खराद किन्नको लागि गाइड प्रत्येक खुड्किलामा कुन मोडेलहरू बस्छन् भनेर देखाउँछ।
ब्याच स्थिरता: हात घुमाउने विरुद्धको मुद्दा
एउटा डाइनिङ टेबललाई मिल्ने ४ वटा खुट्टा चाहिन्छ, र एउटा रेस्टुरेन्टको अर्डरलाई चालीस वटा खुट्टा चाहिन्छ। हात घुमाउन सीप र जिग्स मार्फत मिल्ने दृष्टिकोण चाहिन्छ; मेसिनले परिभाषा अनुसार यो प्राप्त गर्छ, किनकि प्रत्येक खुट्टाले एउटै फाइल चलाउँछ। CNC ब्याचमा व्यावहारिक सहनशीलता एक मिलिमिटरको अंश भित्र बस्छ, जुन कुनै पनि एसेम्बलीले कहिल्यै प्रकट गर्ने भन्दा कडा हुन्छ।
फर्निचर निर्माताहरूले पीडालाई परिचित तरिकाले व्याख्या गर्छन्: चौथो खुट्टाले पहिलो ३ वटा जति लामो समय लियो, वा ग्राहकले दिउँसोको उज्यालोमा अगाडिका दुई खुट्टा फरक तरिकाले फुलेको याद गरे। ती स्थिरता असफलताहरू हुन्, गति असफलताहरू होइनन्, र स्थिरता मेसिनको मूल फाइदा हो। गति बोनसको रूपमा आउँछ: एक प्रोफाइल जसले अभ्यास गरिएको टर्नरलाई दस मिनेट लिन्छ एकल अक्ष मेसिनमा २ देखि ४ मिनेटमा दौडन्छ र डबल अक्षमा लगभग आधा।
टेपर, परम्परागत, र नक्काशी गरिएका शैलीहरूमा समाप्त खुट्टा सेटहरू मा न्याय गर्न सबैभन्दा सजिलो हुन्छ सीएनसी काठ घुमाउने खराद परियोजना ग्यालरी, जहाँ मिल्दोजुल्दो देखिने तरिकाले स्पेक पानाहरूले देखाउन सक्दैन।
दोस्रो स्थिरता लाभांश छ जुन महिनौं पछि मात्र देखा पर्दछ: पुन: अर्डर। गत वसन्तमा ६ वटा कुर्सी किनेको ग्राहकले थप २ वटा अर्डर गर्छ, र मेसिनले भण्डारण गरिएको फाइललाई छुट्याउन नसकिने जोडीमा पुन: चलाउँछ। हातको कामले मूल फाइलहरूको नजिक पुग्छ; फाइलले तिनीहरूलाई पुन: उत्पादन गर्छ, जसले कुशल चुनौतीबाट मिल्दो प्रतिस्थापनहरूलाई नियमित व्यवसायमा परिणत गर्छ।
खुट्टाको कामको लागि खाली ठाउँ र कडा काठ
खुट्टा खाली ठाउँहरू वर्गाकार स्टकबाट सुरु हुन्छन्: सामान्यतया भोजन र साइड टेबल खुट्टाहरूको लागि ४५ देखि ८० मिमी वर्ग, भारी फार्महाउस र वर्कबेन्च खुट्टाहरूको लागि १०० मिमी र सोभन्दा माथि, क्ल्याम्पिङ स्टबहरूको लागि समाप्त लम्बाइभन्दा केही सेन्टिमिटर माथि काट्नुहोस्। पूर्ण लम्बाइमा सीधा अन्न कस्मेटिक प्राथमिकता होइन; पातलो गोलीगाँठोबाट बाहिर निस्कने अन्न भनेको सेवामा खुट्टा भाँच्नु हो।
बिच, म्यापल, बर्च, ओक र रबरवुडले उत्पादन खुट्टा घुमाउने काममा प्रभुत्व जमाउँछन् किनभने तिनीहरूले सफासँग काट्छन्, प्रोफाइल विवरण समात्छन्, र सेटमा समान रूपमा दाग लिन्छन्। सबैलाई नियन्त्रण गर्ने एउटै प्रजातिको व्यवहार उत्पादन काठ मशीनिंग अनुप्रयोगहरू खरादमा लागू हुन्छ: बाक्लो सीधा दाना भएको स्टकले ब्लेडलाई पुरस्कृत गर्छ, र फिगर गरिएको वा गाँठो भएको स्टकले यसलाई कर लगाउँछ। नाटकीय दाना टेबलटपको लागि आरक्षित गर्नुहोस् र खुट्टाहरू स्पष्ट स्टकमा चलाउनुहोस्।
प्रति सय खुट्टामा चक्र अर्थशास्त्र
ब्याच स्केलमा खरिदको गणित सबैभन्दा स्पष्ट छ:
⦿ प्रति सादा खुट्टा १० मिनेटमा हात घुमाउनु: एक सय खुट्टा भनेको लगभग १७ घुमाउने घण्टा हो, एउटा कुँदिएको विवरण अघि।
⦿ प्रति खुट्टा २ देखि ४ मिनेटमा एकल अक्ष मेसिन: ४ देखि ७ मेसिन-घण्टामा उही सय, अपरेटर भारहरू बीच खाली हुन्छ।
⦿ दोहोरो अक्ष: सय खुट्टाहरू एकै बिहान २ देखि ४ घण्टामा अवतरण गर्छन्।
⦿ ४-अक्षका कुँदिएका खुट्टाहरू: कुँदिएका घनत्वसँगै चक्र समय पनि खिचिन्छ, तर विकल्प भनेको ढिलो उत्पादन होइन, यसले क्रम घटाउँदैछ।
कुशल ज्यालाको विरुद्धमा मूल्य निर्धारण गरिएको, सय-लेग ब्याचले प्रत्येक पटक चल्दा एक काम गर्ने दिन वा सोभन्दा बढी बचत गर्छ, त्यसैले खुट्टा-भारी पसलहरूले पहिलो स्थिर वर्ष भित्र मेसिनको लागत फिर्ता गर्छन्। इमानदार चेतावनी अर्को तरिकाले चल्छ: हप्तामा दस खुट्टा बेच्ने पसलले निष्क्रिय क्षमता किनिरहेको छ, र साना ब्यान्डहरूले यसलाई राम्रोसँग सेवा दिन्छन्।
खुट्टाभन्दा बाहिर: एउटै मेसिनले के कभर गर्छ
टेबलको खुट्टा घुमाउने मेसिन एकल-उत्पादन उपकरण होइन। सिँढीको बलस्टर र नयाँ पोस्टहरू अर्को नामका खुट्टाहरू हुन्, लामो र पातलो तर बीच-बीचमा उस्तै काम गर्छन्। बेसबल ब्याटहरू माग गर्ने ह्यान्डल भएको पातलो टेपर हुन्, यो अनुप्रयोगले डबल अक्ष समर्थनलाई प्रसिद्ध बनायो। बेड रेलहरू, बत्तीको पोष्टहरू, स्तम्भहरू, र कुर्सी स्पिन्डलहरू सबै एउटै कोरिएको-रूपरेखा कार्यप्रवाहबाट चल्छन्।
त्यो चौडाइ व्यावसायिक रूपमा महत्त्वपूर्ण छ, किनकि खुट्टाका अर्डरहरू लहरमा आउँछन् र मेसिनले छेउछाउको क्याटलगमा वर्षभरि कमाउँछ। आज फर्निचर लेगहरू र अर्को सिजनमा सिँढी प्याकेजहरू उद्धृत गर्ने पसलले दुवैमा एउटा मेसिन, एउटा कार्यप्रवाह, र एउटा अपरेटर सीप सेट चलाउँदैछ। नयाँ पोष्टहरूको लागि किनेको ओछ्यानको लम्बाइले खुट्टाको कामलाई भविष्यको प्रमाण पनि दिन्छ, जुन हालको अर्डरहरू भन्दा एक क्याटलग अगाडि क्षमता आकार दिनको लागि एक शान्त तर्क हो।
खुट्टा उत्पादनमा हुने सामान्य गल्तीहरू
⛔ बेस्टसेलरहरू फ्लुटेड भएको क्याटलगको लागि एकल अक्ष क्षमता खरिद गर्दै।
⛔ खुट्टाको लागि फिगर गरिएको स्टक दौडनु र गोलीगाँठोमा च्यातिएर ब्याच गुमाउनु।
⛔ पातलो शैलीमा स्थिर आराम छोड्दै र हातले चालीस खुट्टाबाट बकबक स्यान्ड गर्दै।
⛔ समाप्त लम्बाइमा खाली ठाउँहरू काट्ने र चकको लागि कुनै क्ल्याम्पिङ स्टब नछोड्ने।
⛔ प्लेन-लेग साइकल समयबाट कुँदिएको खुट्टाको काम उद्धृत गर्दै।
खुट्टा मेसिनको लागि सर्टलिस्ट चेकलिस्ट
✅ तपाईंको ५ सर्वाधिक बिक्री हुने खुट्टा शैलीहरूको सूची बनाउनुहोस् र सबैभन्दा माग गर्ने एउटालाई चिन्ह लगाउनुहोस्; त्यो शैलीले मेसिनको वर्ग सेट गर्छ।
✅ तपाईंको सबैभन्दा भारी क्याटलग लेगको विरुद्धमा अधिकतम खाली लम्बाइ र वर्ग खण्ड पुष्टि गर्नुहोस्।
✅ तपाईंको औसत हप्ता होइन, तपाईंको सबैभन्दा ठूलो आवर्ती अर्डरमा चक्र समय मिलाउनुहोस्।
✅ यदि वर्गाकार-शीर्ष जोइनरी खुट्टाहरू क्याटलगमा छन् भने पोमेल र अनुक्रमणिका क्षमता प्रमाणित गर्नुहोस्।
✅ ब्याच स्केलमा तपाईंको टर्नर-आवरको तुलनामा दोहोरो अक्ष चरणको मूल्य निर्धारण गर्नुहोस्।
प्राय : सोधिने प्रश्नहरू
के एउटै मेसिनले आधुनिक र पातलो खुट्टा दुवै बनाउन सक्छ?
हो। दुवै कोरिएको रूपरेखाबाट निरन्तर प्रोफाइलहरू हुन्, र कुनै पनि एकल अक्ष उत्पादन मेसिन पनि चल्छ। शैली परिवर्तन भनेको फाइल परिवर्तन हो, जसले गर्दा मिश्रित-क्याटलग पसलहरूलाई प्राकृतिक खरीददार बनाउँछ।
फ्लुटेड वा डोरी मोड्ने खुट्टाको लागि मलाई कुन मेसिन चाहिन्छ?
४-अक्षको मेसिन जसमा नक्काशी गर्ने स्पिन्डल हुन्छ। राउटर बिटले बाँसुरी वा सर्पिल काट्दा रोटरी अक्षले खुट्टालाई अनुक्रमणिका वा घुमाउँछ, कुनै पनि टर्निङ ब्लेडले गर्न सक्दैन। त्यो वर्ग मुनिका सबै कुराले गोलो प्रोफाइल मात्र उत्पादन गर्छ।
CNC लेथले वास्तविक रूपमा प्रति दिन कति खुट्टा उत्पादन गर्न सक्छ?
प्रति प्लेन लेग २ देखि ४ मिनेटमा एकल अक्ष मेसिनले स्थिर लोडिङको साथ एक शिफ्टमा १०० देखि २०० खुट्टा उत्पादन गर्दछ; दोहोरो अक्षले त्यो लगभग दोब्बर बनाउँछ। नक्काशीदार शैलीहरू नक्काशी घनत्वको साथ घट्छन्, त्यसैले आफ्नै प्रोफाइलहरूबाट उद्धरण गर्नुहोस्।
के यसले जोइनरीको लागि माथिल्लो भागमा वर्गाकार रहेका पोमेल खुट्टाहरू घुमाउन सक्छ?
हो, अनुक्रमणिका भएका मेसिनहरूमा जसले वर्ग खण्डलाई अछुतो राख्छ र काँध मुनि घुमाउँछ। उद्धरण गर्दा पोमेल क्षमता स्पष्ट रूपमा पुष्टि गर्नुहोस्, किनकि क्रिस्प वर्ग-देखि-राउन्ड ट्रान्जिसन एक विशिष्टता हो, दिइएको होइन।
सामान्य डाइनिङ टेबलको खुट्टालाई कस्तो खाली आकार चाहिन्छ?
धेरैजसो डाइनिङ लेगहरू ६० देखि ८० मिमी वर्ग स्टकबाट सुरु हुन्छन् जसको लम्बाइ ७५० मिमी र क्ल्याम्पिङ स्टबहरू हुन्छन्; साइड टेबलहरू साना हुन्छन्, फार्महाउस र बेन्च लेगहरू ठूला हुन्छन्। तपाईंको सबैभन्दा भारी क्याटलग लेगलाई मेसिनको क्षमता विशिष्टता सेट गर्न दिनुहोस्।
के सेटमा भएका सबै ४ खुट्टा साँच्चै मिल्छन्?
एक मिलिमिटरको अंश भित्र, किनकि प्रत्येकले एउटै खाली ठाउँहरूमा एउटै प्रोग्राम चलाउँछ। देखिने बेमेलहरू जुन बाँच्छन् स्टक भिन्नता र दाग अपटेकबाट आउँछन्, त्यसैले मिल्दो सेटहरू एकरूप, स्पष्ट सामग्रीबाट काटिन्छन्।
के एउटै मेसिनले बन खुट्टा र सोफा खुट्टा जस्तै काम छोटो बनाउन सक्छ?
सामान्यतया हो, स्टब भत्ता भएका केन्द्रहरू बीच, यद्यपि धेरै छोटो फ्याट काम मेसिनको सबैभन्दा कम आरामदायी ढाँचा हो। यदि क्याटलगमा बन फुट हावी छ भने, खरिद गर्नु अघि न्यूनतम भाग लम्बाइ र चकिङ विकल्पहरू पुष्टि गर्नुहोस्।
के टेबल लेग मेसिन बेसबल ब्याट लेथ भन्दा फरक छ?
एउटै मेसिन परिवार, फरक जोड। चमेरोले पातलो-ह्यान्डल समर्थनको लागि डबल अक्ष वर्गलाई पुरस्कृत गर्दछ, खुट्टाले क्षमता र अनुक्रमणिका विकल्पहरूलाई पुरस्कृत गर्दछ। डबल अक्ष उत्पादन खरादले दुबै क्याटलगहरूलाई समेट्छ, त्यसैले धेरै पसलहरू ठ्याक्कै त्यस्तै चल्छन्।
तपाईंको खुट्टाको क्याटलगलाई कन्फिगरेसनमा मिलाउनुहोस्
एकल अक्ष टेपर मेसिनदेखि ४-अक्ष नक्काशी मोडेलहरू सम्म, पूर्ण दायराको तुलना गर्नुहोस् घुमाउन र नक्काशी गर्नको लागि CNC काठको खरादहरू र तपाईंको खुट्टाको शैली, खाली आकार, र ब्याच भोल्युम अनुसार नि:शुल्क उद्धरण प्राप्त गर्नुहोस्।