परिभाषा
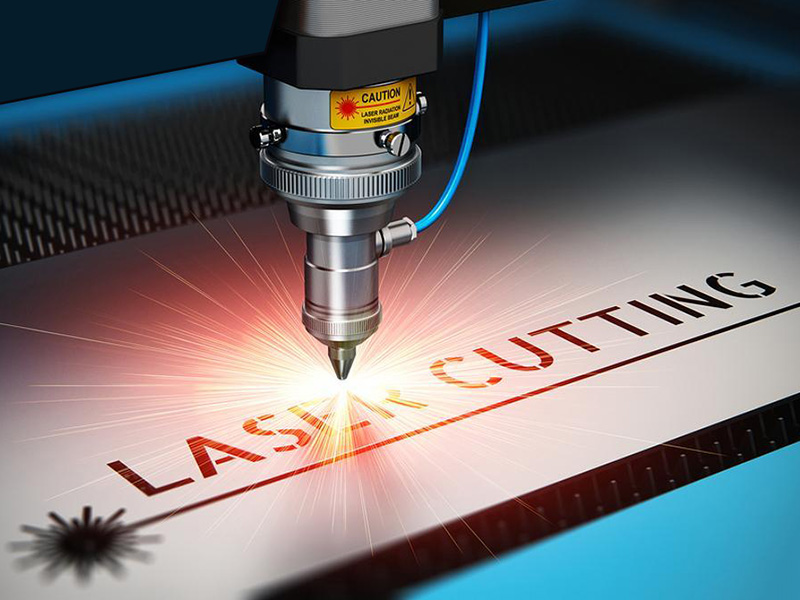
लेजर काटन यो एक थर्मल काट्ने विधि हो जसले काट्नु पर्ने सामग्रीलाई विकिरण गर्न केन्द्रित उच्च-शक्ति घनत्व लेजर बीम प्रयोग गर्दछ, जसले गर्दा सामग्री छिटो तताउँछ र इग्निशन बिन्दुमा पुग्छ, र त्यसपछि पग्लन्छ, पृथक हुन्छ, वाष्पीकरण हुन्छ र प्वालहरू बनाउँछ। बीम सामग्रीमा सर्दै जाँदा, प्वालहरू बढ्दै जाँदा साँघुरो स्लिटहरू बन्छन्, र एकै समयमा, पग्लिएको सामग्री उच्च-दबाव काम गर्ने ग्यासले उडाएर चिल्लो र सफा काट पूरा गर्दछ।
सिद्धान्त
लेजरले बीम उत्पन्न गर्न पदार्थको उत्तेजना प्रयोग गर्दछ। यो बीमको तापक्रम बलियो हुन्छ। सामग्रीसँग सम्पर्क गर्दा, यो सामग्रीको सतहमा छिट्टै प्वाल बनाउन सक्छ। दर्ता बिन्दुको चाल अनुसार, काट्ने बनाइन्छ। परम्परागत काट्ने विधिको तुलनामा, काट्ने विधिमा सानो खाडल हुन्छ र धेरैजसो सामग्री बचत गर्न सक्छ। यद्यपि, विश्लेषण काट्ने प्रभाव अनुसार परिभाषित गरिएको छ। लेजर अनुसार काटिएको सामग्रीमा सन्तोषजनक काट्ने प्रभाव र उच्च शुद्धता हुन्छ। यो वंशानुगत रूपमा प्राप्त हुन्छ। लेजरका फाइदाहरूका साथै, यो सामान्य काट्ने विधिहरूद्वारा पनि अतुलनीय छ।
प्रकार
लेजर काट्ने ४ वर्गमा आउँछ: वाष्पीकरण काट्ने, पग्लने काट्ने, अक्सिजन काट्ने, स्क्राइबिङ र नियन्त्रित फ्र्याक्चर।
1. लेजर वाष्पीकरण काटन
उच्च-ऊर्जा घनत्व लेजर बीम प्रयोग गरेर वर्कपीसलाई तताउँदा, तापक्रम द्रुत गतिमा बढ्छ, धेरै छोटो समयमा सामग्रीको उम्लने बिन्दुमा पुग्छ, र सामग्री वाष्प बन्न थाल्छ। यी वाष्पहरूको इजेक्शन गति धेरै ठूलो हुन्छ, र वाष्पहरू बाहिर निस्कने बित्तिकै, सामग्रीमा काटिएको भाग बन्छ। सामग्रीको वाष्पीकरणको ताप सामान्यतया धेरै ठूलो हुन्छ, त्यसैले लेजर वाष्पीकरण र काट्न धेरै शक्ति र शक्ति घनत्व चाहिन्छ।
वाष्पीकरण काट्ने काम प्रायः अत्यन्तै पातलो धातु सामग्री र गैर-धातु सामग्रीहरू (जस्तै कागज, कपडा, काठ, प्लास्टिक र रबर, आदि) को लागि प्रयोग गरिन्छ।
२. लेजर पग्लने काट्ने
पग्लने काटनमा, धातुको सामग्रीलाई लेजर तताएर पग्लिन्छ, र त्यसपछि अक्सिडाइजिङ ग्यास (Ar, He, N, आदि) नोजल कोएक्सियल मार्फत बीमसँग छर्किन्छ, र तरल धातुलाई ग्यासको बलियो दबाबले निष्कासन गरिन्छ र काटिन्छ। लेजर पग्लने काटनले धातुलाई पूर्ण रूपमा वाष्पीकरण गर्न आवश्यक पर्दैन, र आवश्यक ऊर्जा वाष्पीकरण काटनको १/१० मात्र हो।
पग्लने काट्ने काम प्रायः स्टेनलेस स्टील, टाइटेनियम, आल्मुनियम र तिनका मिश्र धातुहरू जस्ता सजिलै अक्सिडाइज नहुने वा सक्रिय धातुहरूको लागि प्रयोग गरिन्छ।
३. लेजर अक्सिजन काट्ने
लेजर अक्सिजन काट्ने सिद्धान्त अक्सिसेटिलिन काट्ने जस्तै हो। यसले लेजर बीमलाई प्रिहिटिङ ताप स्रोतको रूपमा र अक्सिजन जस्ता सक्रिय ग्यासलाई काट्ने ग्यासको रूपमा प्रयोग गर्दछ। एकातिर, उडेको ग्यासले काट्ने धातुसँग अन्तरक्रिया गर्छ जसले अक्सिडेशन प्रतिक्रिया निम्त्याउँछ र ठूलो मात्रामा अक्सिडेशनको ताप उत्सर्जन गर्छ; अर्कोतर्फ, पग्लिएको अक्साइड र पग्लिएको धातुमा कट बनाउन प्रतिक्रिया क्षेत्रबाट बाहिर निस्कन्छ। काट्ने प्रक्रियामा अक्सिडेशन प्रतिक्रियाले धेरै ताप उत्पन्न गर्ने भएकोले, लेजर अक्सिजन काट्नको लागि आवश्यक ऊर्जा मात्र हो। 1/2 पग्लने काटनको, र काटन गति वाष्पीकरण काटन र पग्लने काटन भन्दा धेरै छिटो छ। लेजर अक्सिजन काटन प्रायः कार्बन स्टील, टाइटेनियम स्टील र ताप-उपचार गरिएको स्टील जस्ता सजिलै अक्सिडाइज गरिएका धातु सामग्रीहरूको लागि प्रयोग गरिन्छ।
४. लेजर स्क्राइबिङ र नियन्त्रित फ्र्याक्चर
लेजर स्क्राइबिङले भंगुर पदार्थको सतह स्क्यान गर्न उच्च-ऊर्जा घनत्व लेजर प्रयोग गर्दछ, जसले गर्दा सामग्रीलाई तताएर सानो खाडल वाष्पीकरण गरिन्छ, र त्यसपछि निश्चित दबाब लागू गर्दा, भंगुर पदार्थ सानो खाडलमा फुट्छ। स्क्राइबिङका लागि लेजरहरू सामान्यतया Q-स्विच गरिएका हुन्छन् र CO2 लेजरहरू।
फ्र्याक्चर नियन्त्रण भनेको लेजर ग्रुभिङद्वारा उत्पन्न हुने ठाडो तापक्रम वितरणको प्रयोग हो, जसले भंगुर सामग्रीमा स्थानीय थर्मल तनाव उत्पन्न गर्छ र सानो खाडलमा सामग्रीलाई तोड्छ।
विशेषताहरु
अन्य थर्मल काट्ने विधिहरूको तुलनामा, द्रुत काट्ने गति र उच्च गुणस्तरको साथ लेजर काट्ने सुविधाहरू। विशेष रूपमा निम्न पक्षहरूको रूपमा संक्षेप गरिएको।
1. राम्रो काटन गुणस्तर
सानो काट्ने ठाउँ, उच्च ऊर्जा घनत्व, र छिटो काट्ने गतिको कारणले गर्दा, यसले उच्च काट्ने गुणस्तर प्राप्त गर्न सक्छ।
क. काट्ने चीरा साँघुरो छ, स्लिटको दुबै छेउ सतहमा समानान्तर र लम्ब छन्, र काटिएका भागहरूको आयामी शुद्धता ± सम्म पुग्न सक्छ।0.05mm.
ख। काट्ने सतह चिल्लो र सफा छ, सतहको खस्रोपन दशौं माइक्रोन मात्र छ, मेकानिकल प्रशोधन बिना, र भागहरू सिधै प्रयोग गर्न सकिन्छ।
ग. सामग्री लेजर काटिसकेपछि, ताप प्रभावित क्षेत्रको चौडाइ धेरै सानो हुन्छ, स्लिट नजिकको सामग्रीको कार्यसम्पादन लगभग प्रभावित हुँदैन, र वर्कपीस विकृति सानो हुन्छ, काट्ने शुद्धता उच्च हुन्छ, स्लिटको ज्यामिति राम्रो हुन्छ, र स्लिटको क्रस-सेक्शनल आकार बढी नियमित आयत हुन्छ।
२. उच्च काट्ने दक्षता
प्रसारणका विशेषताहरूका कारण, लेजर कटर सामान्यतया धेरै CNC कार्य तालिकाहरूसँग सुसज्जित हुन्छ, र सम्पूर्ण काट्ने प्रक्रिया पूर्ण रूपमा CNC नियन्त्रित गर्न सकिन्छ। सञ्चालनको क्रममा, संख्यात्मक नियन्त्रण कार्यक्रम मात्र परिवर्तन गर्न आवश्यक छ, यो २-आयामी काट्ने र ३-आयामी काट्ने दुवै विभिन्न आकारका भागहरू काट्न लागू गर्न सकिन्छ।
3. छिटो काट्ने गति
१ पावर भएको लेजर प्रयोग गर्दै200W काट्नु 2mm बाक्लो कम कार्बन स्टील प्लेट, काट्ने गति 600 सेमी / मिनेट पुग्न सक्छ; काट्ने 5mm बाक्लो पोलिप्रोपाइलीन राल बोर्ड, काट्ने गति १२०० सेमी/मिनेट पुग्न सक्छ। काट्ने क्रममा सामग्रीलाई क्ल्याम्प र फिक्स गर्न आवश्यक पर्दैन, जसले टुलिङ फिक्स्चर मात्र बचत गर्दैन, तर लोडिङ र अनलोडिङको लागि सहायक समय पनि बचत गर्न सक्छ।
४. सम्पर्करहित काटन
काट्ने टर्चको वर्कपीससँग कुनै सम्पर्क हुँदैन, र त्यहाँ कुनै उपकरणको पहिरन हुँदैन। विभिन्न आकारका भागहरू प्रशोधन गर्न, "उपकरण" परिवर्तन गर्न आवश्यक पर्दैन, केवल लेजरको आउटपुट प्यारामिटरहरू परिवर्तन गर्नुहोस्। काट्ने प्रक्रियामा कम आवाज, सानो कम्पन र कुनै प्रदूषण छैन।
५. धेरै प्रकारका काट्ने सामग्रीहरू छन्
अक्सिसिटिलीन काट्ने र प्लाज्मा काट्ने तुलनामा, धेरै प्रकारका लेजर काट्ने सामग्रीहरू छन्, जसमा धातु, गैर-धातु, धातु-आधारित र गैर-धातु-आधारित कम्पोजिट सामग्रीहरू, छाला, काठ र फाइबर समावेश छन्। तर विभिन्न सामग्रीहरूको लागि, तिनीहरूको फरक थर्मो-भौतिक गुणहरू र लेजरहरूको लागि फरक अवशोषण दरहरूको कारण, तिनीहरूले लेजर काट्नेको लागि फरक अनुकूलन क्षमता देखाउँछन्।
आवेदन
धेरैजसो लेजर कटरहरू CNC प्रोग्रामहरूद्वारा नियन्त्रित हुन्छन् वा काट्ने रोबोटहरूमा बनाइन्छ। एक सटीक प्रशोधन विधिको रूपमा, लेजरले लगभग सबै सामग्रीहरू काट्न सक्छ, जसमा 2-आयामी काट्ने वा पातलो धातु प्लेटहरूको 3-आयामी काट्ने समावेश छ।
अटोमोबाइल निर्माणको क्षेत्रमा, कारको माथिल्लो झ्याल जस्ता स्पेस कर्भहरूको काट्ने प्रविधि व्यापक रूपमा प्रयोग गरिएको छ। जर्मन फक्सवागन कम्पनीले लेजर प्रयोग गर्दछ जसको शक्ति 500W जटिल आकारको शरीरका पानाहरू र विभिन्न घुमाउरो भागहरू काट्न। एयरोस्पेस क्षेत्रमा, लेजर प्रविधि विशेष उड्डयन सामग्रीहरू काट्न प्रयोग गरिन्छ, जस्तै टाइटेनियम मिश्र धातु, आल्मुनियम मिश्र धातु, निकल मिश्र धातु, क्रोमियम मिश्र धातु, स्टेनलेस स्टील, बेरिलियम अक्साइड, कम्पोजिट सामग्री, प्लास्टिक, सिरेमिक र क्वार्ट्ज। लेजरद्वारा काटिएका एयरोस्पेस भागहरूमा इन्जिन फ्लेम ट्यूब, टाइटेनियम मिश्र धातु पातलो-पर्खालको आवरण, विमान फ्रेम, टाइटेनियम मिश्र धातु छाला, पखेटा ट्रस, पुच्छर पखेटा प्यानल, हेलिकप्टर मुख्य रोटर, स्पेस शटल सिरेमिक ताप इन्सुलेशन टाइल, आदि समावेश छन्।
लेजर काट्ने प्रविधि गैर-धातु सामग्रीको क्षेत्रमा पनि प्रयोग गरिन्छ। सिलिकन नाइट्राइड, सिरेमिक, क्वार्ट्ज, आदि जस्ता उच्च कठोरता र भंगुरता भएका सामग्रीहरू मात्र काट्न सकिँदैन; तर लेजरको साथ कपडा काट्ने जस्ता कपडा, कागज, प्लास्टिक प्लेट, रबर, आदि जस्ता लचिलो सामग्रीहरू काट्न र प्रशोधन गर्न पनि सकिन्छ, जसले कपडा १०% ~ १२% बचत गर्न सक्छ, दक्षता ३ गुणा भन्दा बढी सुधार गर्न सक्छ।
रुझान
१. लेजर कटर मेसिनले युग-निर्माण उत्पादन क्रान्तिलाई निरन्तरता दिनेछ।
लेजर स्रोत कटरको मुख्य घटक हो, र लेजर कटरको प्रकार र काट्ने क्षमता निर्धारण गर्ने एक महत्त्वपूर्ण सूचक पनि हो। भन्नु पर्दैन, भविष्यमा लेजर कटरहरूमा परिवर्तनहरू लेजर स्रोतहरूमा पनि हुनेछन्। माथि उल्लेख गरिएझैं, प्रतिस्थापन CO2 लेजर काटन मिसिन फाइबर लेजर कटरले लेजर कटरको जन्म भएको ४० वर्षमा सबैभन्दा महत्त्वपूर्ण प्राविधिक क्रान्ति हो, जसले यस क्षेत्रमा निर्माताहरू र नयाँ र पुराना प्रयोगकर्ताहरूलाई युगान्तकारी आर्थिक लाभहरू ल्याएको छ। त्यसोभए, भविष्यमा, के त्यहाँ नयाँ प्रकाश स्रोत हुनेछ जुन फाइबर लेजरहरू भन्दा सस्तो छ, राम्रो प्रदर्शन छ, अधिक उत्कृष्ट बीम मोड छ, उच्च इलेक्ट्रो-अप्टिक रूपान्तरण दर छ वा कम समग्र लागत छ? उत्तर अवश्य पनि हो। त्यसपछि सोध्नुहोस्, कस्तो प्रकारको लेजर? अवश्य पनि, अहिले सही जवाफ दिन असम्भव छ। विज्ञान र प्रविधि कहिलेकाहीं डगमगाउँछ, कहिलेकाहीं हजारौं माइल प्रति दिन।
२. लेजर कटिङ बजारमा उच्च-शक्ति फाइबर लेजर मुख्य शक्ति बन्नेछ।
आजकल, विभिन्न पावर रेन्जका अप्टिकल फाइबर काट्ने मेसिनहरूले ठूलो विकासको सुरुवात गरेका छन्। यद्यपि, भविष्यमा लेजर कटर मेसिनहरूको मुख्यधारा शक्ति कहाँ छ? यद्यपि प्रत्येक पावर रेन्जका मेसिनहरूको आफ्नै प्रयोग हुन्छ, तर उच्च-शक्ति फाइबर लेजरहरूबाट सुरु भएको र विश्वव्यापी लेजर प्रविधि क्रान्तिलाई ट्रिगर गर्ने लेजरहरूको परिवारले उच्च शक्ति, उच्च परिशुद्धता र ठूलो काट्ने क्षमतालाई फाइबर लेजर कटरको महत्त्वपूर्ण विकास दिशाहरू मध्ये एक मान्दछ। STYLECNC हालसालै १ सुरु गरिएको5KW अति उच्च गति फाइबर लेजर काटने मिसिन, जसले काट्ने गति र काट्ने मोटाईमा अभूतपूर्व सफलता हासिल गरेको छ, जसले उद्योगको ध्यान आकर्षित गरेको छ। के यसले लेजर कटरहरूको भविष्यको विकास प्रवृत्ति समावेश गर्दछ? यो उद्योग विशेषज्ञहरू, विद्वानहरू र प्रयोगकर्ता साथीहरूको लागि तत्पर रहन लायक छ। थप रूपमा, हामी विश्वस्त हुन सक्छौं कि निकट भविष्यमा, धेरै स्वदेशी र विदेशी फाइबर लेजर कटर निर्माताहरूले कडा बजार प्रतिस्पर्धाको सुरुवात गर्नेछन्। उत्कृष्ट उत्पादन गुणस्तर, अनुसन्धान र विकास लगानीमा निरन्तर ध्यान केन्द्रित गर्ने, र मुख्य प्रतिस्पर्धी प्रविधिहरूमा निपुणता हासिल गर्ने कम्पनीहरूले मात्र त्यसो गर्न सक्छन् र अजेय हुन सक्छन्।
३. बुद्धिमत्ताको युग आउँदैछ।
जर्मनीको उद्योग ४.० होस् वा चीनको बौद्धिक उत्पादन, औद्योगिक क्षेत्रमा चौथो औद्योगिक क्रान्ति आउँदैछ। उच्च परिशुद्धताको रूपमा CNC लेजर काट्ने मेसिन, लेजर कटर निश्चित रूपमा समयसँग तालमेल मिलाउनेछ र प्रविधिसँगै उड्नेछ। लेजर कटर स्वचालनको विकासले पाना धातु कार्यशालाको उत्पादन क्षमता र स्वचालन स्तरमा धेरै सुधार गरेको छ।
भविष्यमा, यस आधारमा, नेटवर्क प्रविधि, सञ्चार प्रविधि, कम्प्युटर सफ्टवेयर प्रविधि र अन्य क्षेत्रहरूमा लेजर कटरहरूको बुद्धिमानी निर्माणको युग सुरु हुँदैछ। यो अनुमान गर्न सकिन्छ कि सटीक पाना धातु ब्ल्याङ्किङको माध्यमको रूपमा, यसले कारखानाको पाना अनकोइलिङ लाइन, बेन्डिङ मेसिन, सीएनसी पंचिङ मेसिन, वेल्डिङ (रिभेटिंग) संयुक्त इकाई, शट ब्लास्टिङ र कोटिंग लाइनसँग सञ्चार गर्न अनिवार्य रूपमा आफ्नै नेटवर्क सञ्चार क्षमताहरू प्रयोग गर्नेछ। एकीकृत उत्पादन योजना, कार्य र मूल्याङ्कन व्यवस्थापन प्रणालीमा एम्बेड गरिएका अन्य उपकरणहरू, पाना धातु कार्यशाला व्यवस्थापन प्रणालीको एक महत्त्वपूर्ण भाग बनेको छ। फलस्वरूप, लेजर निर्माताहरू बिस्तारै पाना धातु निर्माण ठेकेदारहरूमा रूपान्तरण हुनेछन्।